Meilleur poste à souder aluminium : comparatif
Souder l’aluminium ne s’improvise pas. Ce métal conduit vite la chaleur et se recouvre d’une couche d’oxyde très résistante qu’il faut casser pendant la soudure. Concrètement, cela impose un poste TIG en courant alternatif (AC/DC) ou un MIG équipé pour l’alu, pas un poste ordinaire.
La soudure de l’aluminium est le sujet qui génère le plus de déceptions chez les bricoleurs, alors j’ai fait le tri. Ne figurent ici que les postes réellement capables de travailler l’alu, avec les fonctions qui comptent. Pour le TIG au sens large, voyez aussi ma page postes TIG.
Tous les postes à souder l’aluminium
Filtrez par ampérage, marque ou budget parmi les modèles capables de souder l’alu.


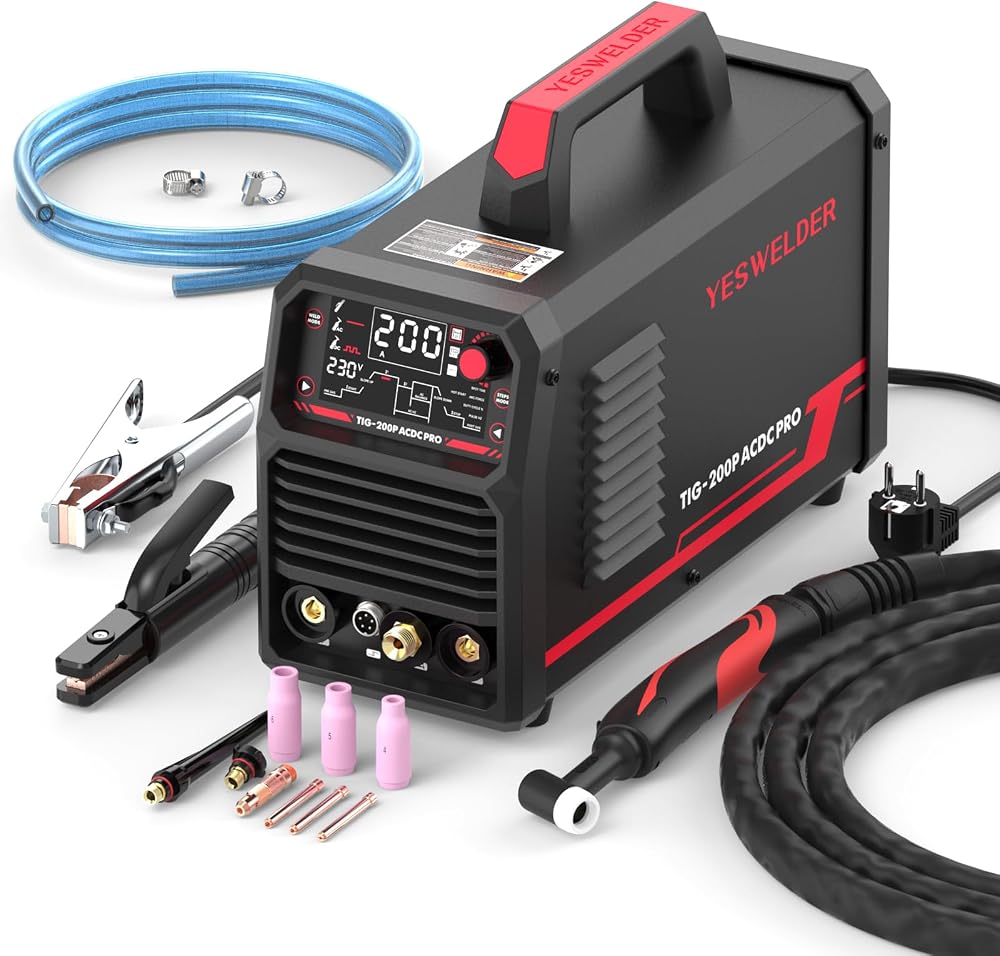


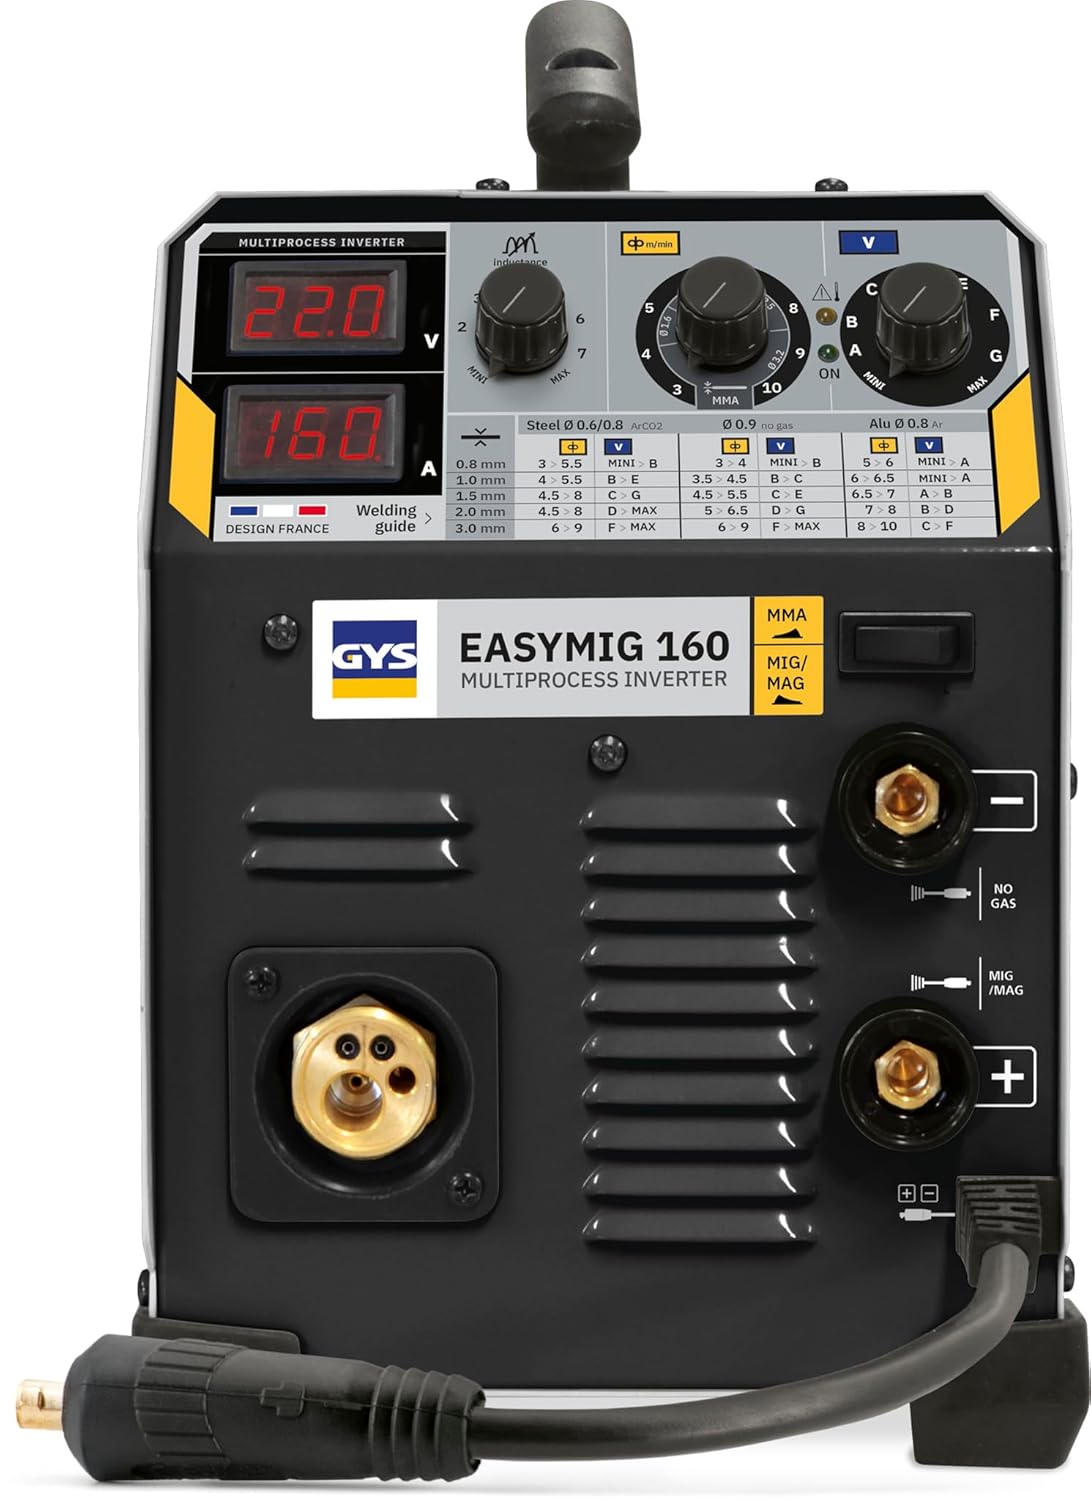
Les machines qui soudent vraiment l’alu
Uniquement des modèles AC/DC ou équipés, capables de vraiment souder l’alu.
| Modèle | Idéal pour | Procédé | Ampérage | Budget |
|---|---|---|---|---|
| IPOTOOLS INV185PACDC | Débuter sur l’alu en AC/DC | TIG AC/DC | 180A | Premium |
| IPOTOOLS ACDCTIG-200PCoup de cœur | L’alu et l’inox soignés | TIG AC/DC | 200A | Premium |
| IPOTOOLS TC200ACDC | Le TIG AC/DC complet | TIG AC/DC | 200A | Premium |
| Stamos S-ALU 220 PRO | Le poste alu dédié Stamos | TIG AC/DC | 220A | n.c. |
| Stahlwerk CTM-416 Puls Pro | Le combiné qui fait tout | MIG/TIG | 160A | Premium |
Pourquoi l’aluminium exige un poste à part
Beaucoup de bricoleurs achètent un poste, essaient de souder de l’aluminium et abandonnent, persuadés d’être maladroits. En réalité, le problème vient presque toujours du matériel. L’aluminium n’est pas un métal comme les autres, et il réclame un poste spécifiquement équipé. Comprendre pourquoi vous évitera un achat inutile et des heures de frustration sur un métal qui, avec le bon poste, se soude très bien.
Une couche d’oxyde qui bloque tout
L’aluminium se recouvre instantanément d’une couche d’oxyde très dure qui fond à une température bien plus élevée que le métal lui-même. Sans un procédé capable de casser cet oxyde pendant la soudure, le bain ne se forme pas correctement et le cordon ne prend pas. C’est la raison numéro un pour laquelle un poste ordinaire échoue sur l’alu, quel que soit le talent du soudeur.
Une chaleur qui file à toute vitesse
L’aluminium conduit la chaleur bien plus vite que l’acier. Il faut donc un poste qui délivre assez d’énergie et un contrôle précis pour ne pas surchauffer et percer la pièce. C’est pourquoi les postes adaptés soignent la maîtrise de l’intensité, souvent avec une pédale ou une fonction pulse, afin de garder la main sur un métal qui dissipe tout très rapidement.
Le bon poste rend l’alu accessible
La bonne nouvelle, c’est qu’avec un poste TIG AC/DC ou un MIG correctement équipé, l’aluminium redevient un métal agréable à travailler. Portails design, pièces mécaniques, réparations nautiques, les possibilités s’ouvrent. Cette page réunit justement les modèles réellement capables de souder l’alu, pour ne pas se tromper d’achat sur ce métal exigeant.
Comment choisir son poste à souder aluminium
Tous les postes ne savent pas souder l’aluminium, loin de là. Voici les critères qui séparent une vraie machine à alu d’un poste qui vous décevra.
Le courant alternatif, condition non négociable
Pour souder l’aluminium en TIG, le courant alternatif (AC) est indispensable. C’est lui qui, en inversant la polarité, décape la couche d’oxyde en surface pendant la soudure. Un poste TIG en courant continu seul (DC), même excellent sur l’acier, ne pourra pas assembler correctement l’alu. Vérifiez donc impérativement la mention AC/DC avant tout achat destiné à l’aluminium, c’est le critère qui prime sur tous les autres.
La balance et la fréquence AC
Les bons postes AC/DC laissent régler la balance, c’est-à-dire la part de décapage par rapport à la fusion, et la fréquence de l’alternatif, qui resserre ou élargit l’arc. Ces réglages font la différence entre un cordon propre et une soudure sale sur l’aluminium. Un modèle qui les propose vous donnera bien plus de contrôle sur ce métal capricieux, là où un AC/DC basique se montrera vite limité.
Le pulse et le contrôle de la chaleur
La fonction pulse, qui alterne courant fort et courant faible, limite la déformation sur les tôles fines d’aluminium et donne un cordon régulier. Associée à une commande précise de l’intensité, idéalement à la pédale, elle aide énormément à dompter la chaleur qui file dans ce métal. Pour de l’alu fin, ces fonctions ne sont pas du luxe mais une vraie aide.
L’ampérage qu’il faut vraiment pour l’alu
À épaisseur égale, l’aluminium demande plus de puissance que l’acier, car la chaleur fuit dans la masse au lieu de rester dans le joint. Comptez grossièrement 40 à 50 ampères par millimètre, contre 30 à 40 pour l’acier. Un poste AC/DC de 200 A couvre ainsi l’alu jusqu’à 4 à 5 mm dans de bonnes conditions, et un préchauffage de la pièce aide beaucoup au-delà. Sous-dimensionner l’ampérage est l’erreur classique qui donne ces cordons posés en surface, sans pénétration.
Le métal d’apport et la préparation, l’autre moitié du résultat
Même avec le bon poste, l’alu ne pardonne pas la négligence. Choisissez la baguette selon l’alliage, AlSi5 pour les alliages courants de mécanique et de fonderie, AlMg5 pour les tôles marines et les alliages au magnésium. Et préparez la pièce sérieusement, dégraissage à l’acétone puis brossage à la brosse inox réservée à l’alu, juste avant de souder pour devancer la reformation de l’oxyde. Cette préparation fait autant que la machine dans la propreté du cordon.
Souder l’alu au MIG, l’alternative rapide
Le MIG peut aussi souder l’aluminium, à condition d’un fil aluminium, d’un gaz argon pur et idéalement d’un dévidoir adapté, car le fil alu, mou, se coince facilement dans un dévidoir standard. C’est plus rapide que le TIG sur des pièces épaisses, mais moins précis sur les finitions. Pour de la tôle fine et du beau travail, le TIG AC/DC garde l’avantage.
Souder l’aluminium : vos questions
Peut-on souder l’alu avec un poste MMA ?
Quel poste TIG pour débuter sur l’aluminium ?
Pourquoi l’aluminium est-il si difficile à souder ?
Quelle baguette pour souder l’aluminium au TIG ?
Peut-on souder l’aluminium sans gaz ?
L’aluminium n’est qu’un cas particulier, mon comparatif de tous les procédés remet l’ensemble en perspective.