Meilleur poste à souder MIG/MAG : le comparatif
Le MIG/MAG déroule un fil en continu, ce qui en fait le procédé le plus rapide et le plus propre sur la tôle fine et la carrosserie. Le geste se maîtrise vite, la productivité grimpe, et les modèles synergiques règlent presque tout à votre place. Reste à choisir entre le fil sous gaz, plus net, et le fil fourré sans gaz, plus mobile.
Voici les postes à souder MIG/MAG de ma sélection, du semi-automatique d’entrée de gamme au poste d’atelier. Pour situer ce procédé face au MMA et au TIG, mon guide général fait le tour de la question.
La sélection complète des postes MIG/MAG
Filtrez par ampérage, marque ou budget selon vos projets de tôle.
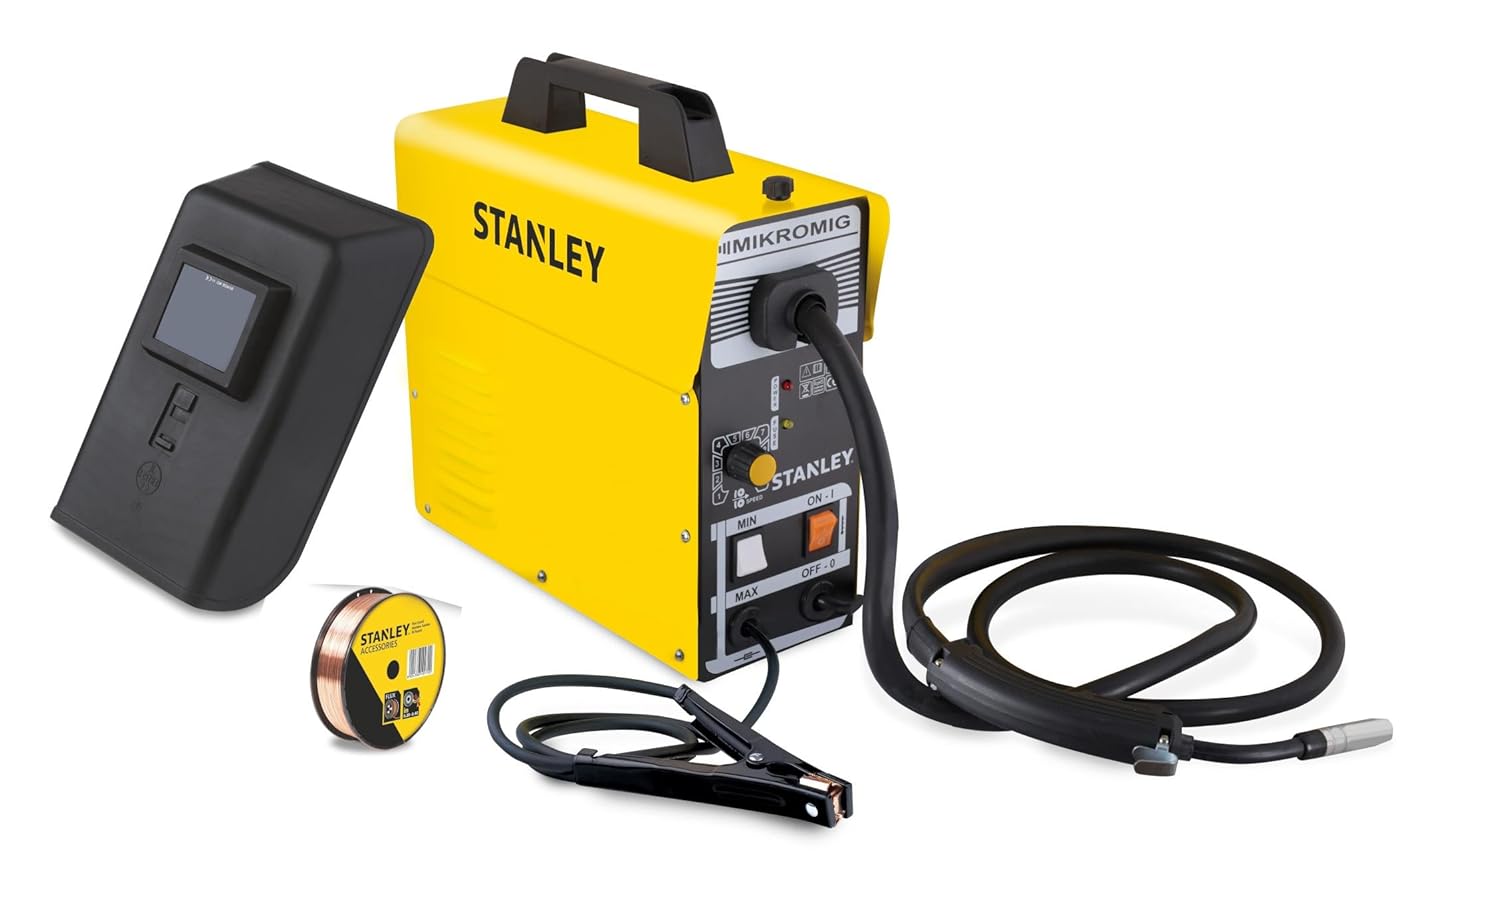
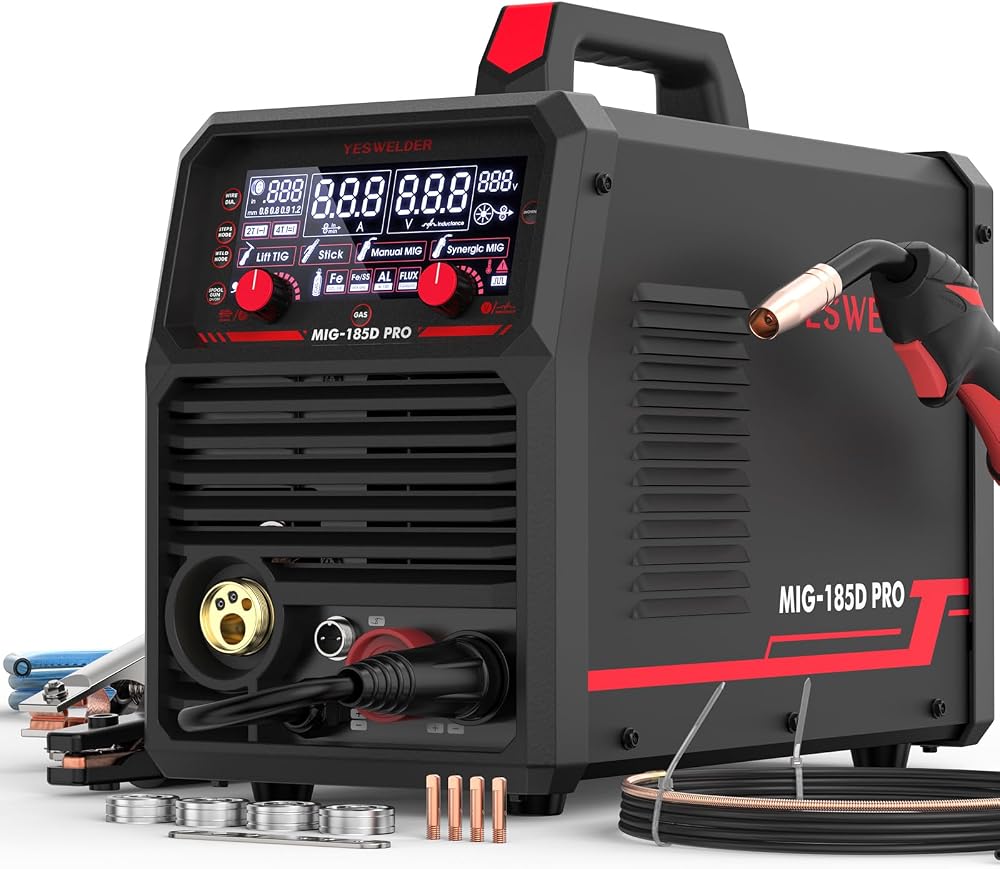

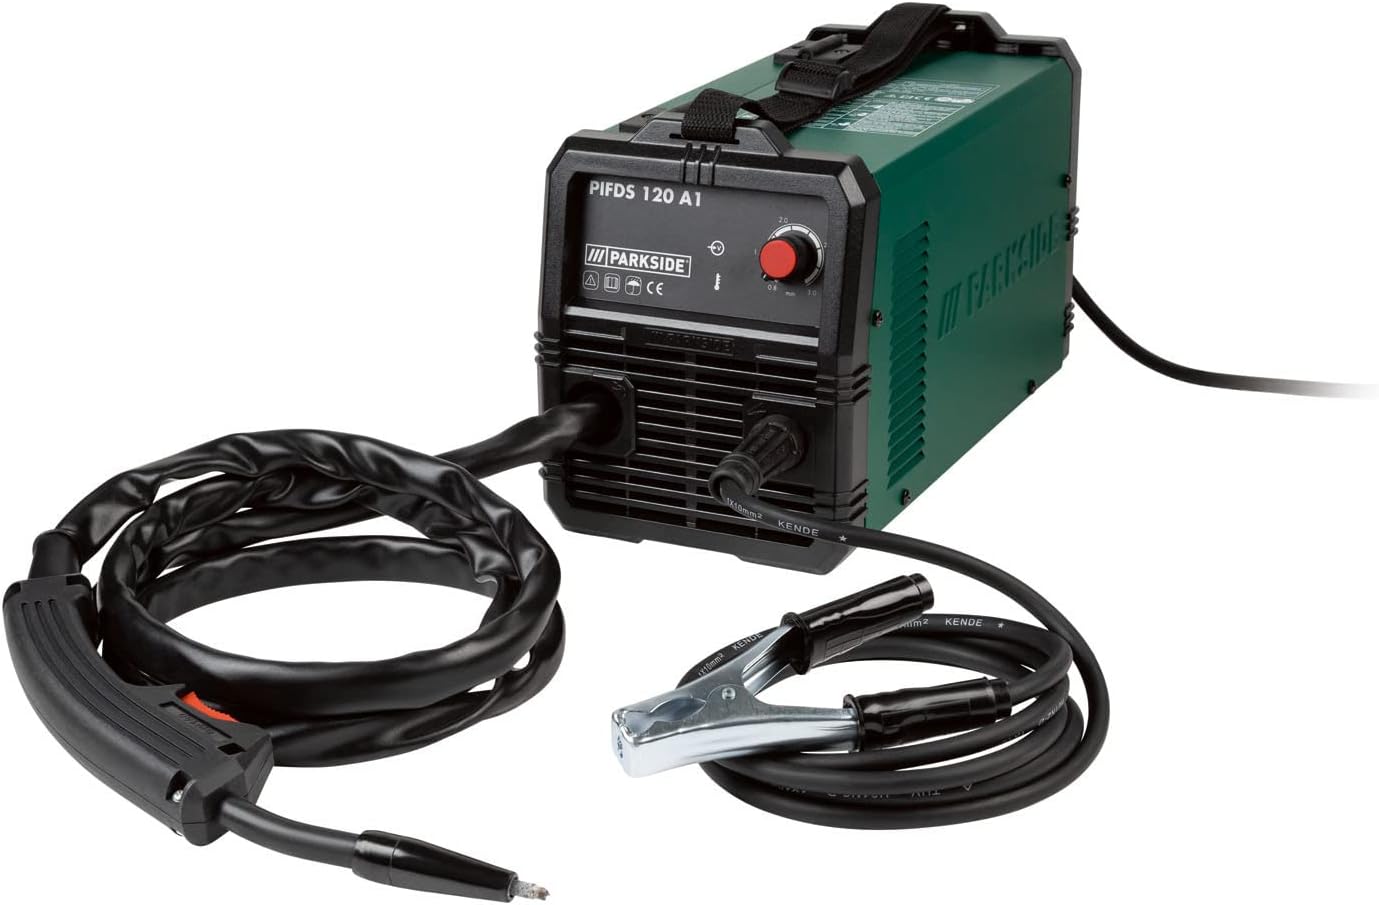


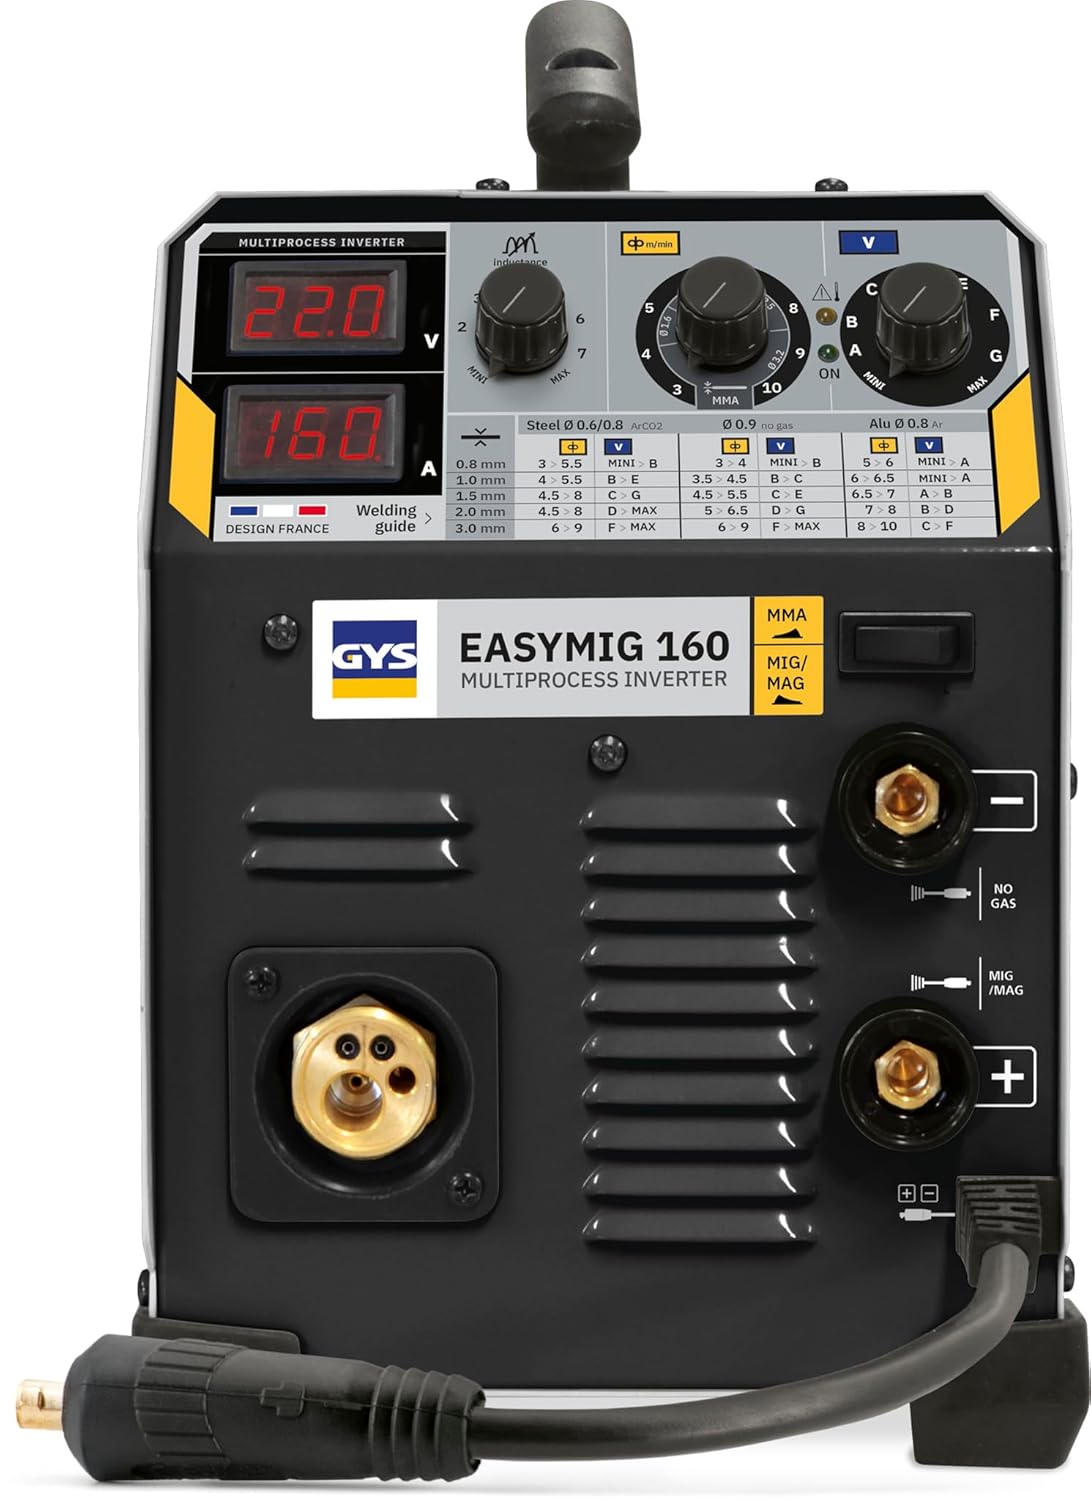
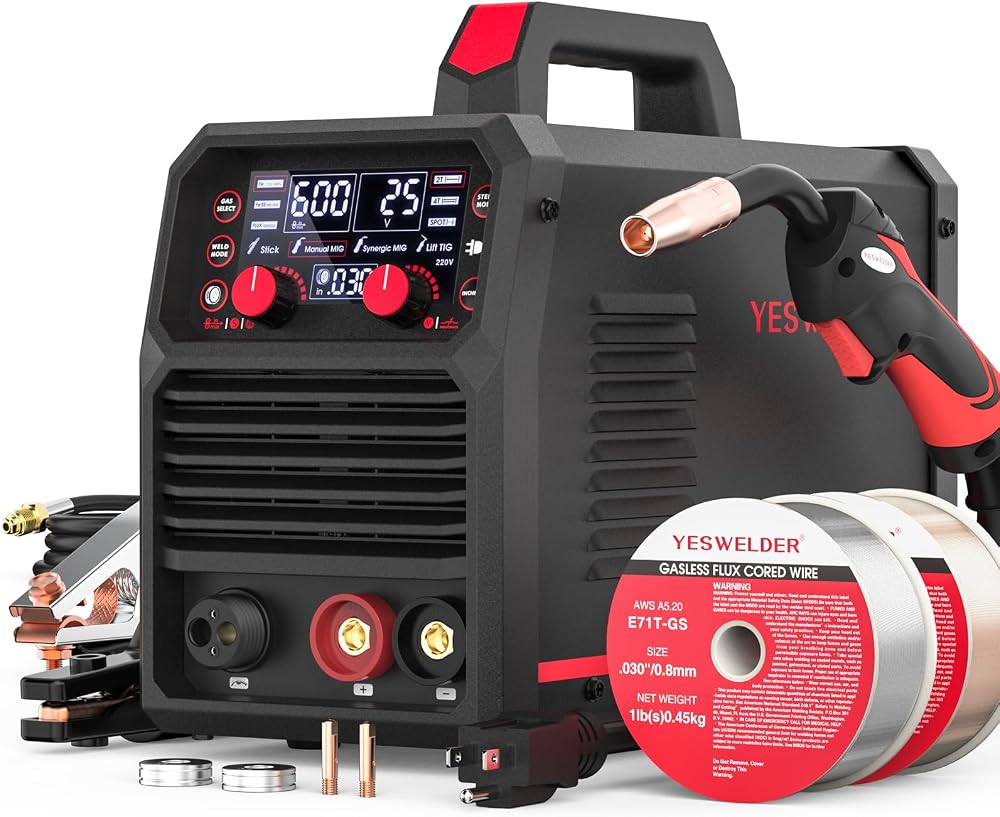

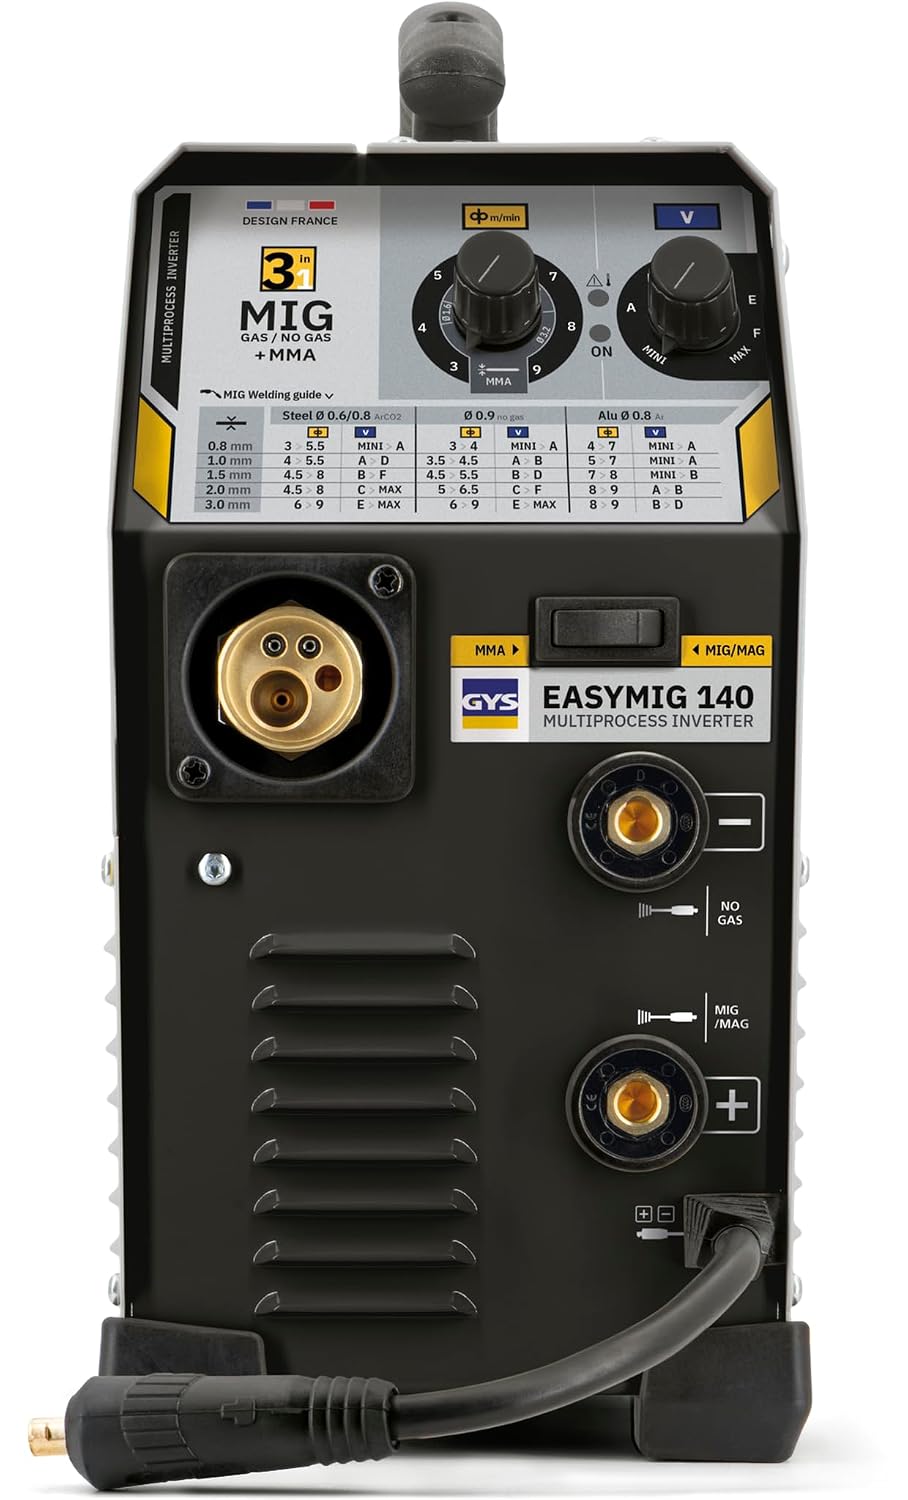


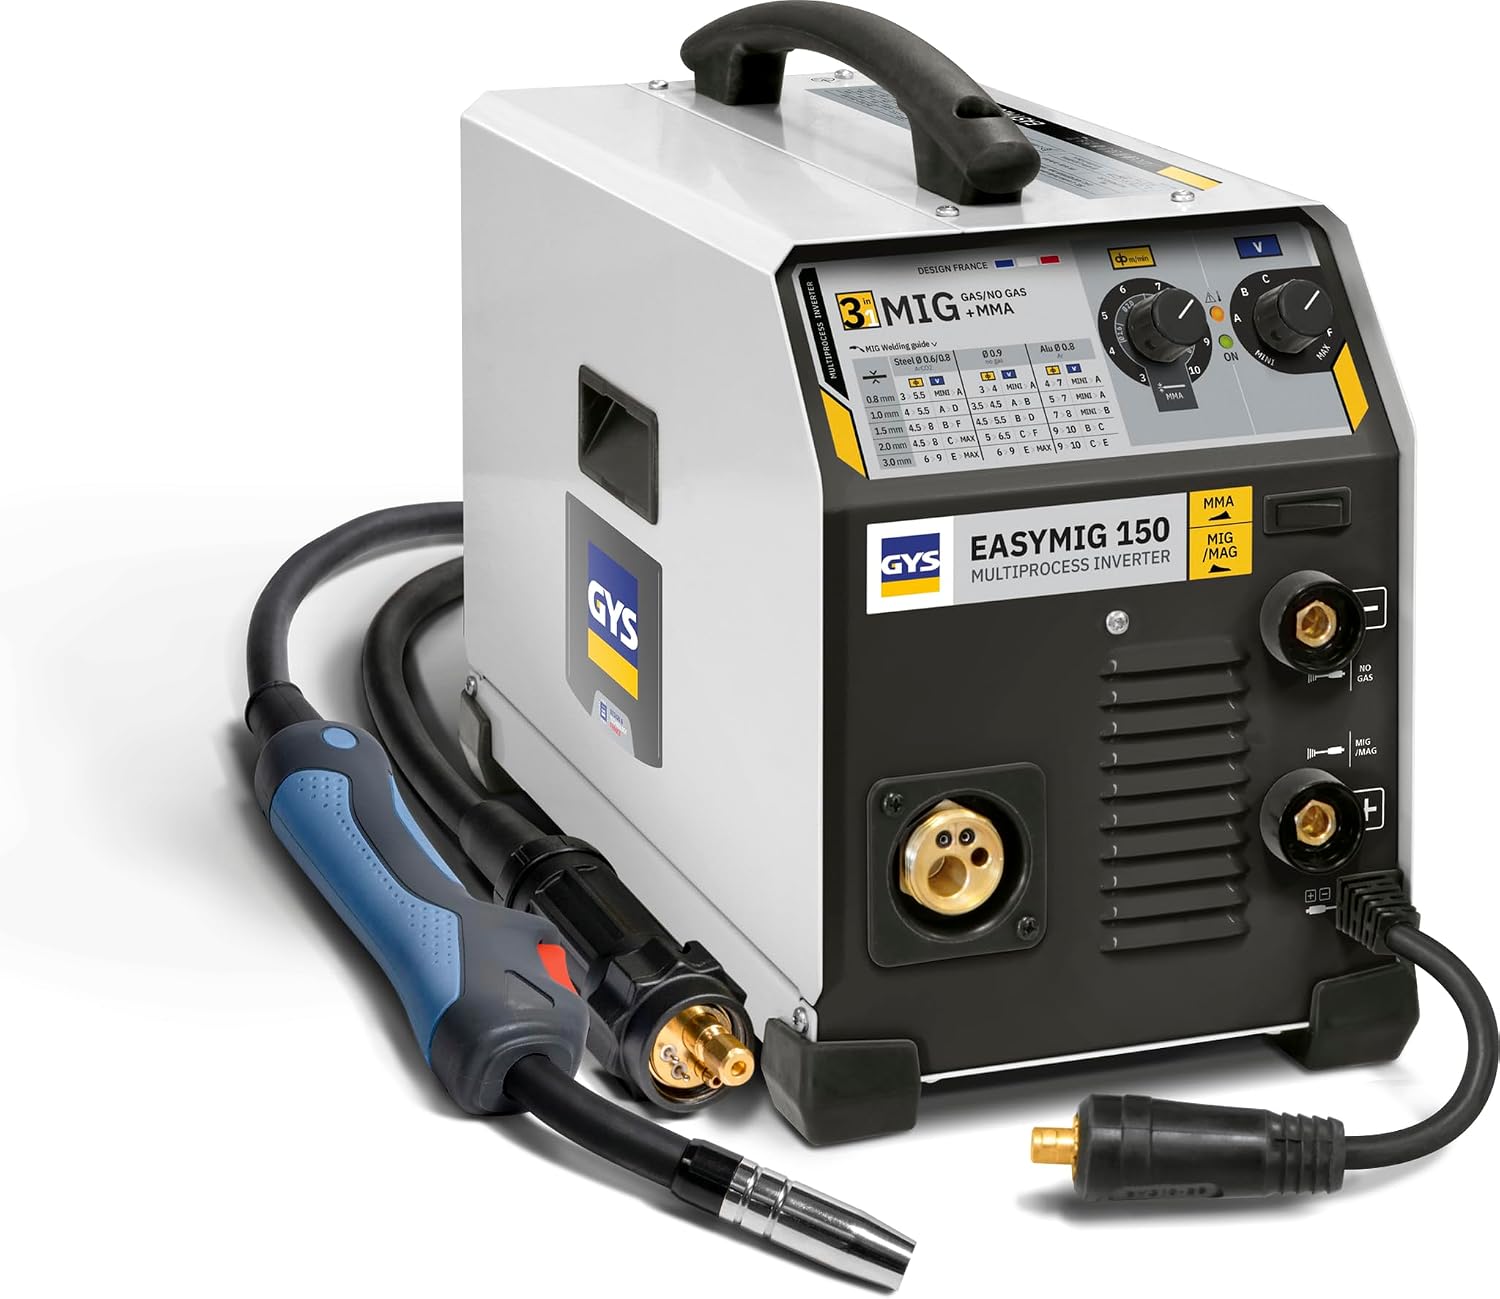


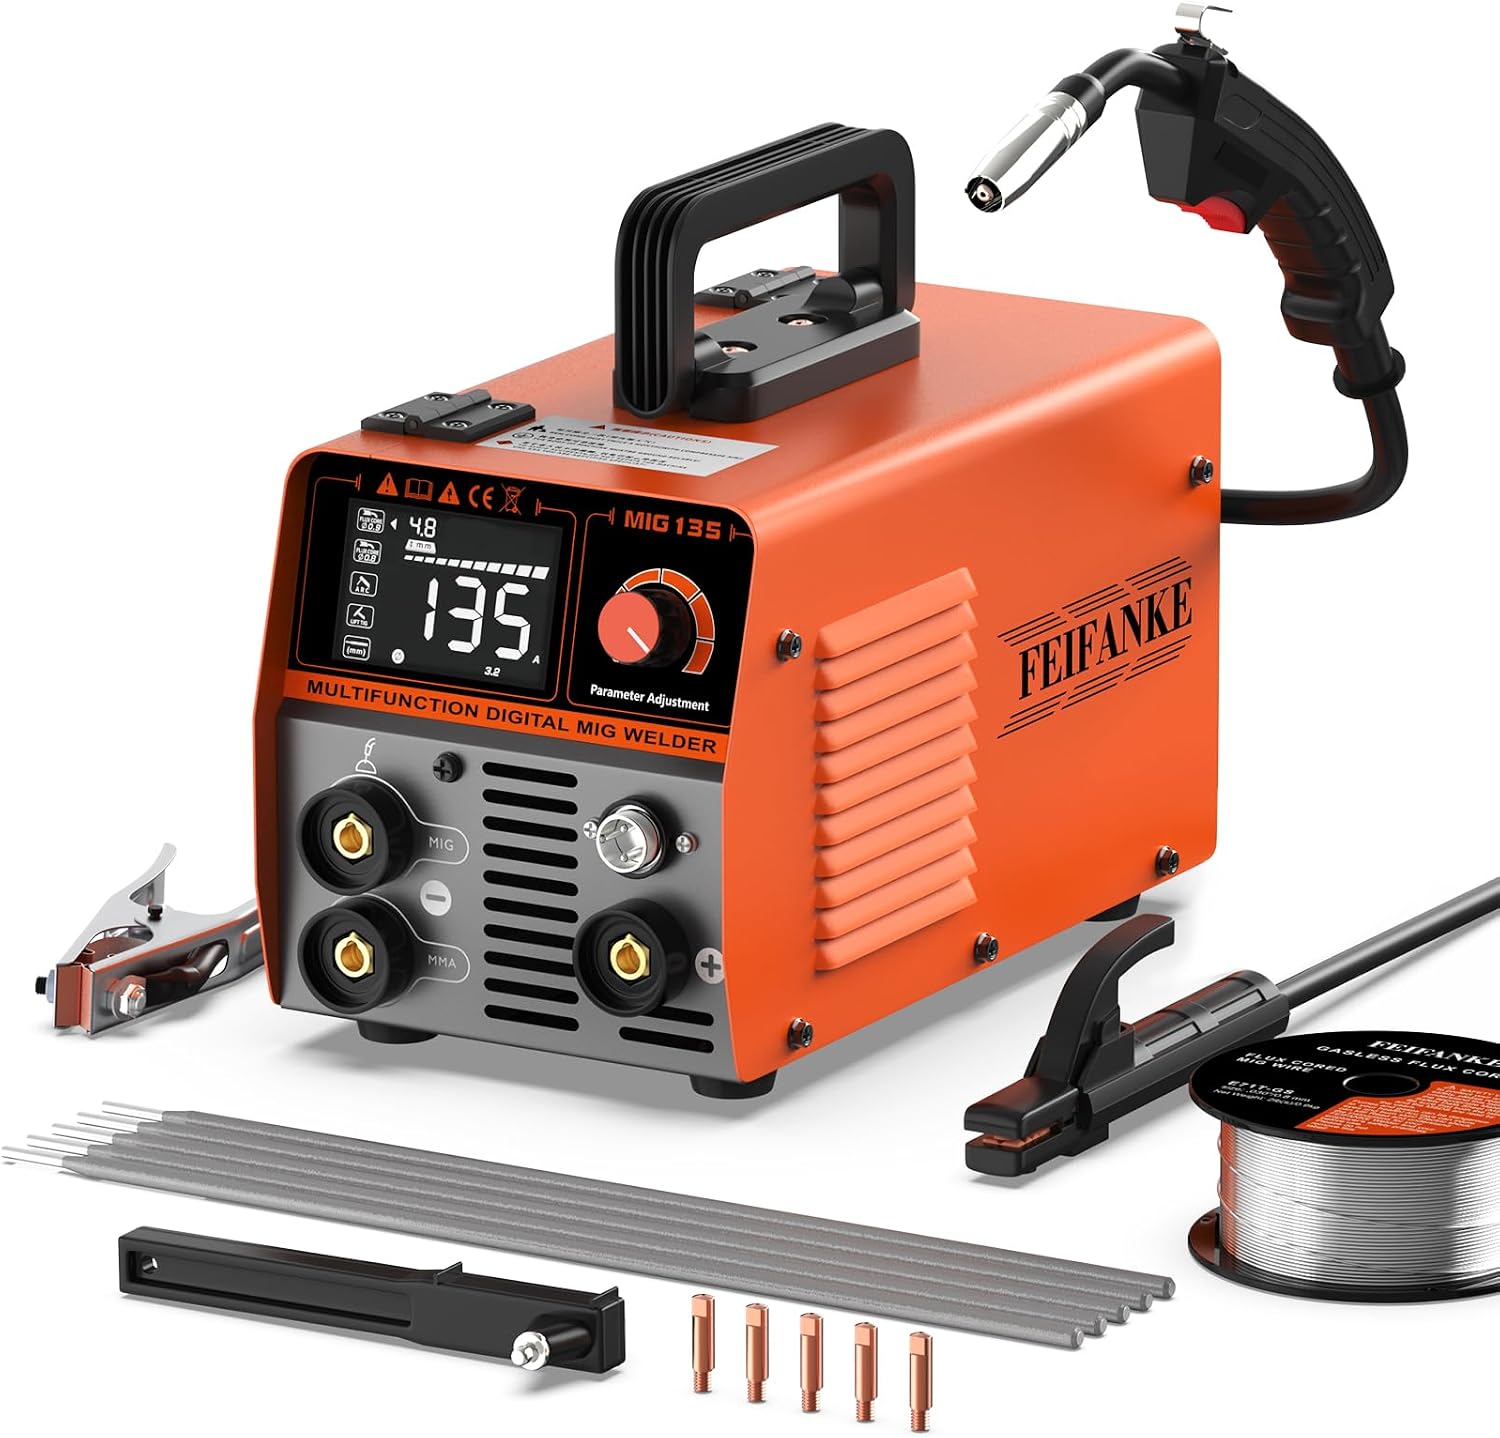

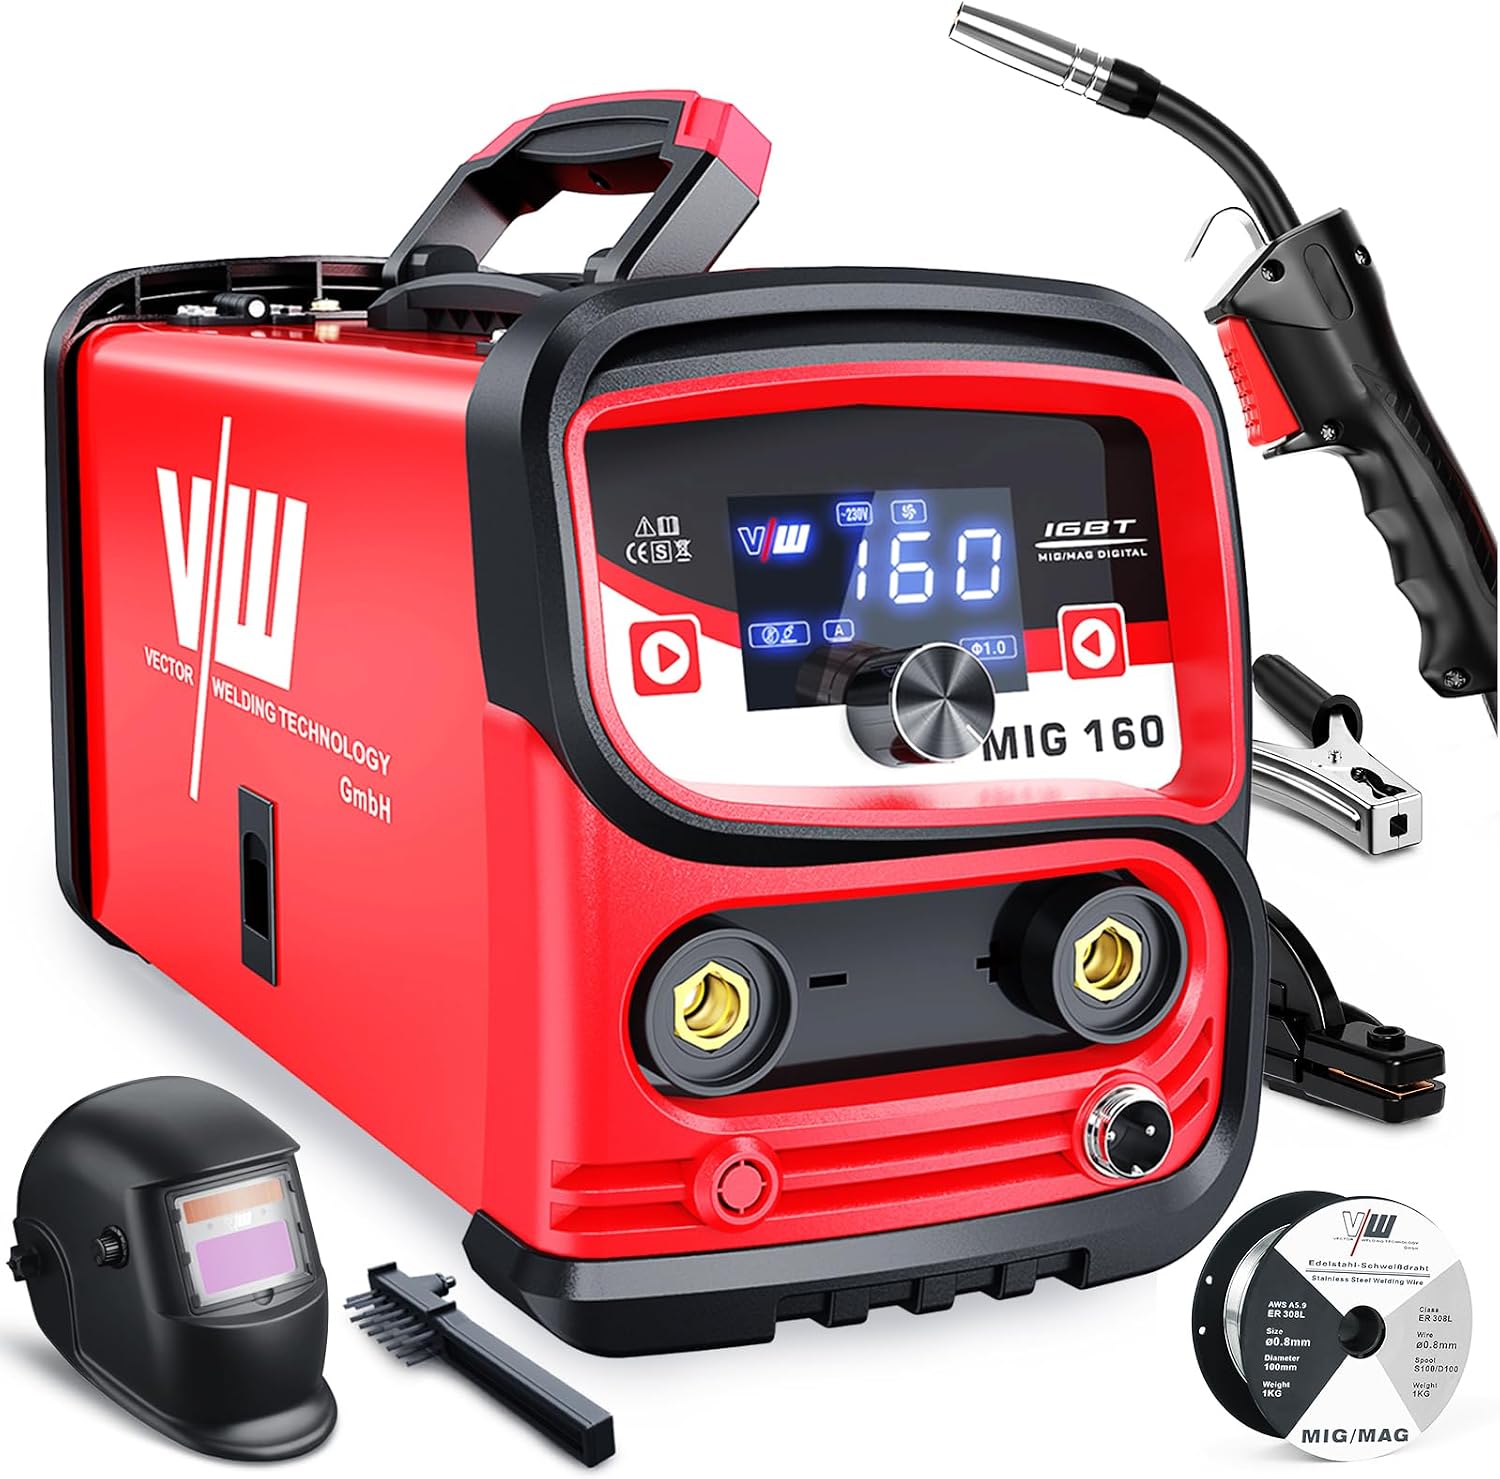


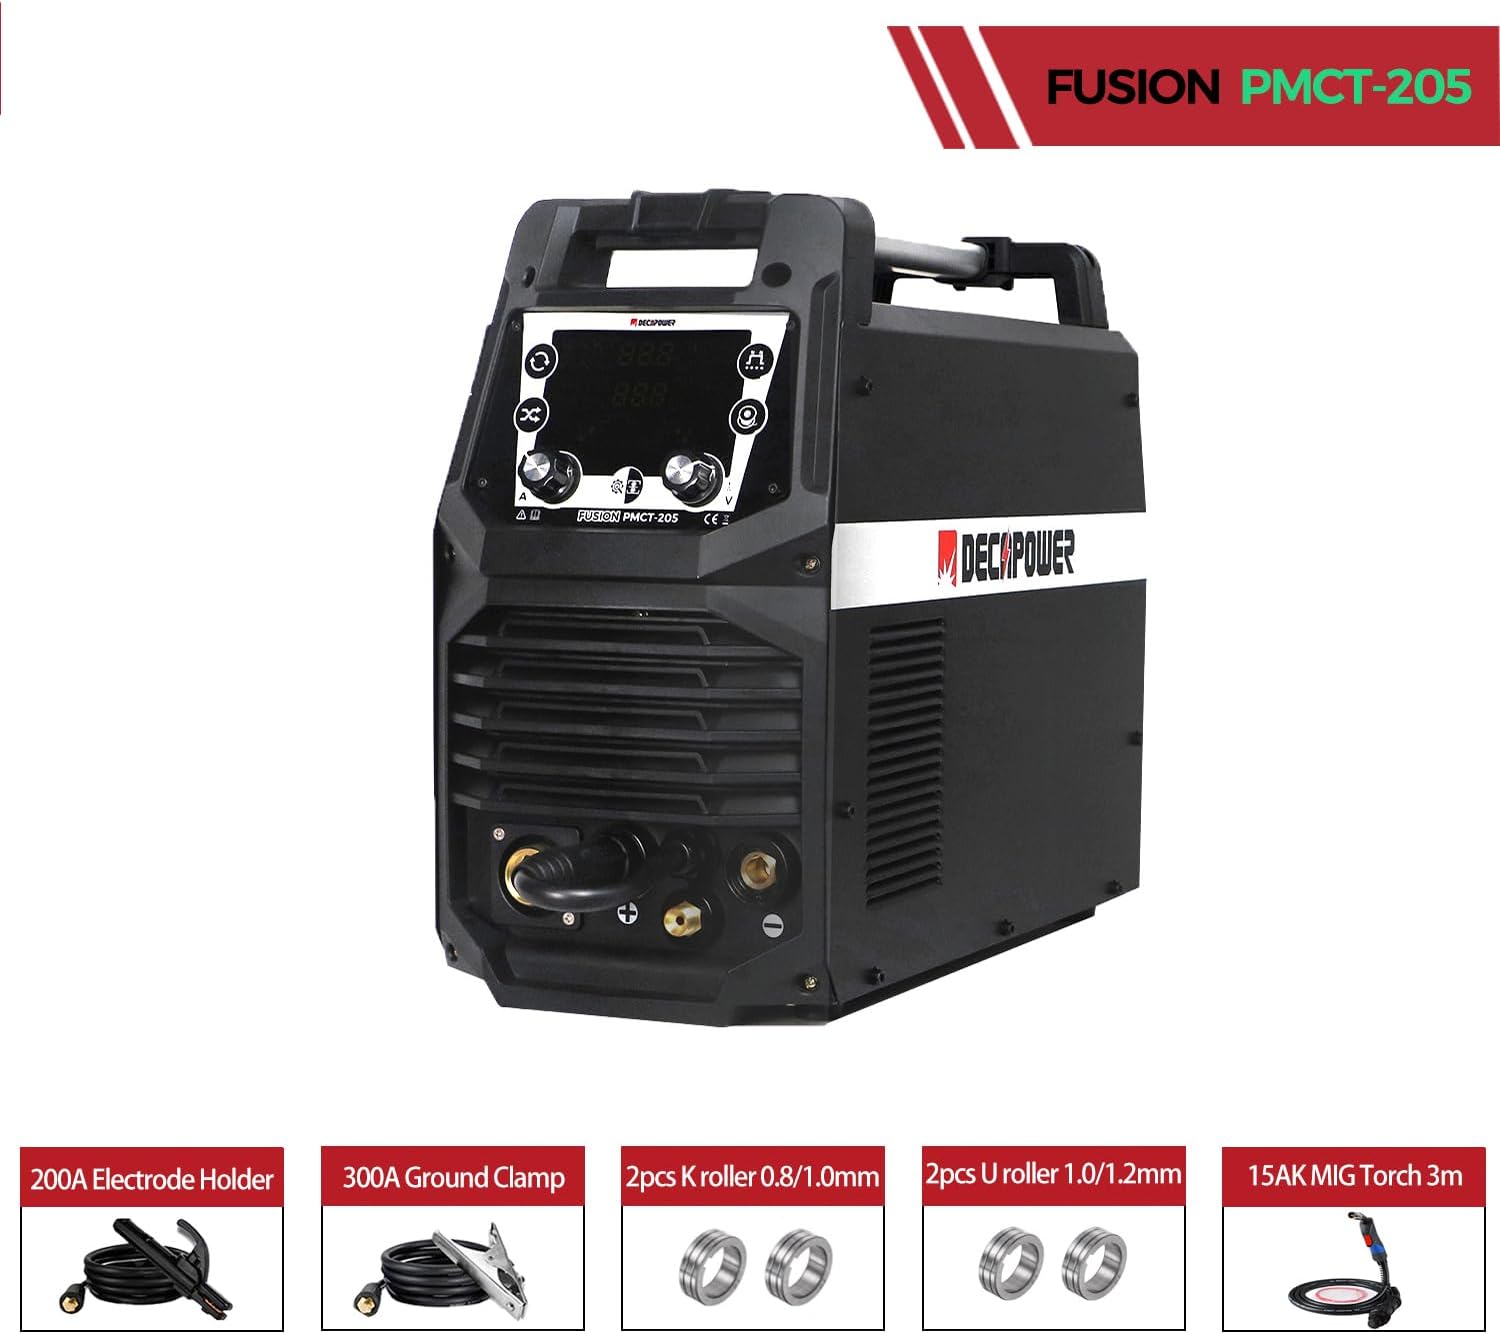


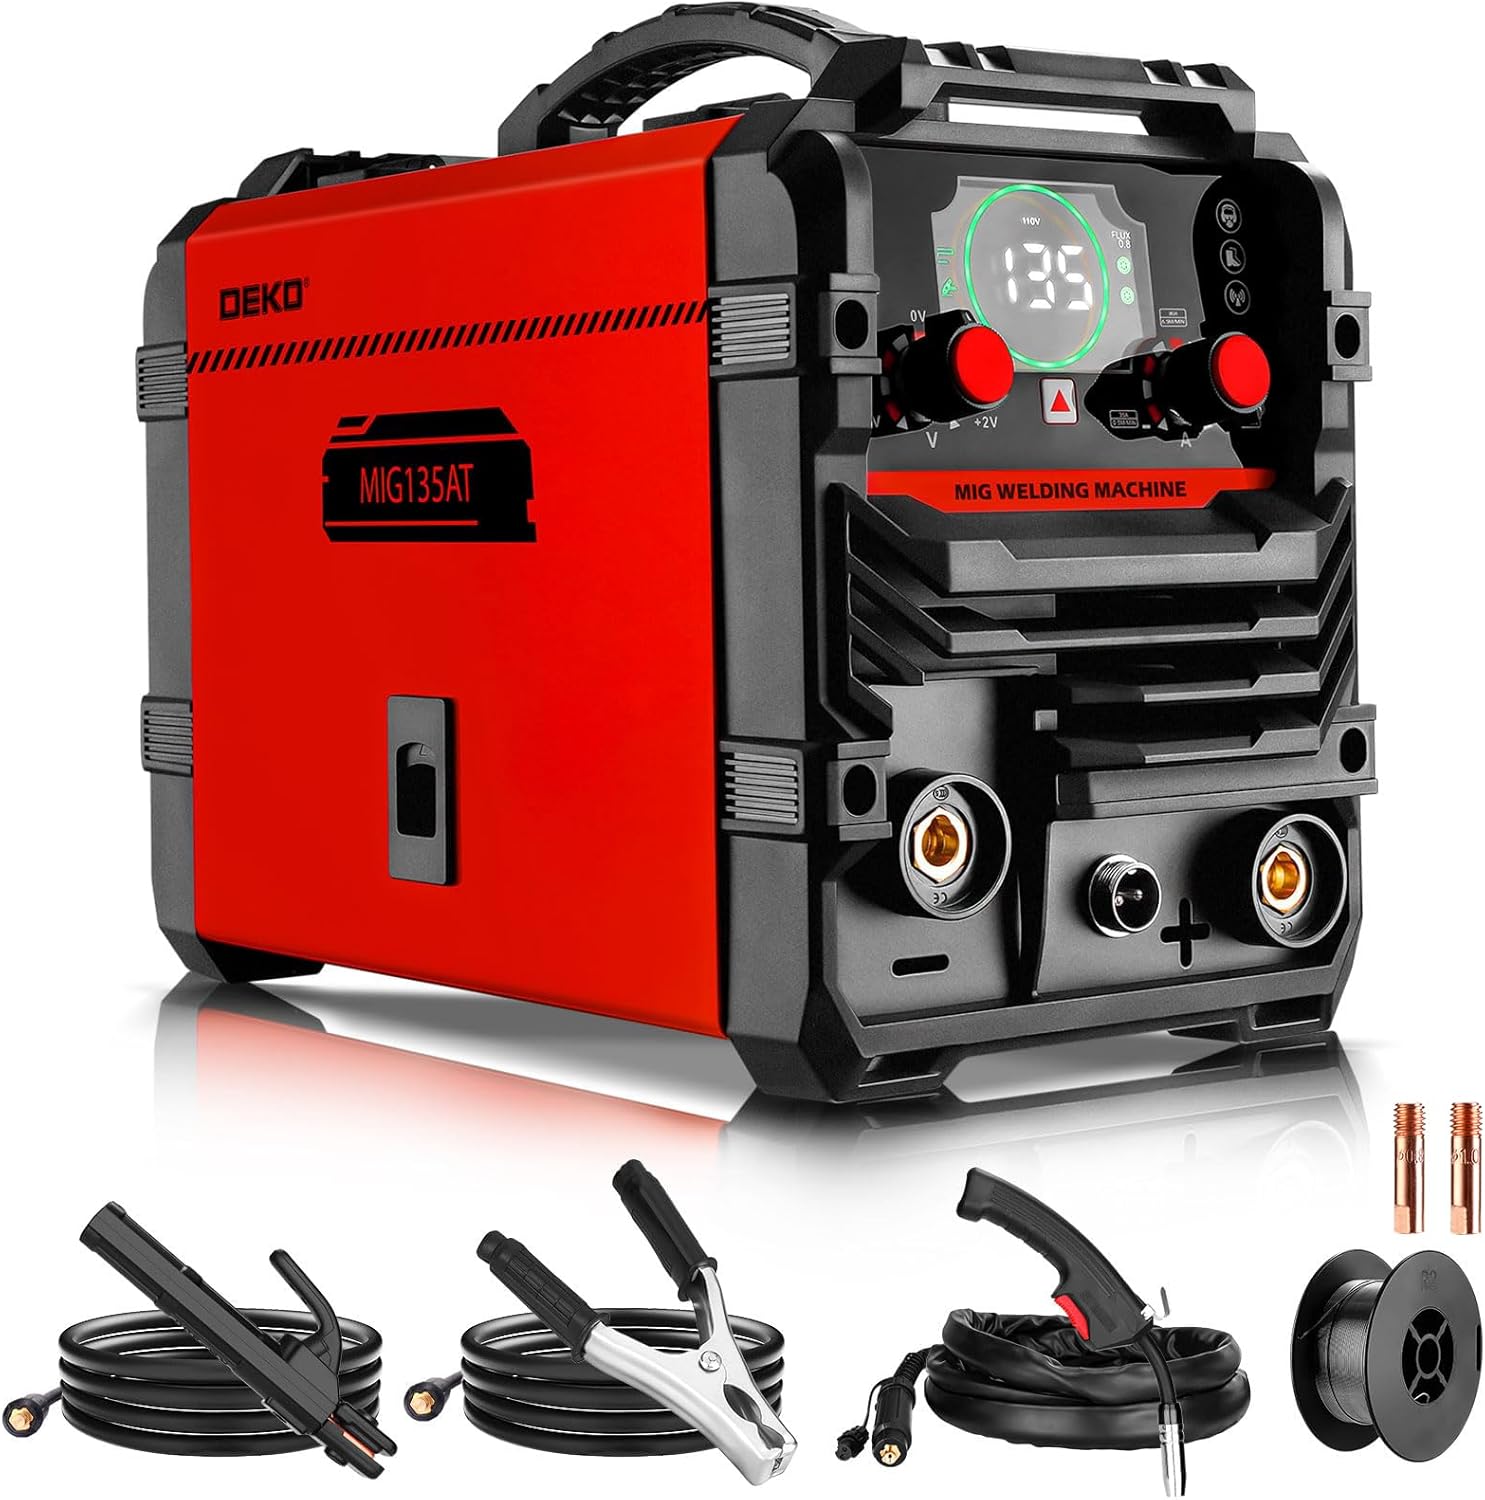
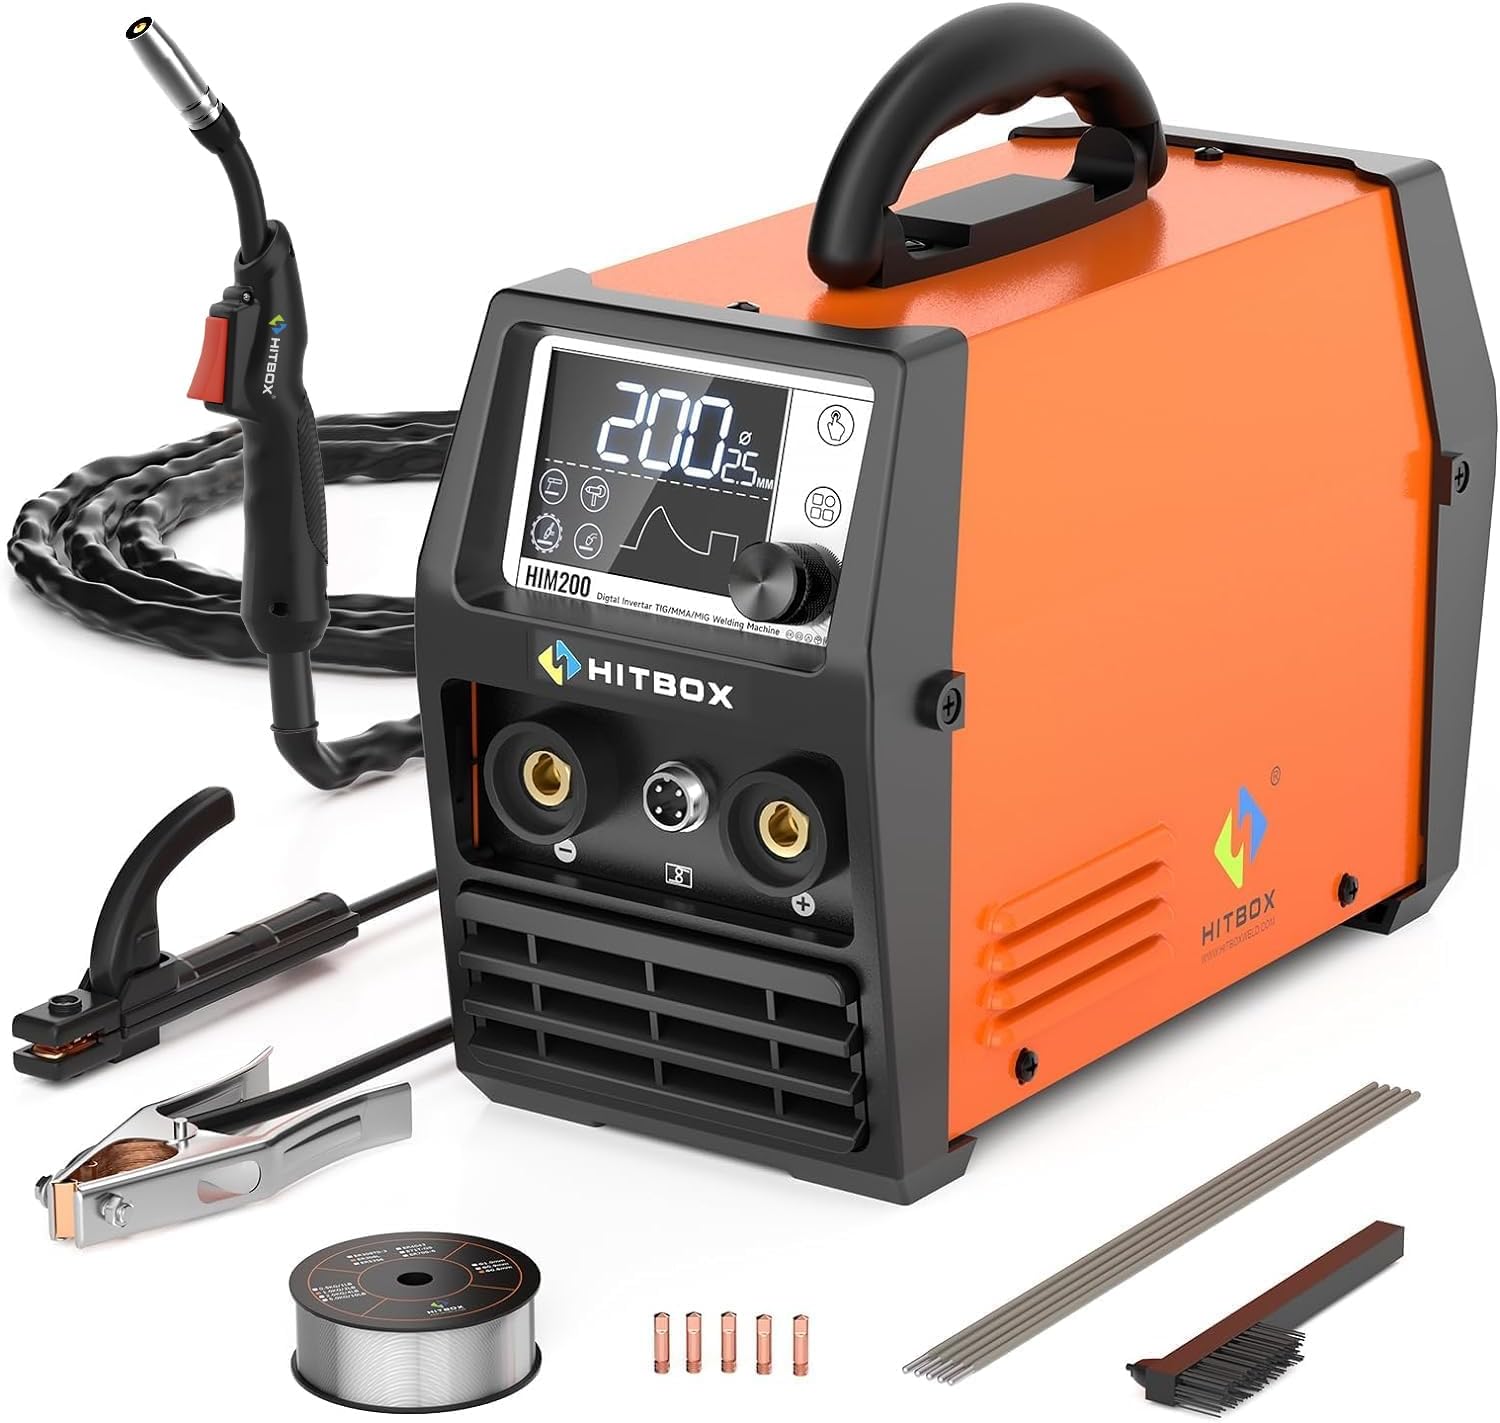


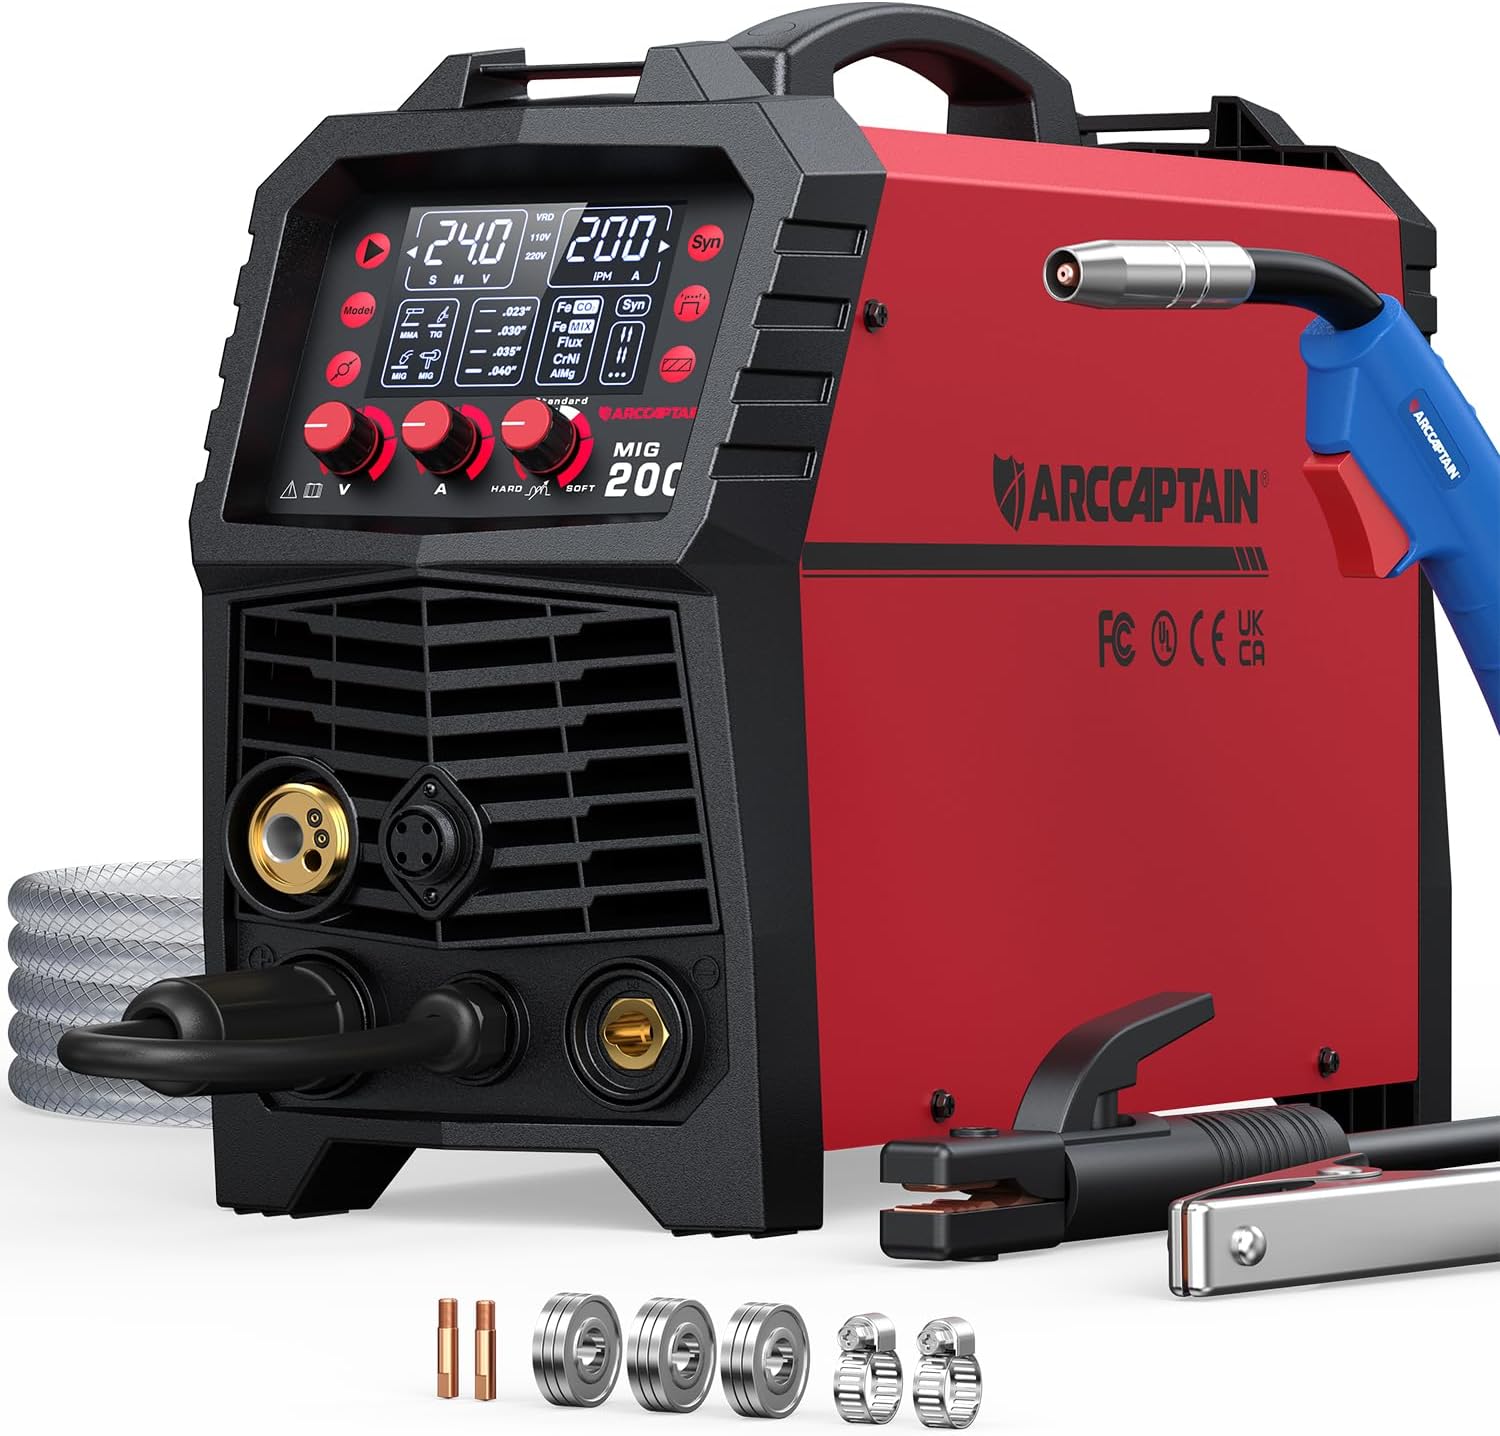


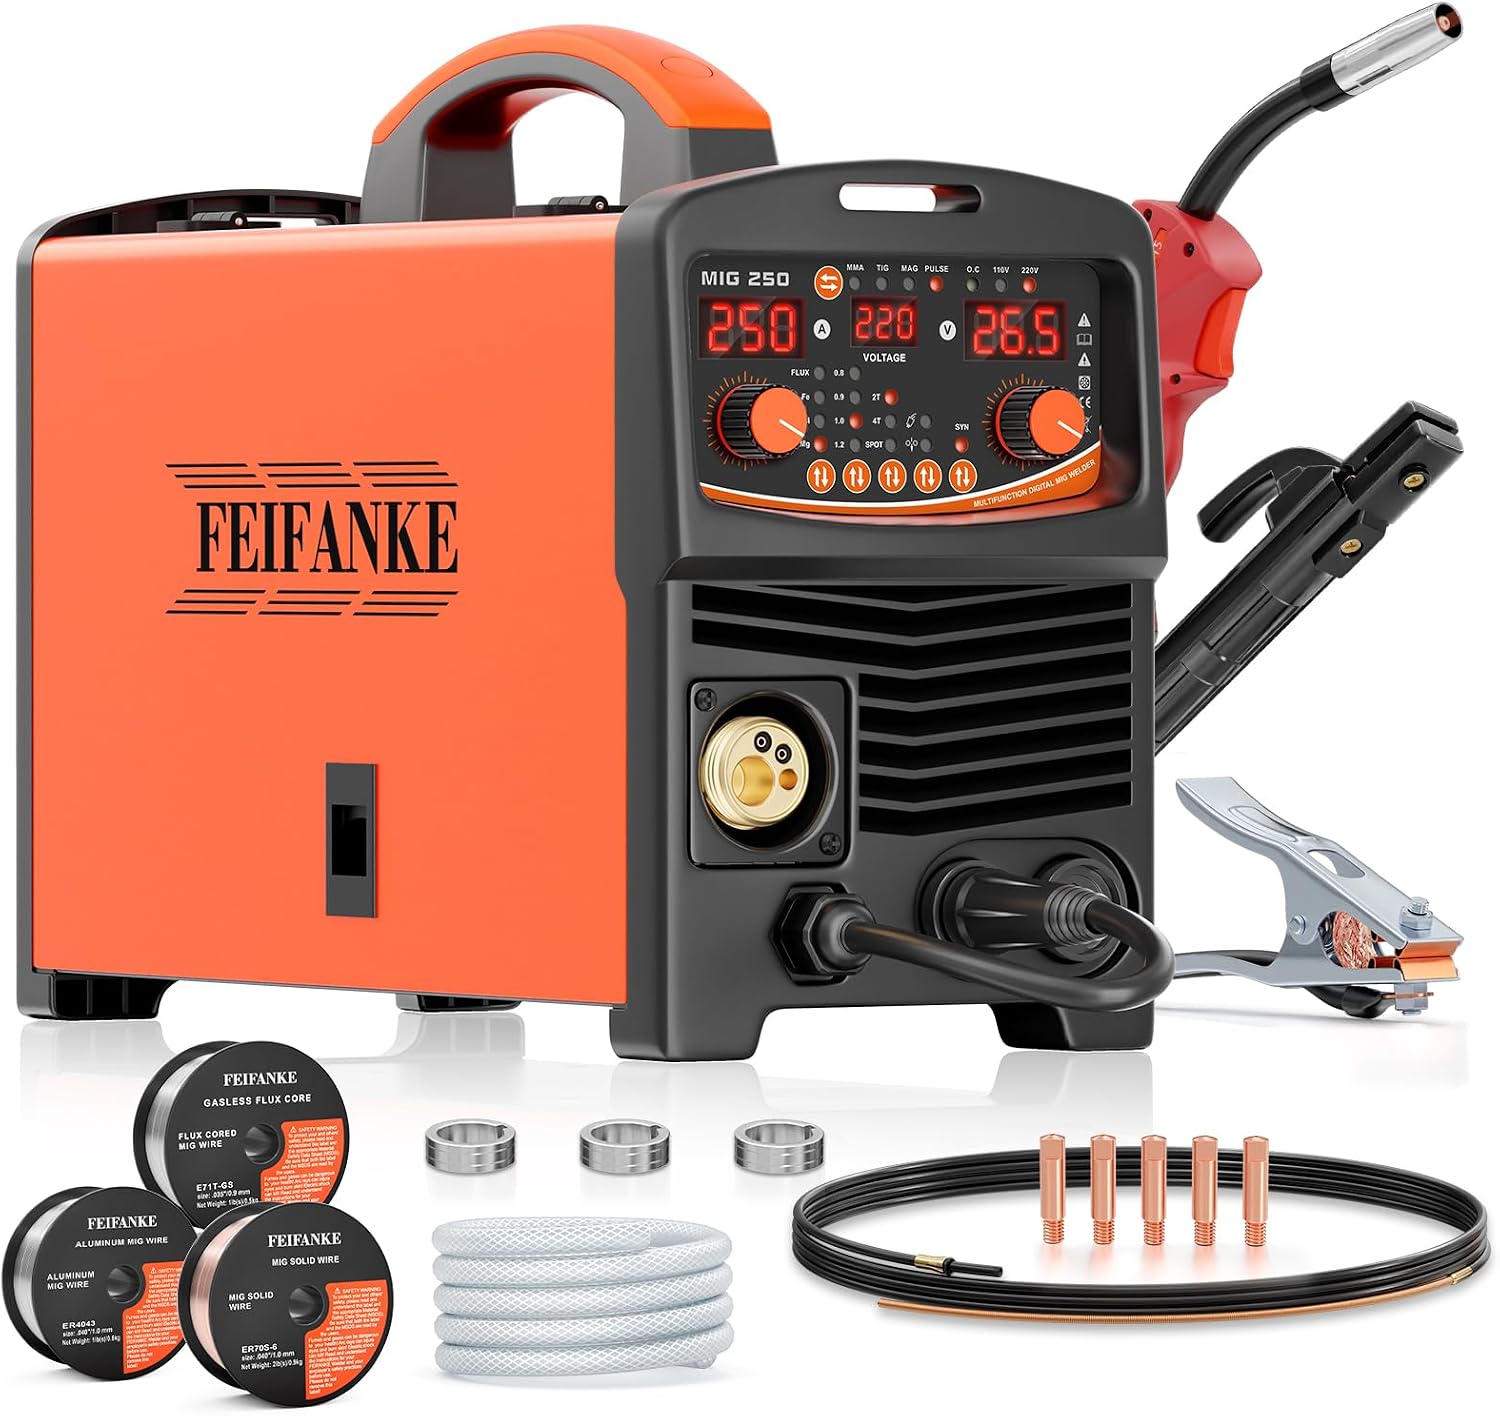


Quel poste MIG/MAG pour quel usage
Du fil sans gaz à l’atelier synergique, pour la tôle fine et la carrosserie.
| Modèle | Idéal pour | Procédé | Ampérage | Budget |
|---|---|---|---|---|
| Stanley STARMIG 130 | Débuter sur la tôle fine | MIG/MAG | 130A | n.c. |
| Stahlwerk MIG MAG 200 ST IGBTCoup de cœur | La carrosserie propre, plébiscité | MIG/MAG | 200A | Milieu de gamme |
| IPOTOOLS MIG-250 | Plus de puissance pour l’acier | MIG/MAG | 160A | Premium |
| GYS Smartmig 162 | Le synergique GYS au quotidien | MIG/MAG | 160A | Premium |
| Telwin Technomig 180 Dual Synergic | Le confort du dual synergique | MIG/MAG | 170A | n.c. |
Pourquoi le MIG/MAG s’impose sur la tôle et la carrosserie
Si vous cherchez à souder de la tôle fine, refaire un bas de caisse ou assembler des pièces rapidement, le MIG/MAG est presque toujours la bonne réponse. Le principe est simple. Un fil métallique se déroule en continu depuis le poste et fond dans le bain de fusion pendant qu’un gaz, ou le flux du fil, protège la soudure de l’air. Résultat, vous avancez vite, sans vous arrêter pour changer d’électrode, avec un geste bien plus facile à tenir qu’en MMA.
Le procédé le plus rapide à la tâche
Là où l’électrode enrobée s’use en quelques centimètres et impose de piquer le laitier entre chaque passe, le fil du MIG avance sans interruption. Sur un long cordon ou une série de points, la différence de vitesse est spectaculaire. C’est ce qui en fait le procédé roi de la carrosserie, de la production et de tous les travaux où l’on répète le même geste. On soude plus, on s’arrête moins.
La prise en main la plus douce
Le MIG pardonne beaucoup, surtout sur les postes synergiques qui règlent la machine à votre place. On appuie sur la gâchette, on suit le joint, et un cordon régulier apparaît. Pour un débutant qui vise la tôle fine, c’est la voie la plus rapide vers un résultat propre, bien avant le MMA qui demande de doser l’arc, ou le TIG qui réclame les deux mains. Beaucoup de soudeurs ont accroché grâce à un premier poste MIG.
Un cordon propre qui limite les reprises
Sous gaz, le MIG projette peu et laisse un cordon net, sans laitier à piquer. Sur de la tôle visible, en carrosserie notamment, cela veut dire moins de ponçage et de meulage derrière. Le temps gagné ne se voit pas seulement pendant la soudure, mais aussi dans la finition, là où un cordon sale coûte de longues minutes à rattraper. C’est un procédé qui va vite du début à la fin.
Comment choisir son poste à souder MIG/MAG
Une fois le procédé choisi, quelques critères séparent un poste MIG agréable d’un modèle frustrant. Voici ce que je regarde en priorité, dans l’ordre où cela compte vraiment.
Sous gaz ou fil fourré, la vraie première question
Le fil plein sous gaz, avec un mélange argon-CO2 pour l’acier, donne le plus beau cordon, propre et sans projections, mais impose une bouteille avec sa consigne et ses recharges. Le fil fourré, le fameux MIG sans gaz, embarque son propre flux et se passe de bouteille, ce qui le rend idéal pour débuter et travailler en extérieur, là où le vent disperserait le gaz. En échange, il projette davantage et coûte plus cher au kilo. Mon conseil, si vous hésitez, visez un poste qui accepte les deux, vous garderez la porte ouverte.
Le réglage synergique, le vrai confort
Sur un poste synergique, vous indiquez le diamètre du fil et l’épaisseur de la tôle, et la machine ajuste seule la tension et la vitesse de dévidage. Pour la carrosserie, où un excès de puissance perce la tôle en un instant, cette assistance évite des dizaines d’essais ratés. Les modèles manuels restent valables pour qui aime tout maîtriser, mais demandent de l’expérience. Pour débuter proprement sur du fin, le synergique fait gagner un temps fou.
Le dévidoir et les galets, le nerf de la guerre
La qualité d’un cordon MIG tient d’abord à la régularité du fil. Un dévidoir sérieux, des galets métalliques au bon diamètre et une gaine en bon état évitent les à-coups et les bourrages, la plaie des postes bas de gamme. Méfiez-vous des dévidoirs tout plastique sur les premiers prix. Vérifiez aussi la taille de bobine acceptée, car un poste limité aux petites bobines vous fera racheter du fil bien plus souvent, un faux calcul à l’usage. Sur le choix du fil justement, mon comparatif des fils de soudure fait le tri.
L’ampérage selon l’épaisseur
Comptez du fil de 0,6 à 0,8 mm et 130 à 160 A pour la tôle fine et la carrosserie, et montez vers 180 à 200 A avec du 0,8 à 1 mm pour de l’acier plus épais. Un poste de 180 à 200 A couvre la très grande majorité des besoins d’un bricoleur, de la tôle de 1 mm à l’acier de 6 à 8 mm en plusieurs passes. Au-delà du chiffre maximal, regardez le facteur de marche, car c’est lui qui dit combien de temps le poste tient sans se couper sur un long cordon.
| Votre usage | Fil conseillé | Ampérage | Gaz |
|---|---|---|---|
| Carrosserie, tôle fine | 0,6 à 0,8 mm | 130 à 160 A | Sous gaz de préférence |
| Acier courant, portail | 0,8 mm | 150 à 200 A | Sous gaz ou fourré |
| Débuter, extérieur | Fourré 0,9 mm | 130 à 180 A | Sans gaz |
| Acier épais, atelier | 0,8 à 1 mm | 200 A et plus | Sous gaz |
Le gaz et le budget complet
Si vous partez sur du sous gaz, intégrez la bouteille au budget dès le départ, achat ou consigne, plus les recharges. Un manodétendeur adapté au mélange argon-CO2 est également nécessaire. Le fil fourré évite tout cela mais se rattrape sur le prix du fil. Sur un an d’usage régulier, les deux options finissent souvent proches, le sous gaz gagnant en propreté, le fourré en simplicité. Pensez aussi aux consommables du chalumeau, buses et tubes-contacts, qui s’usent normalement.
Les marques à connaître en MIG
Sur ce procédé, quelques noms reviennent pour de bonnes raisons. La gamme Stahlwerk offre beaucoup d’équipement pour le prix et est très plébiscité en MIG. Telwin excelle sur le synergique avec ses Technomig. GYS, le fabricant français, rassure par son SAV, et Stanley propose des modèles accessibles pour débuter. Fiez-vous au modèle précis du tableau plus haut plutôt qu’à la seule réputation de la marque.
Poste à souder MIG/MAG : vos questions
Peut-on souder au MIG sans gaz ?
Le MIG/MAG est-il bon pour la carrosserie ?
MIG ou MAG, quelle différence ?
Quelle puissance pour un poste MIG polyvalent ?
Quel diamètre de fil choisir ?
Poste MIG synergique ou manuel ?
Envie de comparer le MIG avec le MMA ou le TIG ? Tout est dans mon comparatif tous procédés.