Meilleur poste à souder TIG : comparatif et avis
Le TIG est le procédé de la finition. Un arc précis, une électrode de tungstène, un gaz inerte, et vous obtenez un cordon net que ni le MMA ni le MIG n’égalent sur l’inox et l’aluminium. Il demande davantage de pratique et une bouteille d’argon, mais c’est le choix de ceux qui visent le beau travail.
Ma sélection réunit les postes à souder TIG, du modèle DC pour l’acier et l’inox au TIG AC/DC capable de souder l’aluminium. Pour arbitrer entre les procédés avant de vous lancer, mon comparatif général des postes à souder pose les bases.
Mes tests et avis de postes TIG
Filtrez par ampérage, marque ou budget, du DC simple à l’AC/DC.










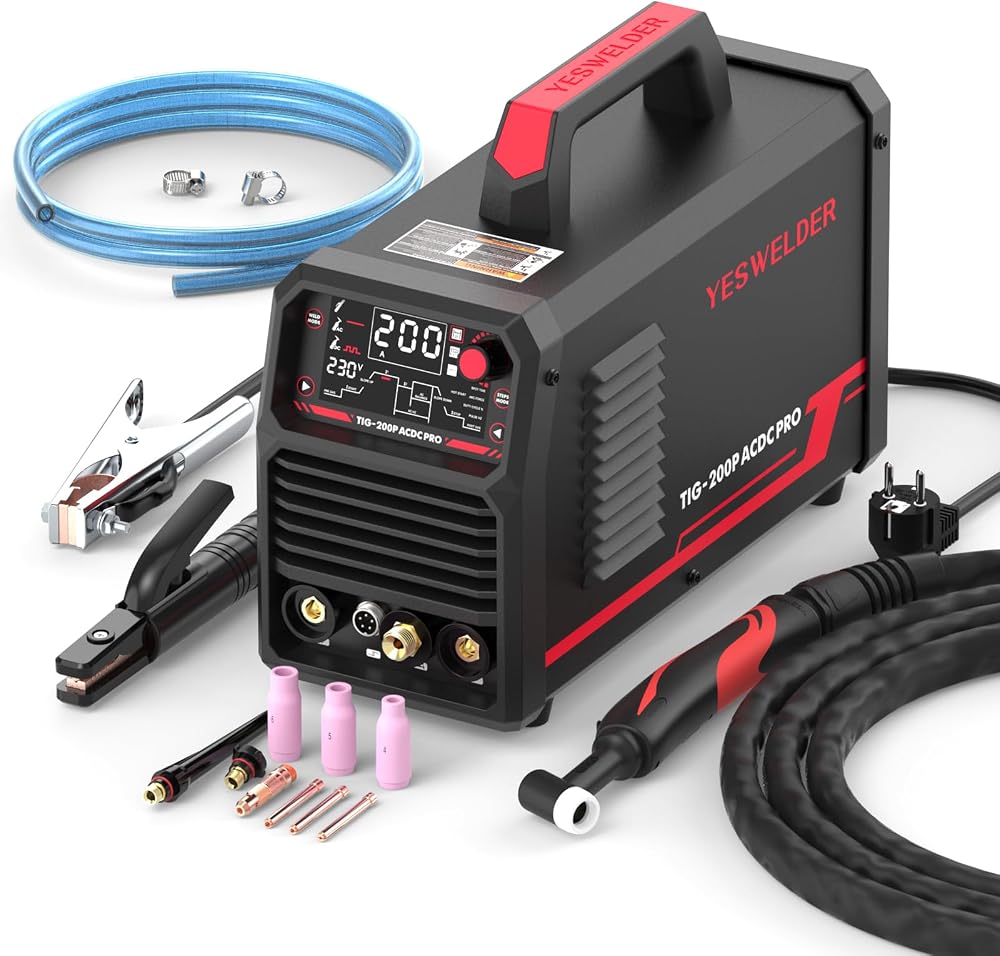














Le bon TIG selon votre besoin
Du TIG DC pour l’inox au AC/DC pour l’aluminium, un modèle par besoin.
| Modèle | Idéal pour | Procédé | Ampérage | Budget |
|---|---|---|---|---|
| IPOTOOLS TIG-200R | Découvrir le TIG sur l’inox | TIG DC | 160A | Milieu de gamme |
| IPOTOOLS TIG-160PD | Le pulse pour la tôle fine | TIG DC | 160A | Milieu de gamme |
| IPOTOOLS ACDCTIG-200PCoup de cœur | L’inox et l’aluminium soignés | TIG AC/DC | 200A | Premium |
| GYS PROTIG 161 DC | La finition GYS haut de gamme | TIG DC | 160A | Haut de gamme |
| ESAB Rogue ET 200i Pro | Le TIG pro qui dure | TIG | 200A | Haut de gamme |
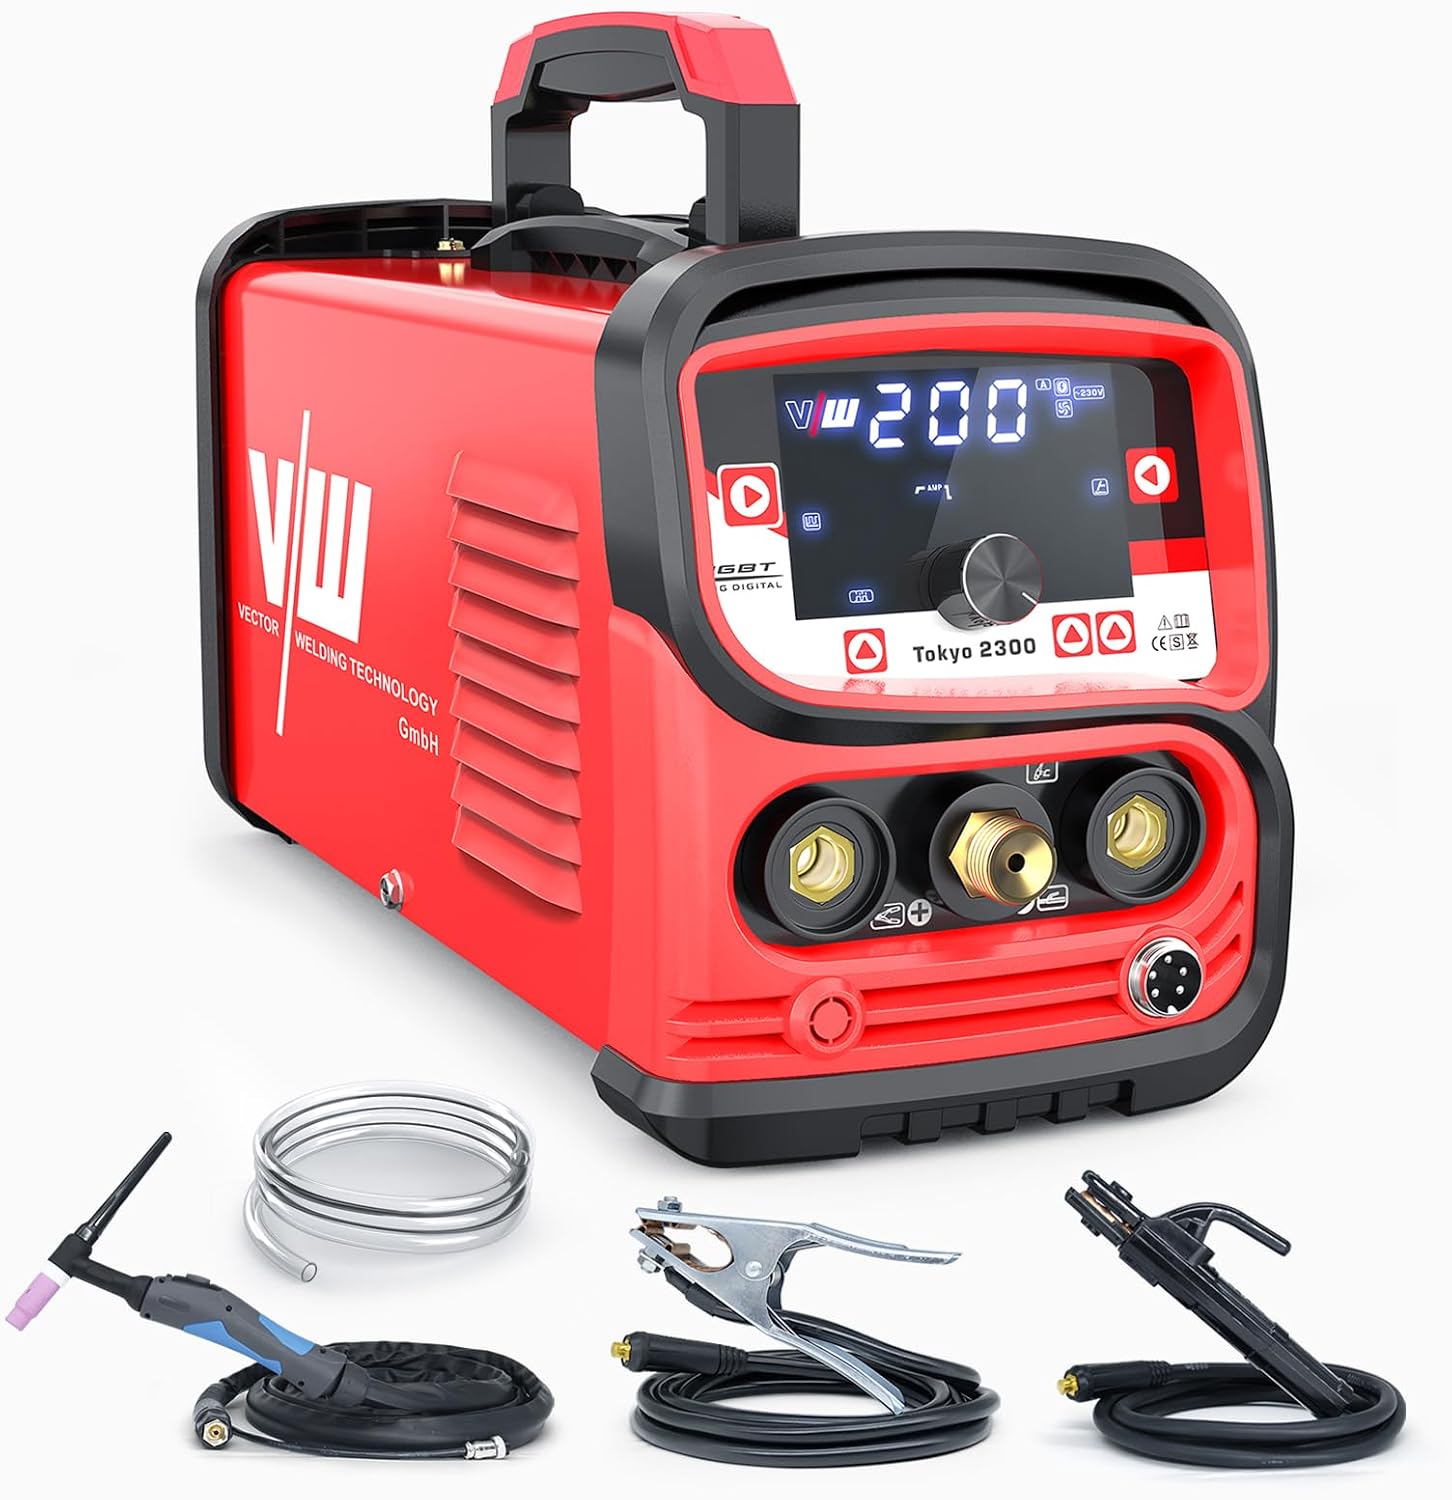
| Vector Welding TIG 200 | Le TIG HF à budget contenu | TIG DC | 200A | Milieu de gamme |
Pourquoi le TIG est le procédé de la belle soudure
Quand la finition compte autant que la solidité, le TIG n’a pas de rival. Une électrode de tungstène qui ne fond pas, un gaz inerte qui protège le bain, et vous obtenez un cordon net, régulier, souvent si propre qu’il ne demande aucune reprise. C’est le procédé des soudeurs qui aiment le travail soigné, sur l’inox, l’aluminium et les pièces où l’on voit la soudure. Il demande plus de pratique que le MMA ou le MIG, mais il récompense la patience comme aucun autre.
La finition la plus propre, sans projections
Le TIG ne projette pas et ne laisse aucun laitier à piquer. Le cordon en écailles régulières sort directement propre, prêt à être laissé apparent. Sur du mobilier métallique, de la tuyauterie inox ou une pièce visible, cela veut dire zéro meulage derrière et un rendu de qualité professionnelle. Aucun autre procédé grand public n’atteint ce niveau de propreté en une seule opération.
Le seul vraiment maître sur les tôles fines
Grâce au contrôle précis de l’intensité, souvent à la pédale, le TIG dose la chaleur au plus juste. On soude de la tôle très fine, de l’inox de quelques dixièmes, sans percer ni déformer. Là où le MIG va vite mais chauffe fort, le TIG avance lentement mais garde la main sur chaque milligramme de métal fondu. Pour le travail délicat et la précision, c’est l’outil de référence.
La porte d’entrée vers l’aluminium
En version AC/DC, le TIG est la façon la plus fiable de souder l’aluminium pour un amateur. Le courant alternatif casse la couche d’oxyde qui empêche l’alu de fondre correctement, ce qu’aucun MMA et peu de MIG grand public savent faire proprement. Si l’aluminium fait partie de vos projets, le TIG AC/DC ouvre une porte qui reste fermée aux autres procédés accessibles.
Comment choisir son poste à souder TIG
Le TIG regroupe des postes très différents, du modèle DC simple à la station AC/DC pleine de fonctions. Voici les critères qui comptent vraiment pour ne pas payer des options inutiles ni passer à côté de l’essentiel.
DC ou AC/DC, la question qui décide de tout
Un TIG en courant continu (DC) soude l’acier, l’inox, le cuivre et le titane avec une finition superbe. Mais pour l’aluminium et ses alliages, le courant alternatif (AC) est indispensable, car lui seul décape la couche d’oxyde en surface pendant la soudure. La règle est nette. Si vous voulez souder de l’aluminium, ne prenez qu’un poste AC/DC, un TIG DC seul en sera incapable quel que soit votre talent. Si vous ne visez que l’acier et l’inox, un DC suffit et coûte moins cher. Tout est détaillé sur ma page postes pour aluminium.
L’amorçage, haute fréquence ou au contact
L’amorçage haute fréquence (HF) démarre l’arc sans toucher la pièce, ce qui évite de polluer l’électrode de tungstène et laisse un départ propre. C’est un vrai confort, très supérieur à l’amorçage au contact (lift) que l’on trouve sur les multi-procédés, où l’on effleure la pièce pour lancer l’arc au risque de contaminer la pointe. Pour un usage TIG régulier, la HF fait une réelle différence sur la propreté des départs.
Gâchette 2T/4T et pédale de courant
La gestion 2T/4T de la gâchette gère l’enclenchement de l’arc, en maintien ou en bascule, ce qui soulage la main sur les longs cordons. Mieux encore, une pédale de courant permet de moduler l’intensité en cours de soudure, comme un accélérateur, pour gérer les raccords, les angles et la dilatation. C’est ce qui distingue un vrai poste TIG d’une machine qui fait du TIG en dépannage. Si la précision vous importe, cherchez au moins le 4T, idéalement la compatibilité pédale.
Le pulse, pour progresser sur le fin
La fonction pulse alterne un courant fort et un courant faible plusieurs fois par seconde. Elle limite la déformation sur les tôles fines et donne ce cordon régulier en écailles très recherché. Elle n’est pas indispensable pour débuter, mais devient vite un atout dès que l’on progresse sur l’inox mince ou l’aluminium. Sur les modèles avancés, une fréquence de pulse réglable affine encore le résultat.
Le gaz et l’équipement à prévoir
Le TIG exige une bouteille d’argon, pur pour l’acier et l’inox, avec son détendeur. Intégrez ce budget dès l’achat, car sans gaz le procédé ne fonctionne pas. Prévoyez aussi des électrodes de tungstène adaptées et de quoi les affûter, car une pointe bien préparée conditionne la qualité de l’arc. La torche et ses consommables, buses et pinces, s’usent normalement et se remplacent.
Les marques à connaître en TIG
Sur ce procédé exigeant, GYS propose ses Protig soignés, IPOTOOLS une large gamme AC/DC abordable, et ESAB ou Kemppi le haut de gamme professionnel. Le tableau plus haut distingue justement les DC purs des AC/DC taillés pour l’aluminium.
Le TIG en questions
Peut-on souder l’aluminium avec n’importe quel TIG ?
Le TIG est-il difficile pour un débutant ?
Quelle différence entre TIG DC et AC/DC ?
Faut-il forcément une bouteille d’argon ?
À quoi sert l’amorçage haute fréquence ?
Pour situer le TIG face au MMA et au MIG, direction mon comparatif de tous les procédés.