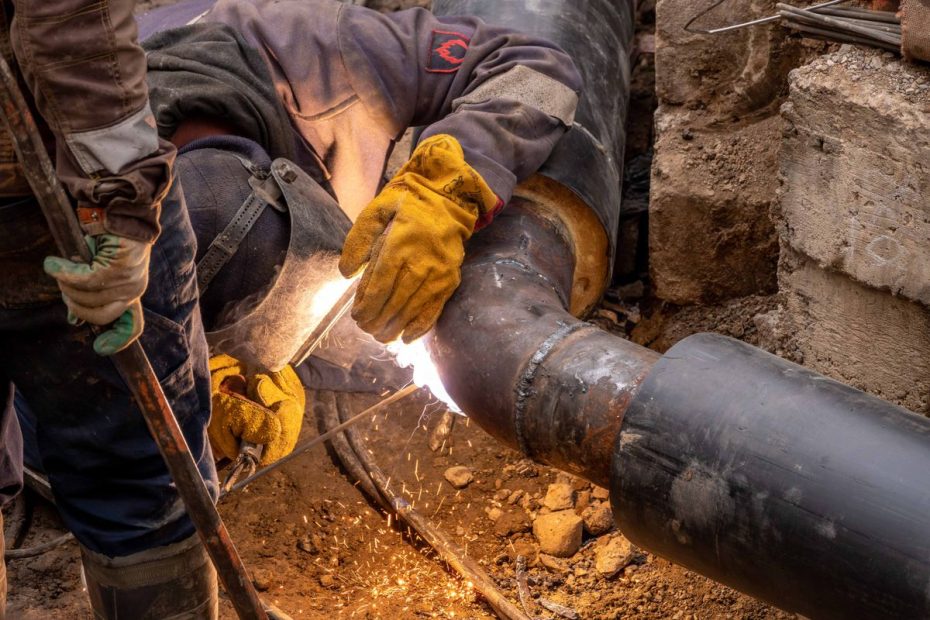
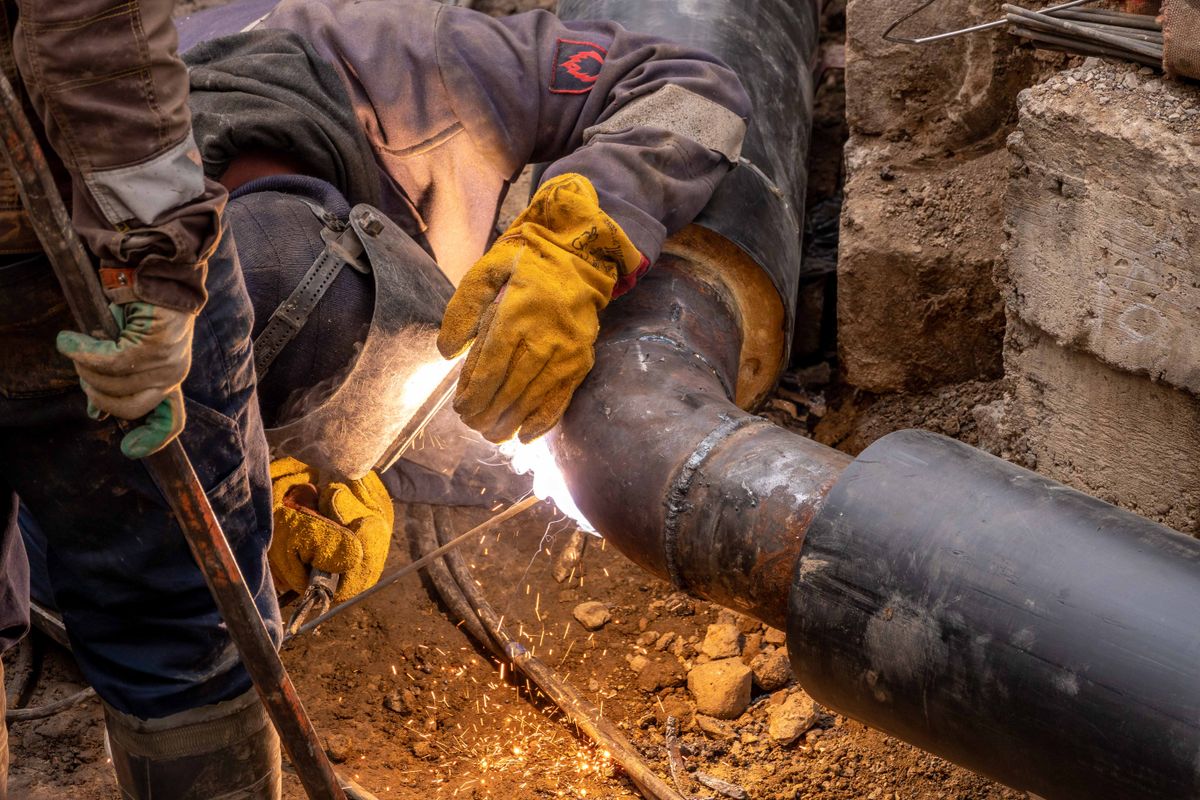
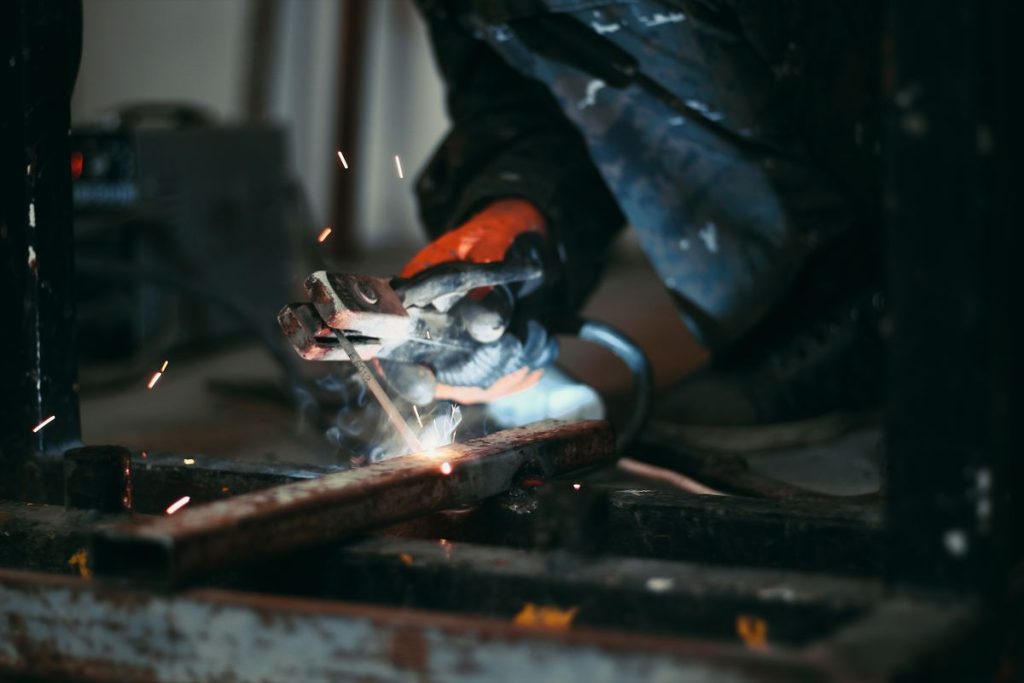
De toutes les méthodes à l’arc électrique, la soudure MMA est la plus ancienne et la plus dépouillée. Une baguette, le porte-électrode, une pince de masse, et c’est tout. L’arc jaillit entre l’électrode enrobée et la pièce, fait fondre les deux, et l’enrobage qui brûle dégage un gaz protecteur puis dépose un laitier sur le cordon. Pas de bouteille, pas de dévidoir.
C’est le procédé du chantier et de l’acier épais, robuste, tolérant, qui soude dehors par tous les temps. En échange, il demande d’apprendre à amorcer l’arc et à le tenir à bonne distance. Au programme : le principe, l’électrode à choisir, l’intensité à régler et le geste pour poser un cordon régulier.
La soudure à l’arc (MMA), comment ça marche ?
Tout tient dans la baguette. Contrairement au TIG, ici l’électrode fond et devient la soudure.
Une électrode qui fond et se consomme
L’électrode est une tige d’acier recouverte d’un enrobage. L’arc électrique la fait fondre goutte à goutte dans le bain, elle apporte donc le métal. En brûlant, l’enrobage joue deux rôles : il crée un gaz qui protège le bain de l’air, et il laisse une croûte de laitier qui protège le cordon en refroidissant. La baguette raccourcit à vue d’œil, il faut avancer et descendre pour compenser.
Le procédé le plus simple et le plus robuste
Aucun gaz à traîner, aucun fil à dévider, juste un poste léger et deux câbles. Le MMA se moque du vent, tolère un acier un peu rouillé et pardonne le matériel bon marché. C’est pour ça qu’il règne sur les chantiers, les réparations en extérieur et l’acier épais, là où le confort compte moins que la solidité.
Bien choisir son électrode
La baguette fait la moitié du travail. Deux familles se partagent l’atelier, et un diamètre se choisit selon l’épaisseur.
Rutile ou basique ?
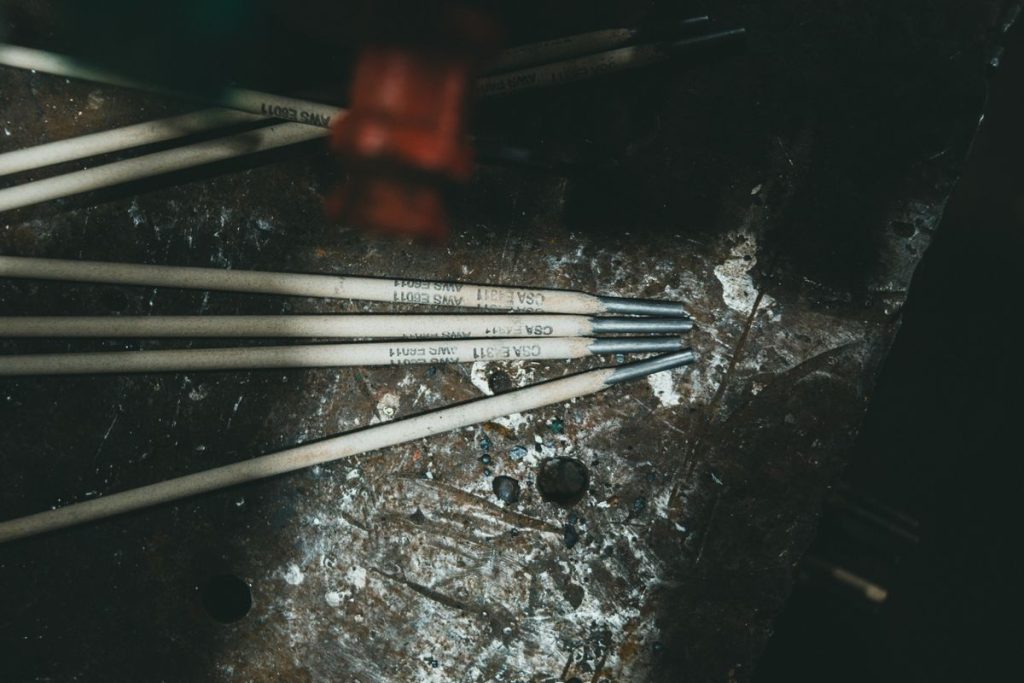
- Rutile (type E6013) : facile à amorcer, arc doux, laitier qui se retire bien. C’est l’électrode du débutant et de la réparation courante.
- Basique (type E7018) : soudure très solide, réservée aux structures et aux fortes contraintes. Plus dure à amorcer et à garder au sec, elle se branche en général sur le plus.
La polarité dépend justement de l’électrode. Suivez l’étui : beaucoup de rutiles acceptent le courant alternatif ou le moins, quand les basiques réclament le plus. En cas de doute, le fabricant a toujours raison.
Le bon diamètre
Le diamètre de la baguette suit l’épaisseur à souder. Une électrode de 2,5 mm couvre l’essentiel des travaux de garage. Descendez en 2 mm pour la tôle fine, montez en 3,2 mm pour l’acier épais, et gardez à l’esprit qu’une baguette trop grosse pour la pièce la transperce.
Régler l’intensité
Le MMA n’a qu’un seul vrai réglage, l’intensité, et il se déduit du diamètre de l’électrode.
Environ 40 ampères par millimètre de diamètre
La règle d’atelier tient en une ligne : comptez à peu près 40 ampères par millimètre de diamètre d’électrode, puis ajustez selon la position et votre ressenti. Le tableau ci-dessous donne des repères de départ pour souder à plat.
| Diamètre d’électrode | Intensité indicative | Épaisseur d’acier |
|---|---|---|
| 2 mm | 50 à 70 A | 1,5 à 3 mm |
| 2,5 mm | 70 à 100 A | 3 à 5 mm |
| 3,2 mm | 110 à 140 A | 5 à 8 mm |
| 4 mm | 150 à 190 A | acier épais |
Trop ou pas assez ?
Une intensité trop faible et l’électrode colle, l’arc s’éteint, la fusion reste molle en surface. Trop forte, l’arc creuse la tôle et la transperce, en projetant fort. Le bon réglage se reconnaît à un arc régulier, un grésillement franc et un cordon qui s’étale sans effort. Faites un essai sur une chute avant la vraie pièce.
Le geste : amorcer et tenir l’arc
C’est la vraie difficulté du MMA, celle qui décourage puis qui, une fois passée, ne s’oublie jamais.
Amorcer comme une allumette
Pour amorcer, on frotte l’électrode sur la pièce comme une allumette, puis on la relève aussitôt d’un ou deux millimètres. Trop près, elle colle et chauffe en rougissant, il faut alors la décoller d’un coup sec. La clé, c’est de garder une longueur d’arc à peu près égale au diamètre de l’électrode, ni plus ni moins, tout le long du cordon.
Le cordon, pas à pas
Un cordon MMA réussi suit toujours le même ordre.
- Brossez l’acier et fixez la pince de masse sur une surface propre.
- Choisissez la baguette selon l’épaisseur et réglez l’intensité.
- Amorcez par frottement, puis relevez pour garder un arc court.
- Avancez lentement et régulièrement, en descendant à mesure que l’électrode fond.
- Piquez et brossez le laitier avant d’inspecter ou de repasser.
La soudure à l’arc, pour quels travaux ?
Le MMA n’est pas le plus fin, mais il est souvent le plus pratique. Encore faut-il savoir où il excelle et où il cale.
Le roi du chantier et de l’acier épais
Pour réparer une remorque dans un champ, souder une structure en plein vent ou assembler de l’acier de 5 mm et plus, rien ne bat la simplicité du MMA. Le matériel est léger, bon marché et increvable, ce qui en fait le compagnon idéal du bricoleur et de l’agriculteur. Pour choisir la machine, voyez notre comparatif des postes MMA.
Ses limites
Le MMA peine sur la tôle fine de moins de 2 mm, qu’il perce facilement, et il ne sait pas souder l’aluminium. Pour la carrosserie et les longues soudures rapides, la soudure MIG reprend la main, et pour l’inox ou l’alu soignés, c’est le TIG qu’il faut. Notre guide pour bien choisir son poste à souder vous aide à trancher.
En résumé
Rustique, increvable, parfait pour se lancer
La soudure à l’arc, c’est l’école de la patience et le meilleur rapport solidité-prix pour débuter. Une électrode rutile en 2,5 mm, autour de 80 ampères, un arc court tenu bien régulier, et vous assemblez de l’acier costaud n’importe où, même dehors. Ça colle au début, c’est normal, ça vient vite. Pour la tôle fine ou l’alu, il faudra passer au MIG ou au TIG.
Didier, pour Quel-Poste-Souder
Vos questions sur la soudure à l’arc
Quelle électrode pour débuter en soudure à l’arc ?
Une rutile de type E6013 en 2,5 mm. Elle s’amorce facilement, tient un arc doux et son laitier se retire sans peine. C’est de loin la plus indulgente pour apprendre, avant de passer aux basiques pour les travaux structurels.
Pourquoi mon électrode colle à la pièce ?
L’intensité est trop faible, ou l’arc est resté trop court au moment d’amorcer. Remontez un peu l’ampérage, frottez comme une allumette puis relevez aussitôt la baguette. Si elle colle, tordez-la d’un coup sec pour la décoller avant qu’elle ne rougisse.
Quelle intensité pour une électrode de 2,5 mm ?
Comptez environ 70 à 100 ampères à plat, en partant vers le bas de la fourchette pour la tôle fine. La règle simple est d’environ 40 ampères par millimètre de diamètre, à ajuster selon la position et le rendu du cordon.
Peut-on souder de la tôle fine au MMA ?
C’est possible avec une électrode de 2 mm et une faible intensité, mais sous 2 mm l’arc perce vite. Pour de la carrosserie ou de la tôlerie fine, un poste MIG ou TIG donne un résultat bien plus propre et maîtrisé.
Faut-il souder au plus ou au moins ?
Cela dépend de l’électrode. Beaucoup de rutiles se soudent en courant alternatif ou sur le moins, tandis que les basiques réclament le plus. L’étui de la boîte indique toujours la polarité conseillée, suivez-la.
Le MMA soude-t-il l’inox et l’aluminium ?
L’inox, oui, avec des électrodes enrobées spécifiques à l’inox. L’aluminium, non, en pratique, au niveau amateur. Pour l’alu, tournez-vous vers le TIG en courant alternatif ou le MIG sous argon avec un fil adapté.