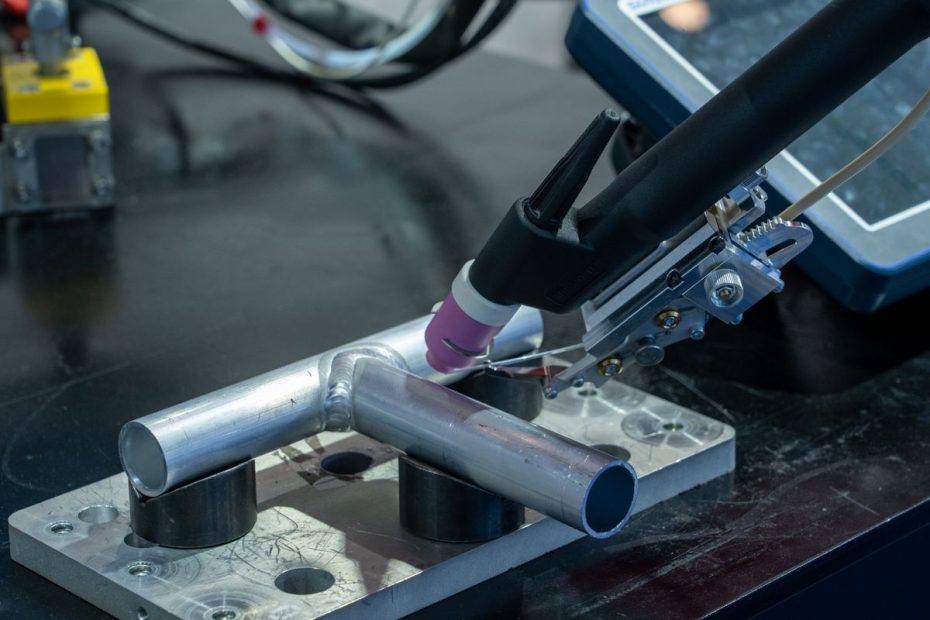
La soudure TIG, c’est la haute couture du soudage. Un arc jaillit entre une électrode de tungstène qui ne fond pas et la pièce, sous un jet d’argon qui protège le bain. D’une main vous tenez la torche, de l’autre vous trempez une baguette de métal d’apport dans le bain de fusion. Résultat, un cordon net, précis, sans projection ni laitier.
C’est le procédé le plus précis, roi de l’inox et de l’aluminium, mais aussi le plus exigeant pour la main. Je vous détaille comment le TIG fonctionne, la bonne électrode et sa couleur, le courant et le gaz à régler, et le geste à deux mains pour poser un cordon régulier sans se décourager.
La soudure TIG, comment ça marche ?
Le principe rompt avec le MIG et l’électrode enrobée : ici, ce qui crée l’arc et ce qui remplit le joint sont deux choses séparées.
Une électrode qui ne fond pas
La torche tient une électrode en tungstène, un métal si réfractaire qu’il reste intact quand l’arc dépasse les 3 000 degrés. Cet arc fait juste fondre les bords de la pièce, et vous ajoutez la matière à part, en poussant une baguette dans le bain. Un flux d’argon pur enveloppe le tout pour empêcher l’air d’oxyder la soudure. Pas de fil qui se dévide, pas de flux qui brûle, donc aucune projection.
Courant continu ou alternatif ?
Le TIG se règle en deux modes. Le courant continu sert à l’acier et à l’inox, la grande majorité des travaux. Le courant alternatif est réservé à l’aluminium : il casse en permanence la couche d’oxyde qui recouvre l’alu et empêcherait la fusion. Un poste capable de faire les deux se repère au sigle AC/DC, indispensable si l’alu vous intéresse.
L’électrode tungstène : couleur et affûtage
Toutes les électrodes ne se valent pas, et un code couleur peint sur le bout vous dit laquelle prendre.
Le code couleur, ce qu’il faut retenir
- Or ou bleu (lanthané) : la polyvalente moderne, parfaite pour l’acier et l’inox en courant continu.
- Gris (cérié) : amorçage facile à faible intensité, idéale pour le travail fin.
- Vert (tungstène pur) : le choix classique pour l’aluminium en courant alternatif.
La vieille électrode rouge thoriée soude très bien, mais sa poussière est légèrement radioactive à l’affûtage. Autant lui préférer la lanthané, aussi efficace et sans souci de santé.
Affûter la pointe
En courant continu, affûtez l’électrode en pointe fine, dans le sens de la longueur, pour un arc concentré et stable. En alternatif pour l’alu, une extrémité légèrement arrondie tient mieux la chaleur. Une meuleuse dédiée au tungstène évite de polluer la pointe avec des poussières d’acier.
Régler le courant et le gaz
Le TIG demande peu de réglages, mais ils doivent être justes. Tout part de l’épaisseur et du métal.
L’ampérage selon l’épaisseur
La règle d’atelier est simple : comptez environ 30 ampères par millimètre d’acier ou d’inox, et un peu plus, autour de 40, pour l’aluminium qui évacue vite la chaleur. Adaptez le diamètre de l’électrode au courant, sous peine de la voir fondre si elle est trop fine.
| Métal et épaisseur | Courant | Électrode | Débit d’argon |
|---|---|---|---|
| Inox 1 mm (DC) | 30 A | 1,6 mm | 7 à 8 L/min |
| Acier 2 mm (DC) | 55 A | 1,6 mm | 8 L/min |
| Acier 3 mm (DC) | 85 A | 2,4 mm | 9 L/min |
| Aluminium 3 mm (AC) | 110 à 120 A | 2,4 mm | 10 à 12 L/min |
Le gaz et le post-gaz
Le TIG se soude à l’argon pur, jamais au mélange du MIG. Réglez le débit selon le tableau, sans excès, un jet trop fort crée des turbulences qui aspirent l’air. Pensez surtout au post-gaz : l’argon doit continuer de couler quelques secondes après l’arc pour protéger l’électrode et le cordon encore brûlants.
Le geste : deux mains, un rythme
C’est là que le TIG se mérite. Rien ne se dévide tout seul, votre coordination fait tout le travail.
Une main pour la torche, une pour la baguette
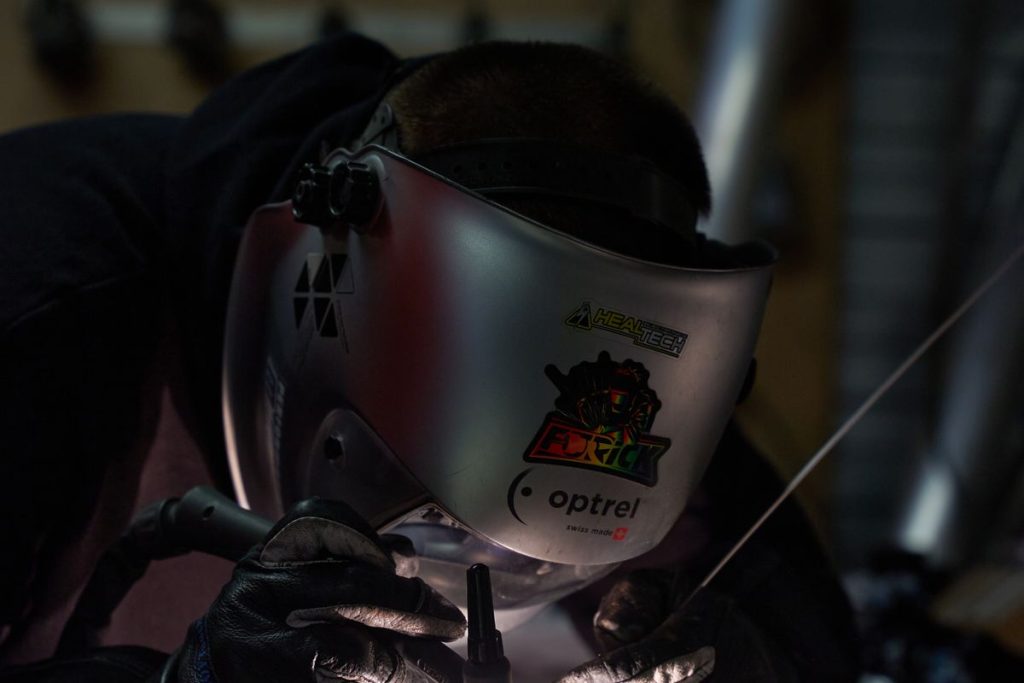
Inclinez la torche à une quinzaine de degrés et créez d’abord un bain de fusion brillant, sans apport. Approchez ensuite la baguette par l’avant, trempez-la brièvement dans le bain, retirez-la, avancez, recommencez. Ce rythme régulier de petites touches dessine les fines vaguelettes typiques d’un beau cordon TIG. Gardez toujours la baguette sous le jet d’argon pour ne pas l’oxyder.
La marche à suivre
Un cordon TIG propre suit toujours le même enchaînement.
- Dégraissez le métal à fond, le TIG ne tolère aucune saleté ni oxyde.
- Choisissez l’électrode selon le métal, affûtez-la, réglez le courant.
- Amorcez sans toucher la pièce, à l’aide de la haute fréquence du poste.
- Formez le bain, puis trempez la baguette par petites touches régulières.
- Laissez le post-gaz protéger le cordon avant d’éloigner la torche.
Le TIG, pour quels métaux et quels travaux ?
Le TIG ne cherche pas la vitesse, il cherche la perfection. C’est ce qui définit son terrain de jeu.
Inox et aluminium, son terrain de jeu
Pour souder l’inox sans le colorer, l’aluminium fin ou la tôle de faible épaisseur, rien n’égale le TIG. Il maîtrise la chaleur au degré près, ne déforme pas et laisse un cordon qu’on peut laisser brut tant il est propre. C’est le procédé de la ferronnerie soignée, de l’inox alimentaire et de la belle pièce visible. Pour comparer les machines, voyez notre comparatif des postes TIG.
Quand préférer un autre procédé
Cette précision a un prix : le TIG est lent et réclame de l’entraînement. Pour enchaîner des mètres de cordon sur de l’acier de charpente, la soudure MIG va bien plus vite. Le TIG se justifie quand la finition compte plus que le rendement. En cas de doute sur la machine, notre guide d’achat des postes à souder fait le tri.
En résumé
Lent à apprendre, imbattable en finition
Le TIG, c’est le procédé qui ne pardonne pas l’à-peu-près, mais qui récompense la patience. La bonne électrode, l’argon pur, environ trente ampères par millimètre, et un geste à deux mains qui vient avec les heures de pratique. Pour de l’inox propre ou de l’alu, il n’y a rien de mieux. Pour aller vite sur de l’acier, gardez le MIG sous le coude.
Didier, pour Quel-Poste-Souder
Vos questions sur la soudure TIG
Le TIG est-il trop difficile pour un débutant ?
Il demande plus de coordination que le MIG, car les deux mains travaillent séparément. Mais rien d’insurmontable : en commençant sur de l’inox de 2 mm, à plat, avec un bon réglage, on tient un cordon correct après quelques heures de pratique sur des chutes.
Quelle électrode tungstène pour l’inox ?
Une électrode lanthané, repérable à sa bande or ou bleue, en 1,6 mm pour les faibles épaisseurs. Elle amorce bien, dure longtemps et convient à tout l’acier et l’inox en courant continu. Affûtez-la en pointe fine.
Peut-on souder l’aluminium au TIG sans courant alternatif ?
Non. L’aluminium se couvre d’une couche d’oxyde très dure que seul le courant alternatif parvient à casser en soudant. Un poste TIG uniquement en courant continu ne fera pas tenir l’alu, il faut un modèle AC/DC.
Quelle baguette d’apport choisir ?
Une baguette de même nature que le métal soudé : acier au carbone type ER70S pour l’acier, inox 308L pour l’inox, alliage 4043 ou 5356 pour l’aluminium. Adaptez son diamètre à l’épaisseur, souvent 1,6 mm pour débuter.
Pourquoi mon électrode se salit ou devient noire ?
Elle a touché le bain ou la baguette, ou le post-gaz est trop court et l’air l’a oxydée en refroidissant. Réaffûtez la pointe, gardez une petite distance avec la pièce et laissez l’argon couler quelques secondes de plus après l’arc.
Faut-il de l’argon pur pour le TIG ?
Oui, toujours. Contrairement au MIG, le TIG n’accepte pas les mélanges à base de CO2, qui pollueraient le bain et useraient l’électrode. L’argon pur convient à l’acier, à l’inox comme à l’aluminium.