L’aluminium a une réputation de cauchemar chez les soudeurs, et elle n’est pas totalement volée. Il fond sans prévenir, se troue en un instant et noircit au moindre faux pas. Pourtant, une fois qu’on a compris pourquoi il résiste autant, souder l’alu devient parfaitement jouable, même dans un garage bien équipé.
Tout se joue sur deux ennemis, la couche d’oxyde et la conduction de la chaleur, et sur le bon duo procédé plus préparation. Voici ce qui rend l’aluminium difficile, la méthode à privilégier, la préparation qui change tout et les réglages pour un cordon propre.
Pourquoi l’aluminium est difficile à souder
La couche d’oxyde qui piège les débutants
L’aluminium se recouvre instantanément d’une couche d’oxyde invisible et très dure. Le piège est cruel : cet oxyde fond vers 2 000 degrés, alors que l’aluminium en dessous fond dès 660 degrés. Autrement dit, la peau résiste quand le cœur est déjà liquide. Tant qu’on ne l’a pas retirée ou cassée, impossible d’obtenir une soudure saine.
Un métal qui aspire la chaleur
L’alu conduit la chaleur bien plus vite que l’acier. Elle file dans toute la pièce au lieu de rester sous l’arc, si bien qu’il faut chauffer fort pour amorcer le bain, puis lever le pied dès qu’il devient brillant. Cette bascule brutale, du rien au trou, explique la plupart des ratés du débutant. La solution passe par la puissance et, sur les fortes épaisseurs, le préchauffage.
Quel procédé pour souder l’alu ?
Le TIG en courant alternatif, la référence
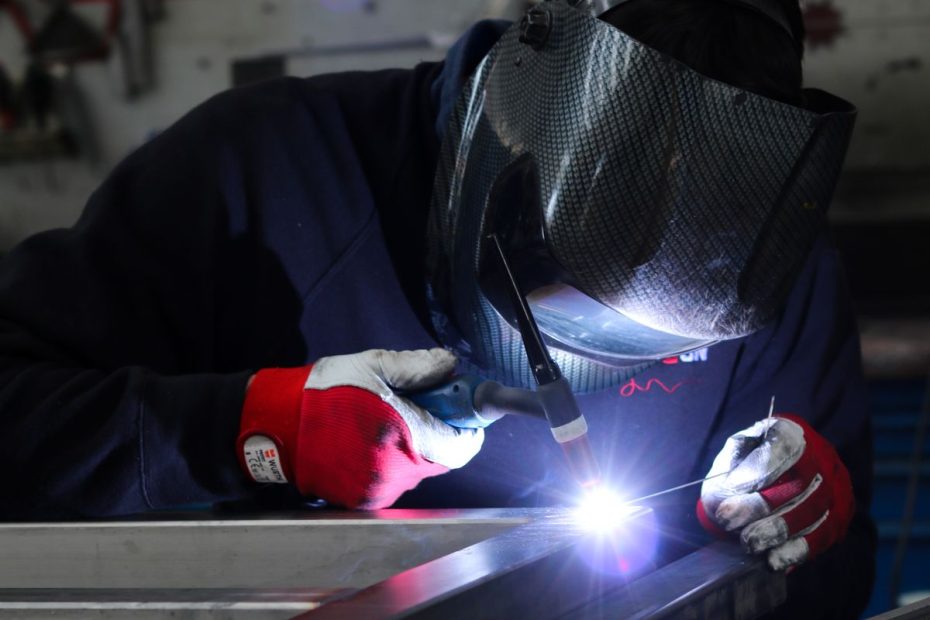
La soudure TIG en courant alternatif est la voie royale. À chaque alternance, le courant décape la couche d’oxyde et nettoie le bain, ce qu’aucun autre procédé ne fait aussi bien. C’est aussi le plus précis, idéal sur la tôle fine et les pièces visibles. Il exige en revanche un poste AC/DC et un vrai coup de main à deux mains.
Le MIG avec un dévidoir adapté
Pour aller vite ou souder de fortes épaisseurs, la soudure MIG sous argon prend le relais. La difficulté, c’est que le fil aluminium est mou et se coince dans la gaine. Il faut une gaine téflon et, idéalement, une torche à dévidoir intégré, dite spool gun, qui pousse le fil au plus près du bain sans qu’il flambe.
Bien préparer l’aluminium
Sur l’alu, la préparation compte autant que le geste. Un métal mal nettoyé donne un cordon poreux, quoi qu’on fasse ensuite.
Nettoyer et gratter l’oxyde
Dégraissez d’abord au solvant, puis passez une brosse en inox réservée à l’aluminium, jamais celle qui a touché l’acier sous peine de contaminer la surface. Brossez juste avant de souder, car l’oxyde repousse en quelques minutes. Ce simple réflexe élimine déjà la moitié des problèmes de porosité.
Préchauffer les fortes épaisseurs
En dessous de 5 mm, inutile de préchauffer. Au-delà, un coup de chalumeau pour amener la pièce autour de 100 à 150 degrés aide l’arc à percer et réduit les déformations. Attention à ne pas dépasser, l’aluminium ne rougit pas en chauffant, il s’effondre d’un coup sans prévenir.
Le fil et les réglages
Fil ou baguette : 4043 ou 5356 ?
Deux alliages se partagent l’aluminium courant, et le bon dépend de la pièce.
- 4043 : plus fluide, plus tolérant, moins sujet à la fissure. C’est l’allié du débutant et des pièces courantes.
- 5356 : plus résistant mécaniquement et à la corrosion, privilégié pour les structures et le milieu marin.
Argon pur et intensité franche
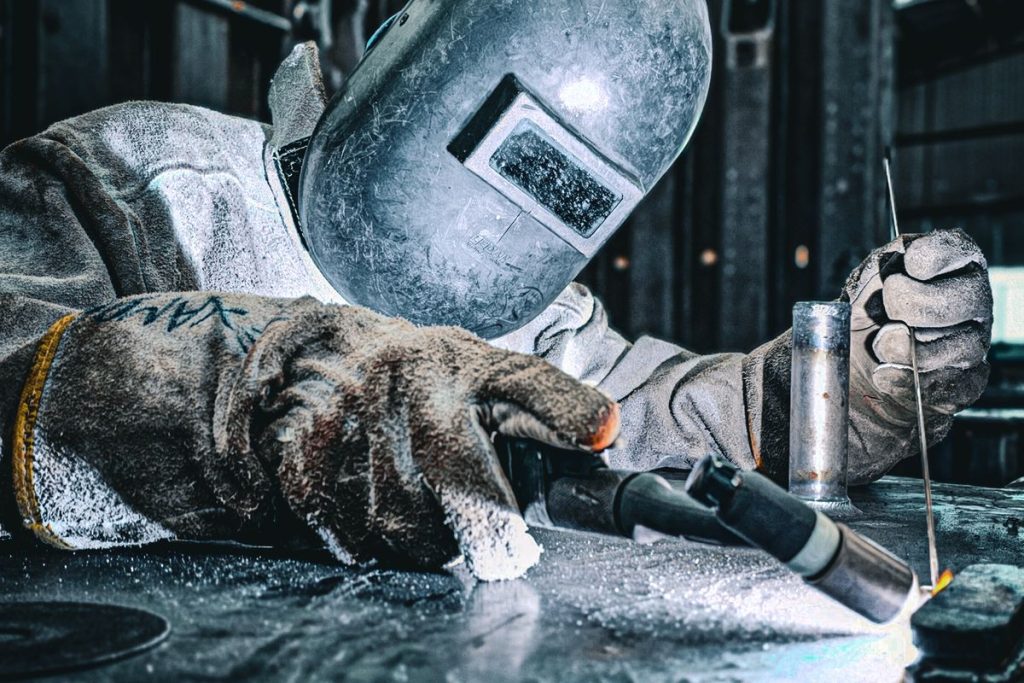
L’aluminium se soude toujours à l’argon pur, jamais avec les mélanges de l’acier. Prévoyez une intensité généreuse, autour de 40 ampères par millimètre d’épaisseur, car le métal évacue vite la chaleur. En MIG, montez aussi le débit de gaz plus haut qu’à l’accoutumée pour bien couvrir le bain vif et brillant.
Nos conseils pour réussir
Quelques réflexes font toute la différence entre un cordon raté et une soudure propre.
- Brossez à l’inox juste avant de souder, jamais la veille.
- Travaillez vite, l’alu n’aime pas la chaleur qui s’attarde.
- Entraînez-vous sur des chutes de même épaisseur pour caler l’intensité.
- Surveillez la brillance du bain, c’est votre seul signal avant le trou.
Pour un poste taillé pour l’alu, en TIG AC/DC ou en MIG à dévidoir, notre comparatif des postes pour aluminium fait le tri, et notre grand comparatif des postes à souder complète le tableau.
En résumé
Casser l’oxyde, chauffer fort, aller vite
Souder l’aluminium n’a rien de magique une fois le mécanisme compris. Un TIG en courant alternatif pour la finition, ou un MIG à dévidoir adapté pour la vitesse, de l’argon pur, une brosse inox dédiée et une intensité franche. Nettoyez juste avant, surveillez la brillance du bain, et retirez la torche dès qu’il s’ouvre. Et quelques chutes sacrifiées valent toujours mieux qu’une pièce ratée.
Didier, pour Quel-Poste-Souder
Vos questions sur la soudure de l’aluminium
Peut-on souder l’aluminium sans TIG ?
Oui, au MIG sous argon avec un fil aluminium et un dévidoir adapté, souvent une torche spool gun. C’est plus rapide que le TIG sur les fortes épaisseurs, même si la finition reste moins fine et le réglage plus pointu.
Pourquoi mon cordon d’aluminium est noir et poreux ?
C’est presque toujours un défaut de protection ou de propreté : oxyde mal retiré, débit d’argon trop faible ou courant d’air. Brossez à l’inox juste avant de souder et augmentez un peu le débit de gaz pour retrouver un cordon clair.
Faut-il obligatoirement du courant alternatif pour l’alu ?
En TIG, oui. Seul le courant alternatif casse la couche d’oxyde à chaque alternance. Un poste TIG uniquement en courant continu ne fera pas tenir l’aluminium, il faut impérativement un modèle AC/DC.
Quelle épaisseur d’aluminium peut-on souder au garage ?
De la tôle de 1 à 2 mm au TIG jusqu’à des profilés de 5 ou 6 mm avec un poste puissant et un préchauffage. Au-delà, il faut de la réserve de courant et de l’expérience, car la chaleur file très vite dans la pièce.
Peut-on braser l’aluminium au lieu de le souder ?
Oui, des baguettes de brasage aluminium au chalumeau existent pour les petites réparations. C’est plus accessible qu’une vraie soudure, mais la tenue mécanique reste inférieure : pour une pièce sollicitée, le TIG ou le MIG restent la référence.