Meilleur poste à souder : comparatif et guide d’achat
MMA, MIG/MAG, TIG ou multi-procédés : chaque modèle de ma sélection passe par la même grille d’analyse, pour vous aider à choisir le bon du premier coup. Commencez par le procédé qui vous parle, parcourez le comparateur, puis laissez-vous guider par le guide d’achat complet plus bas.
Tous les postes à souder analysés
Filtrez par procédé, ampérage, marque ou budget, et ouvrez le test qui vous intéresse.


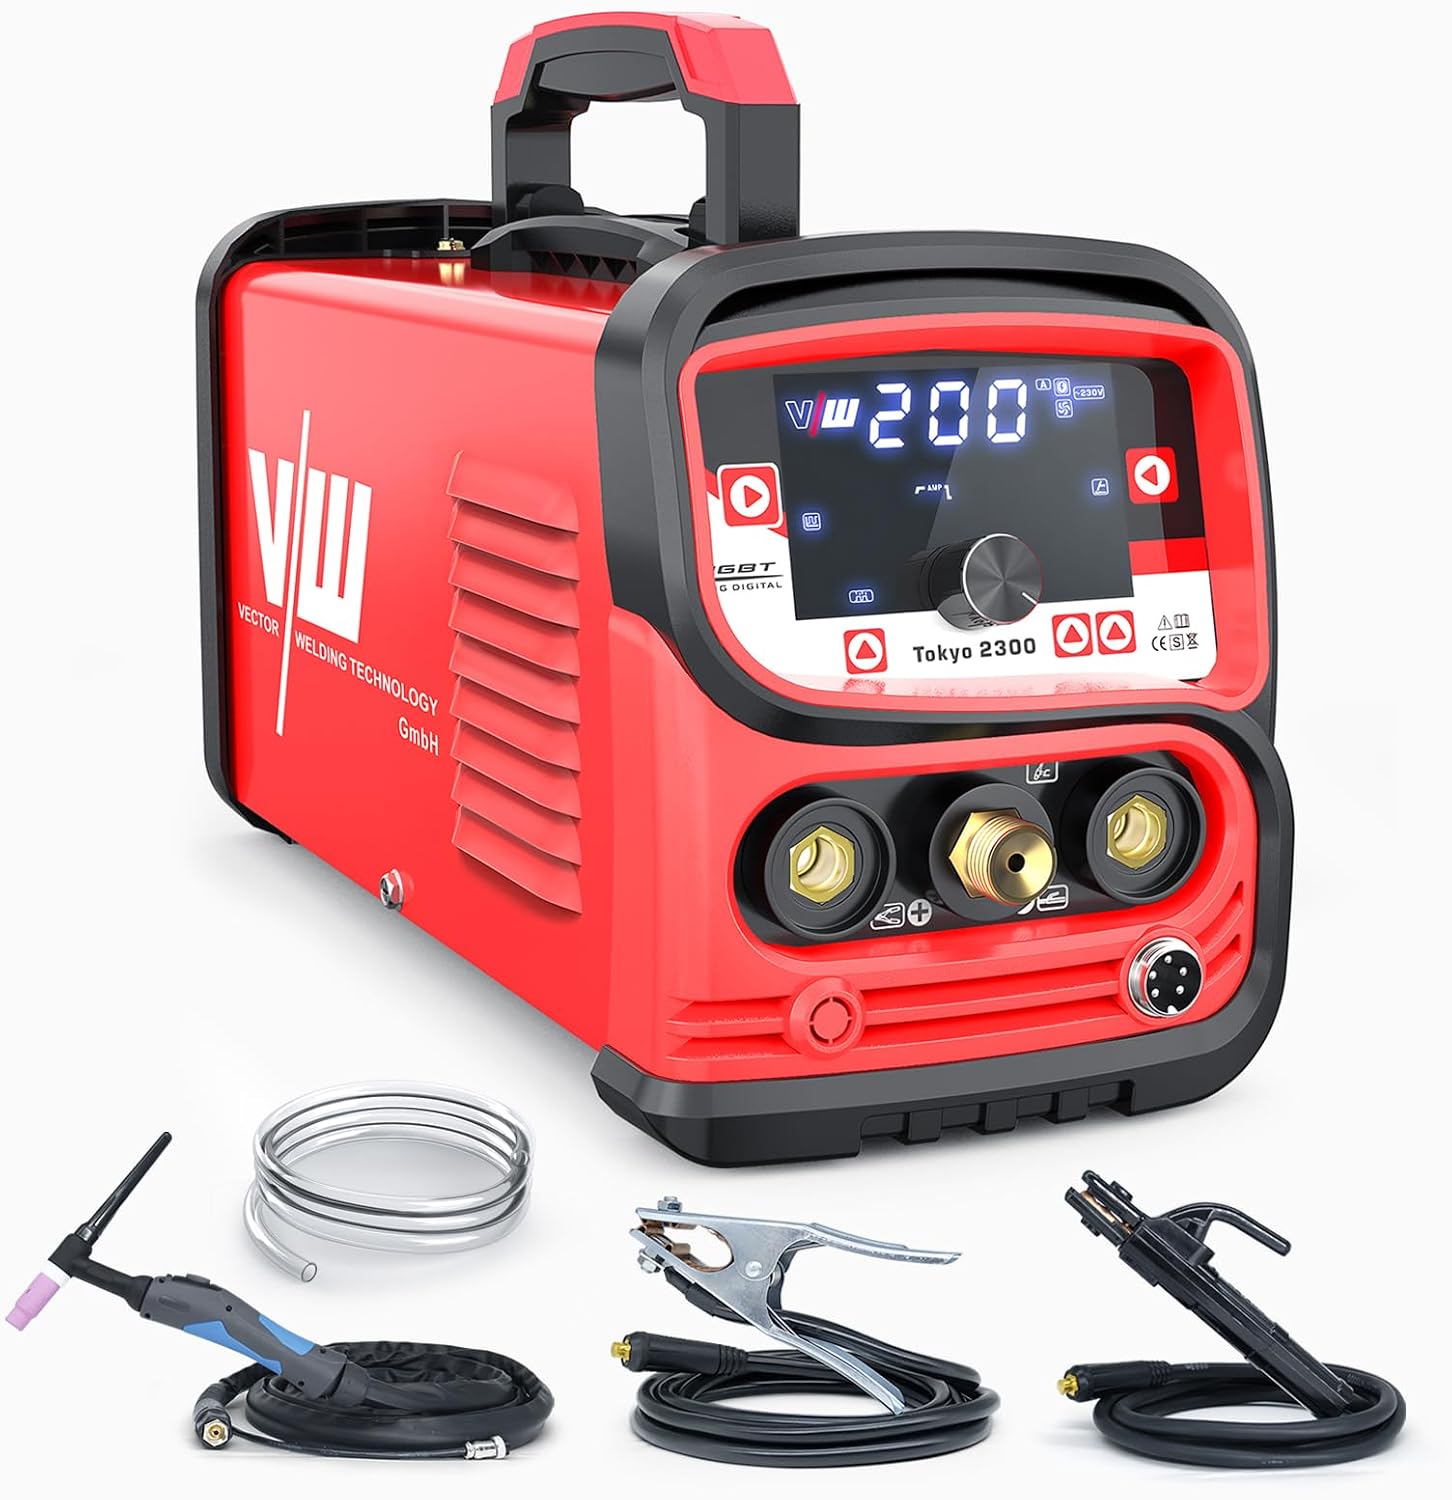
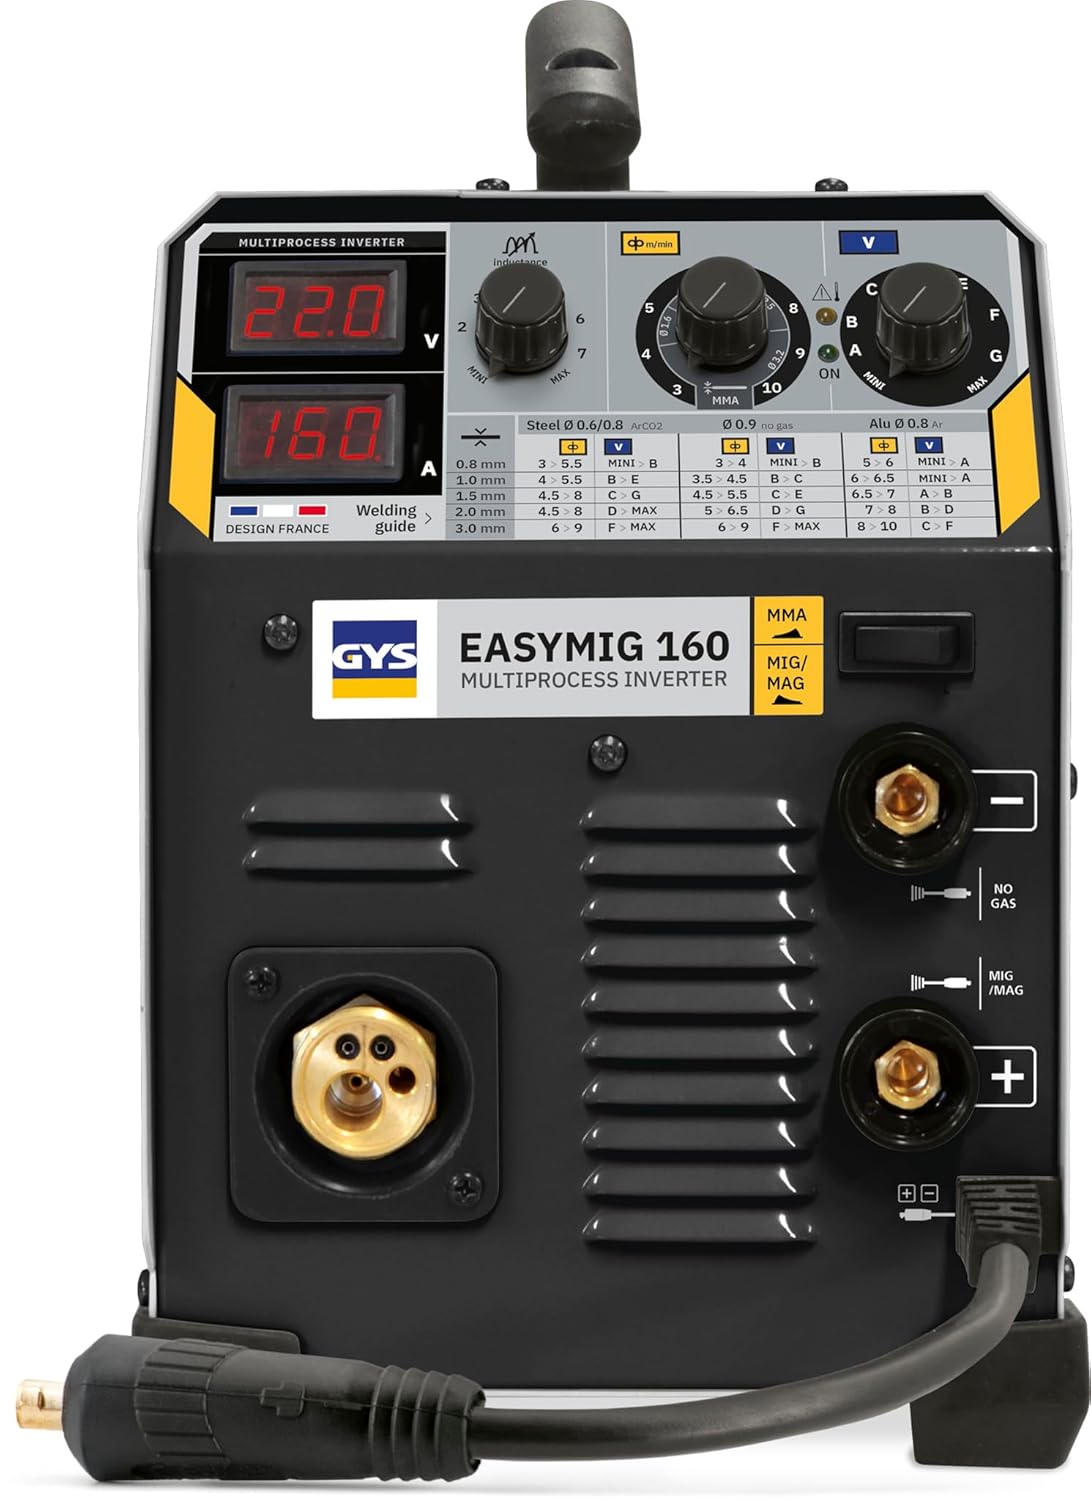

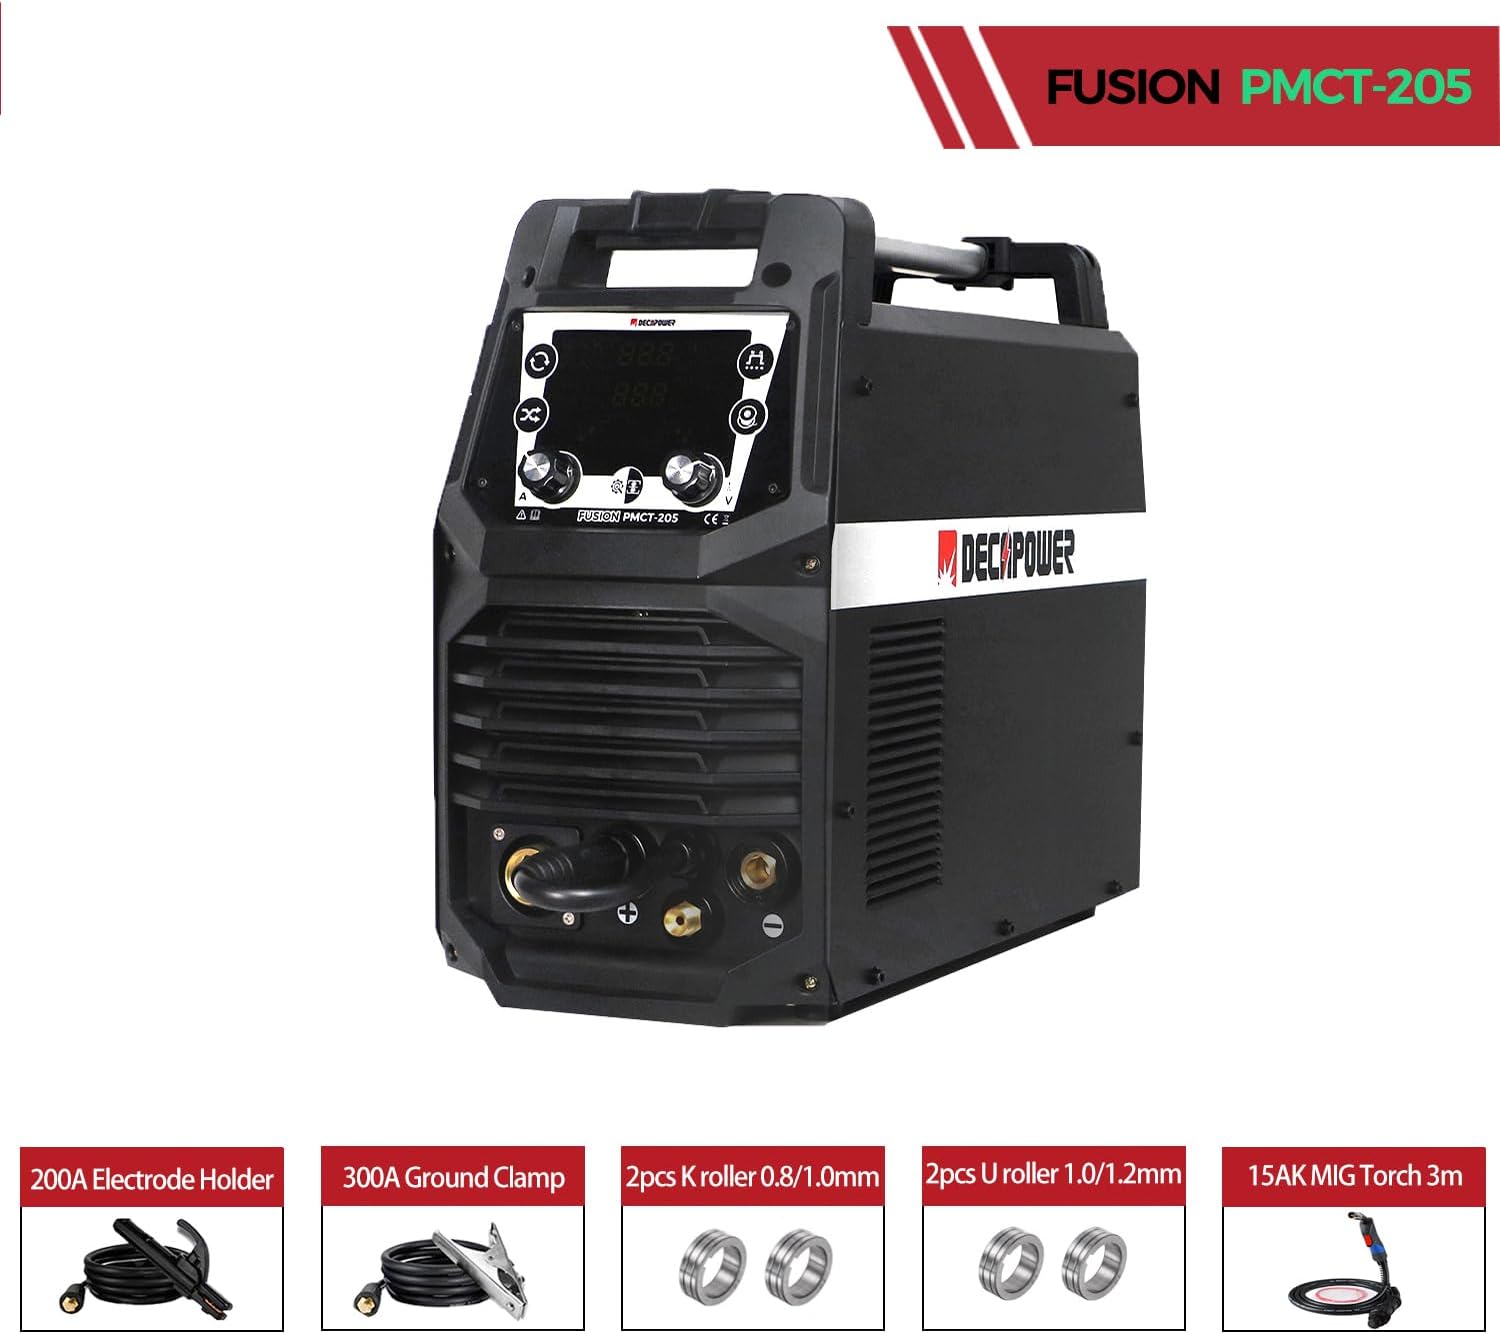
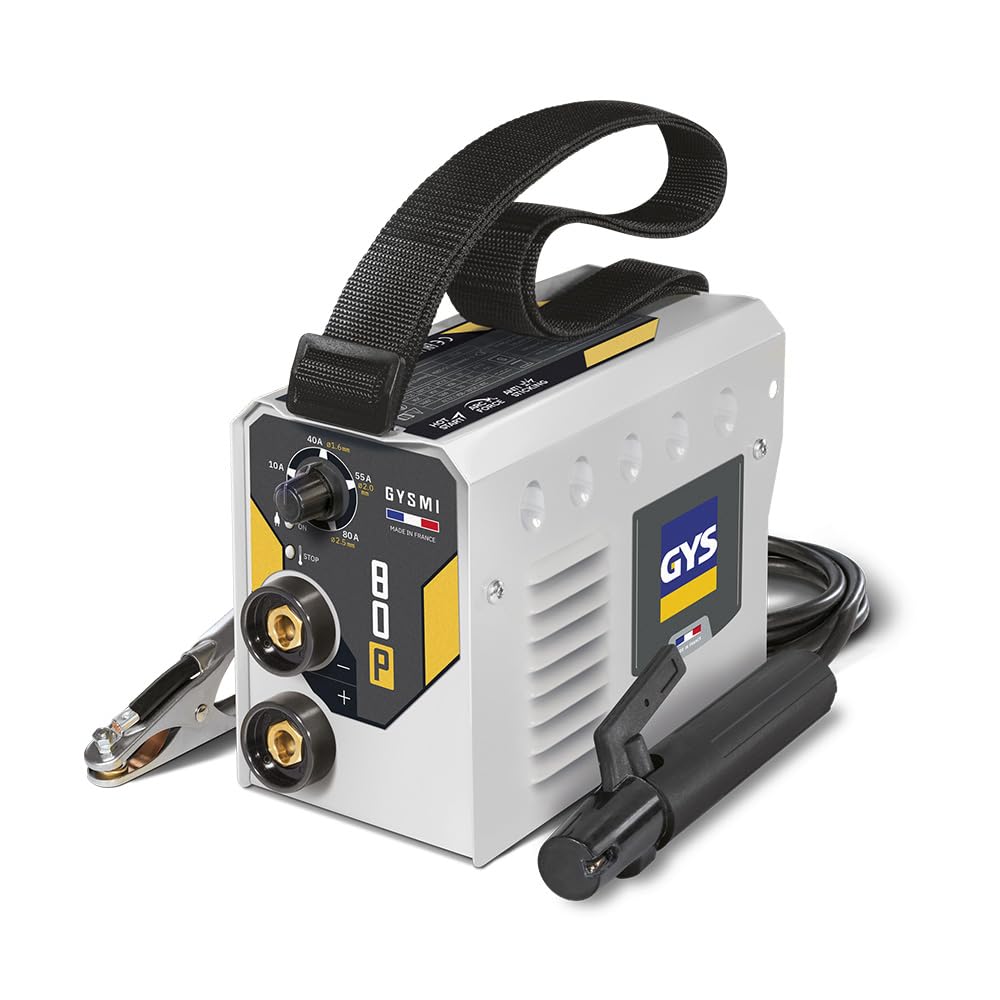


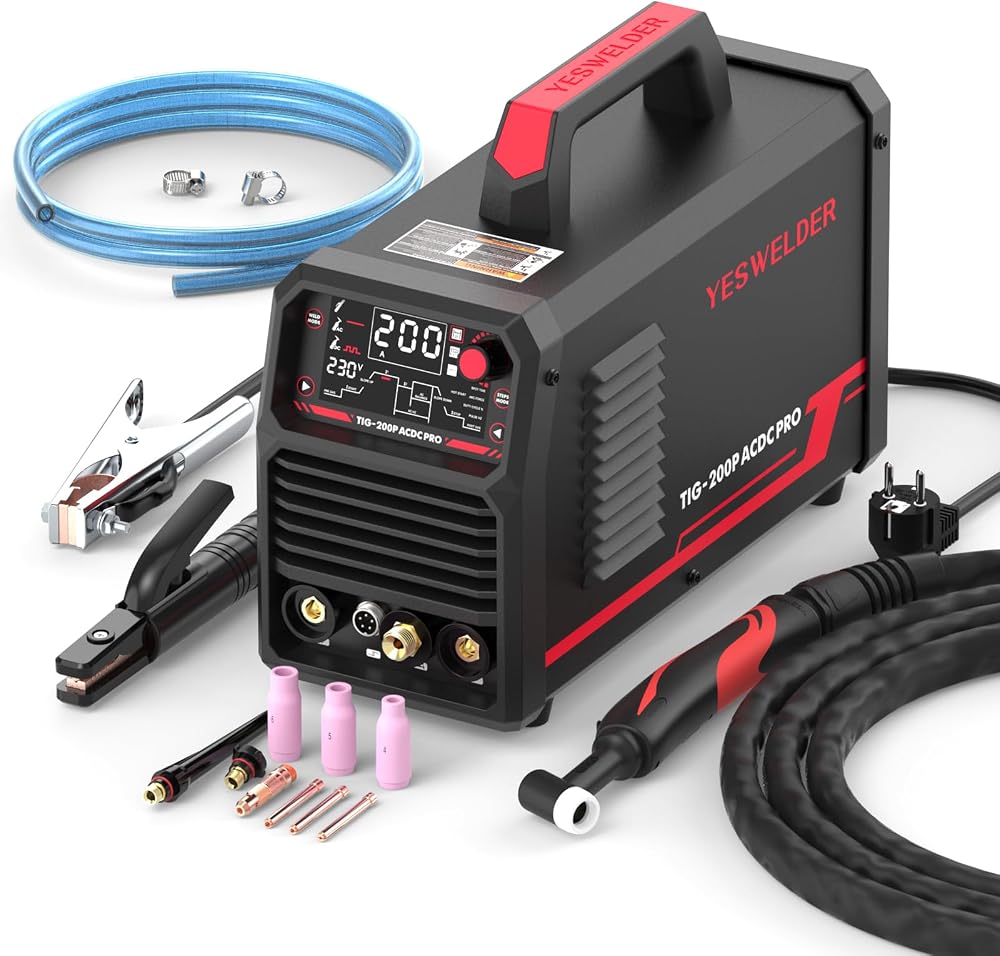

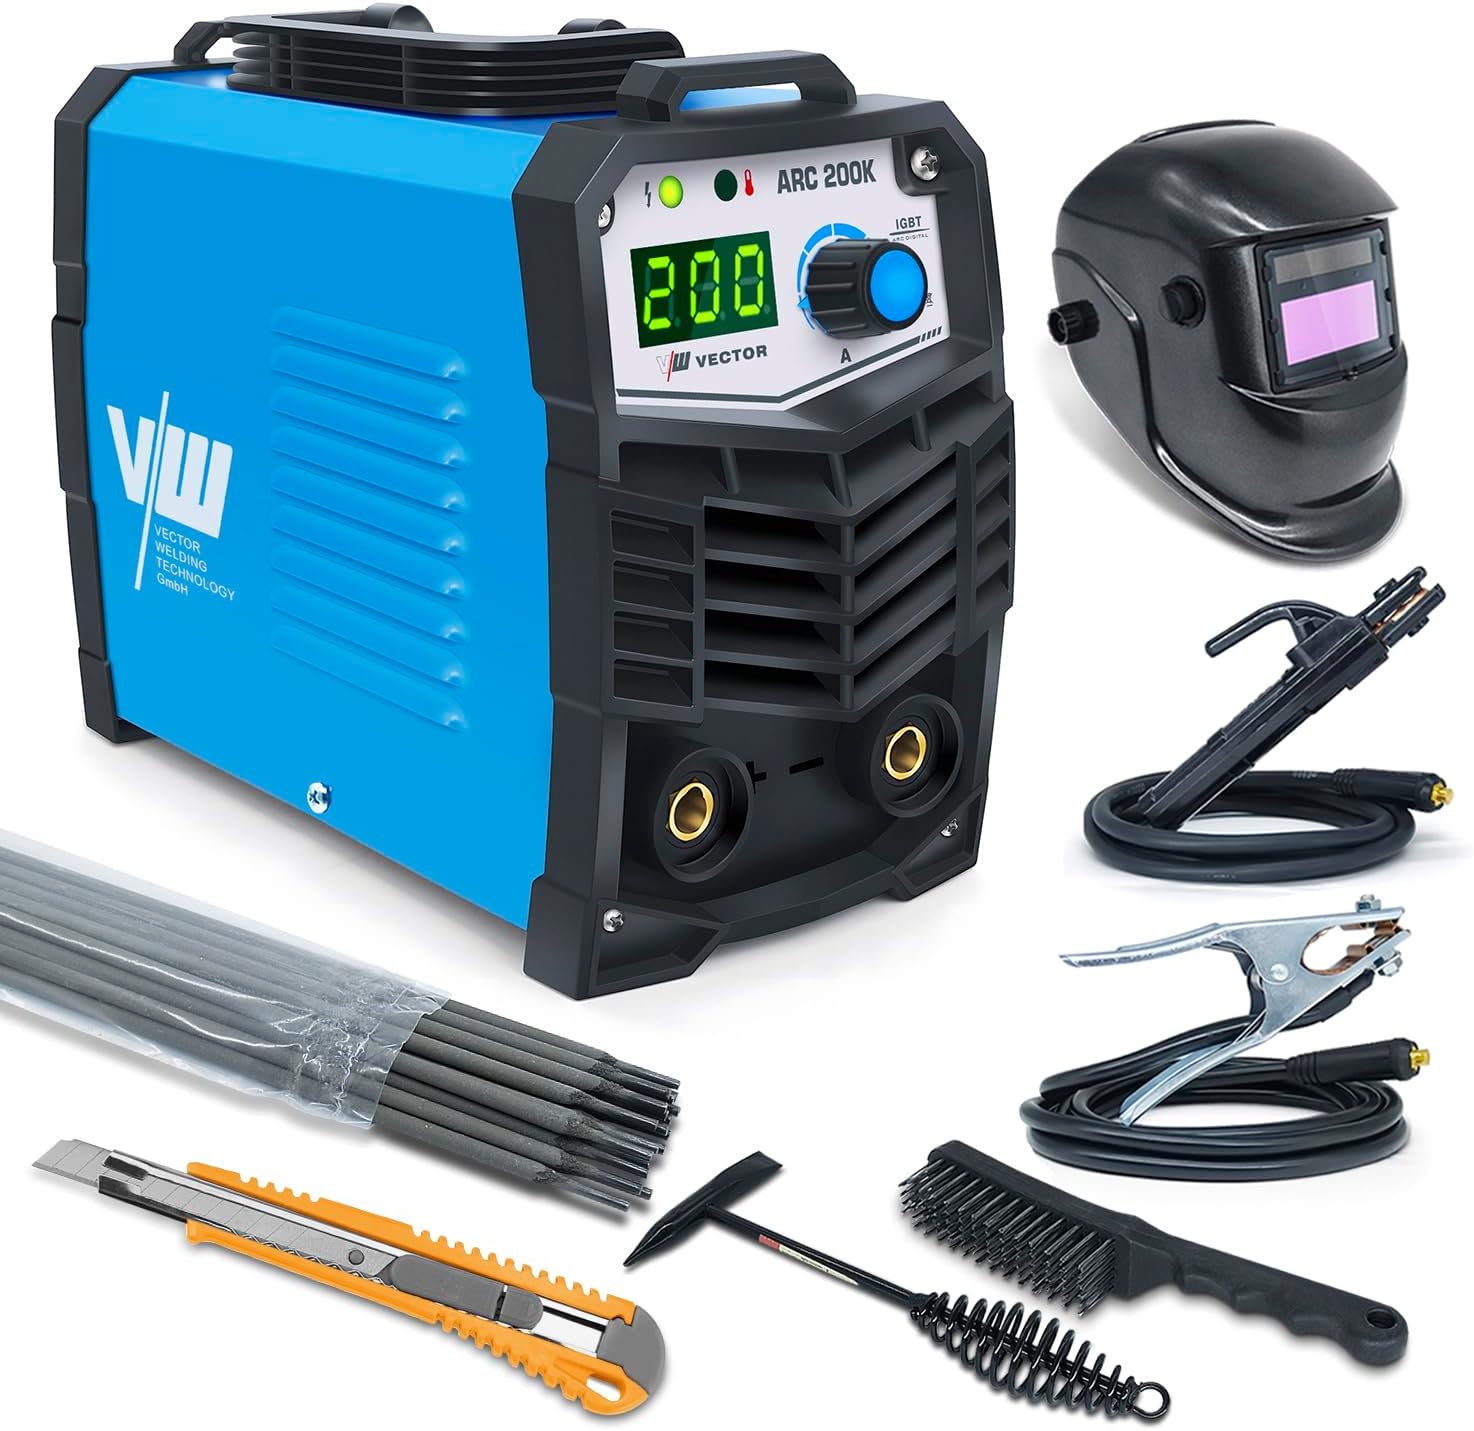

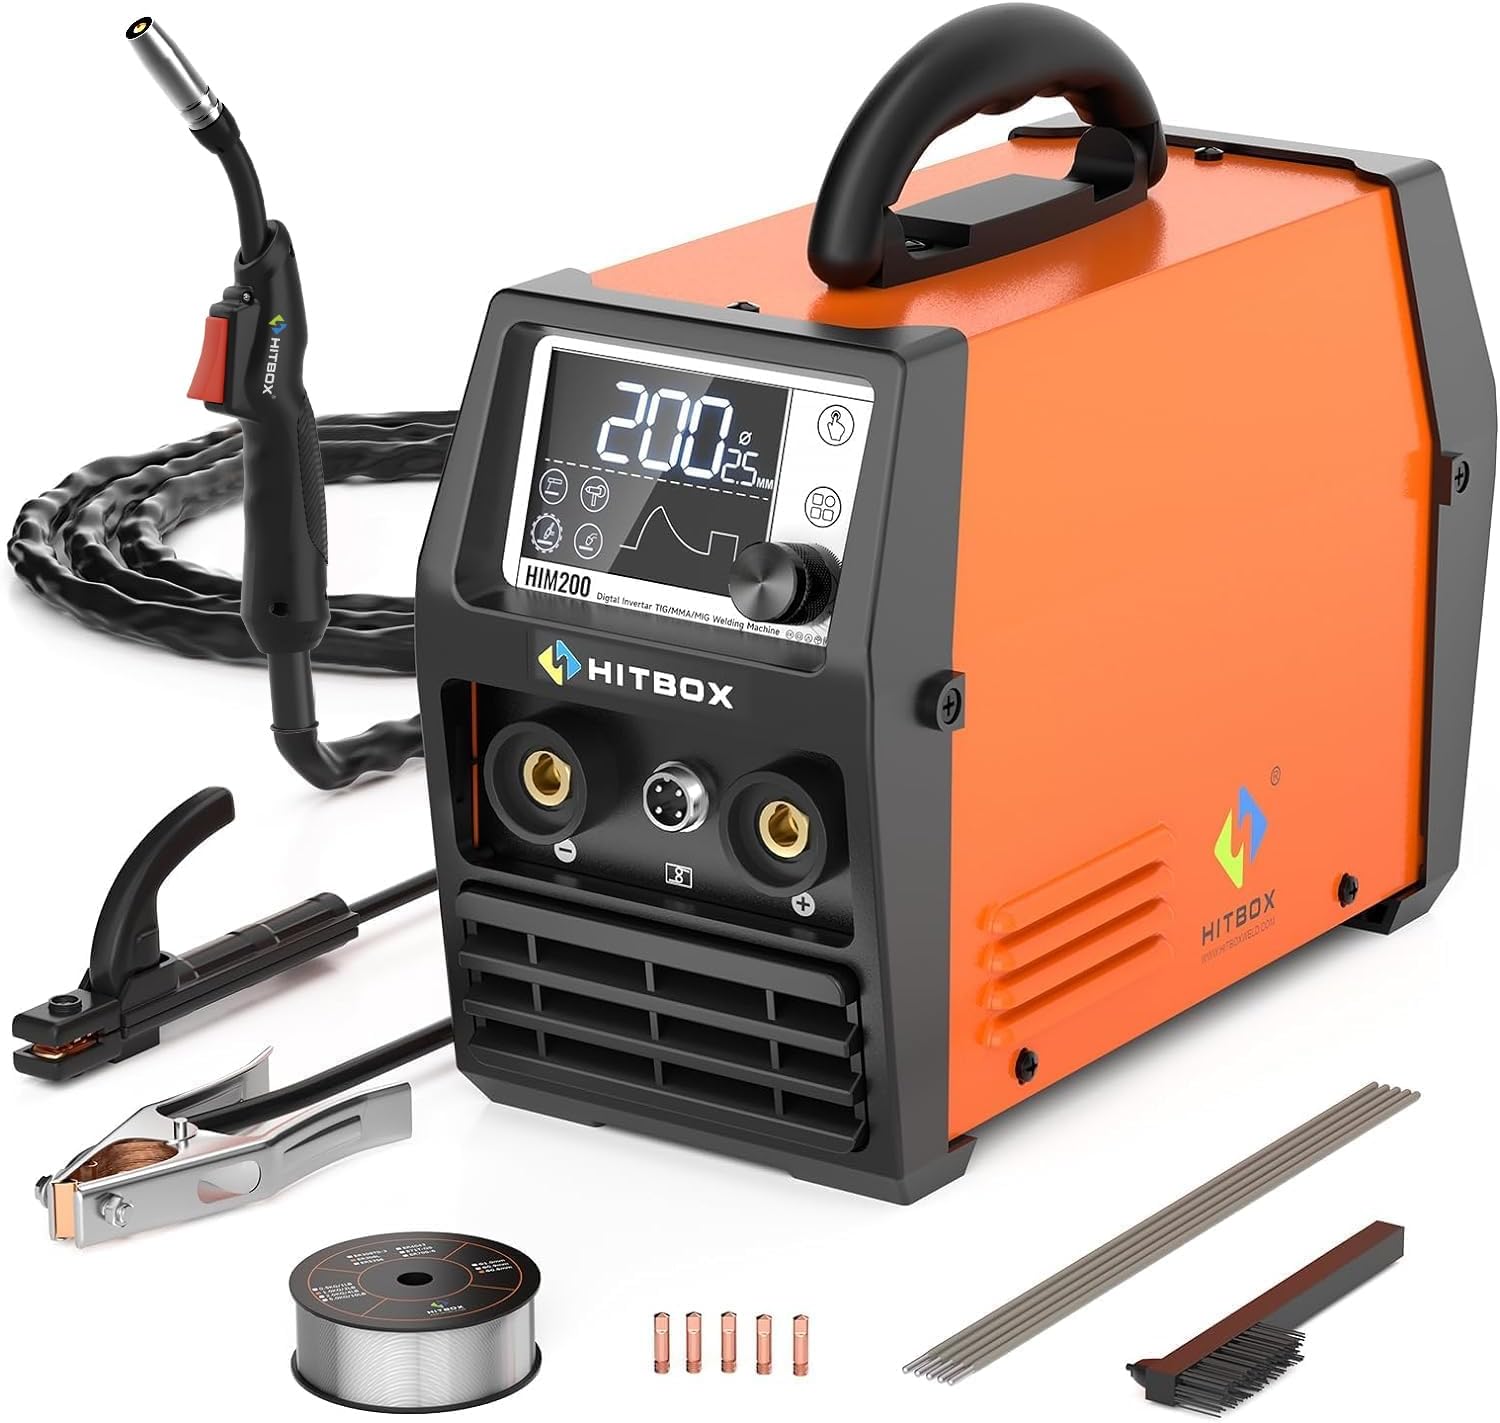


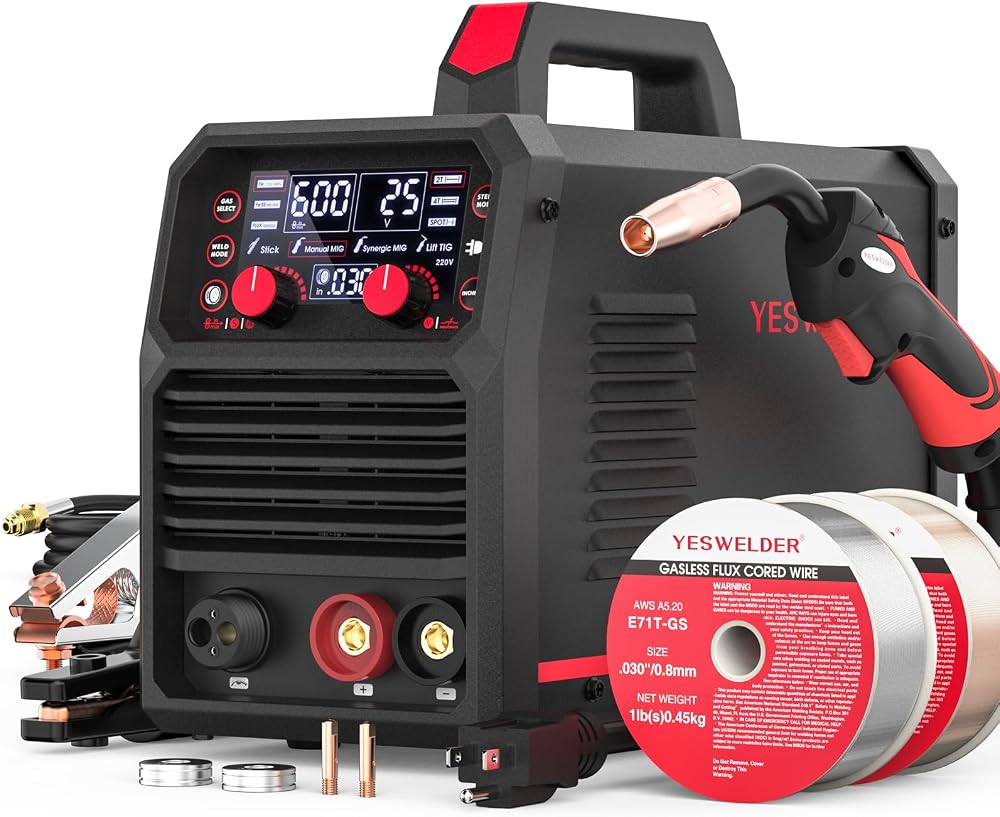


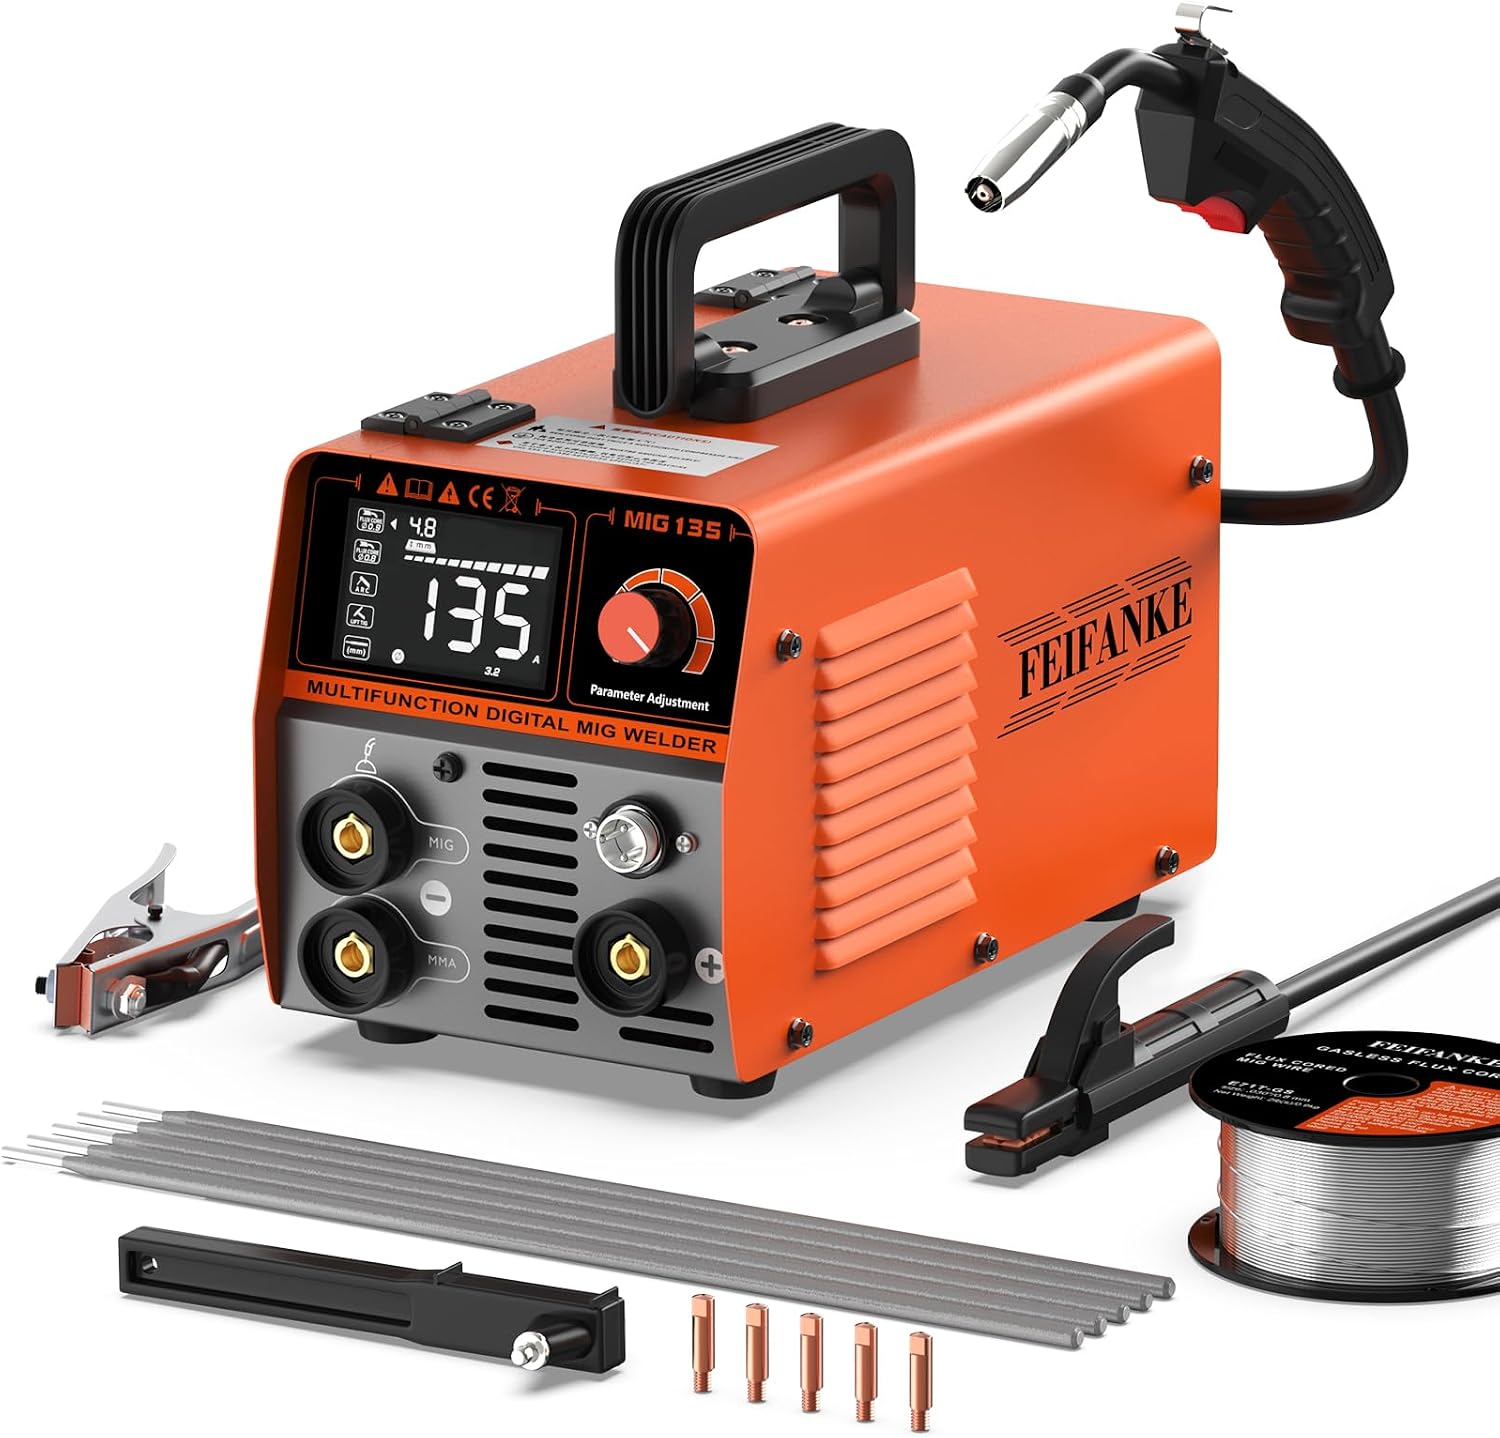



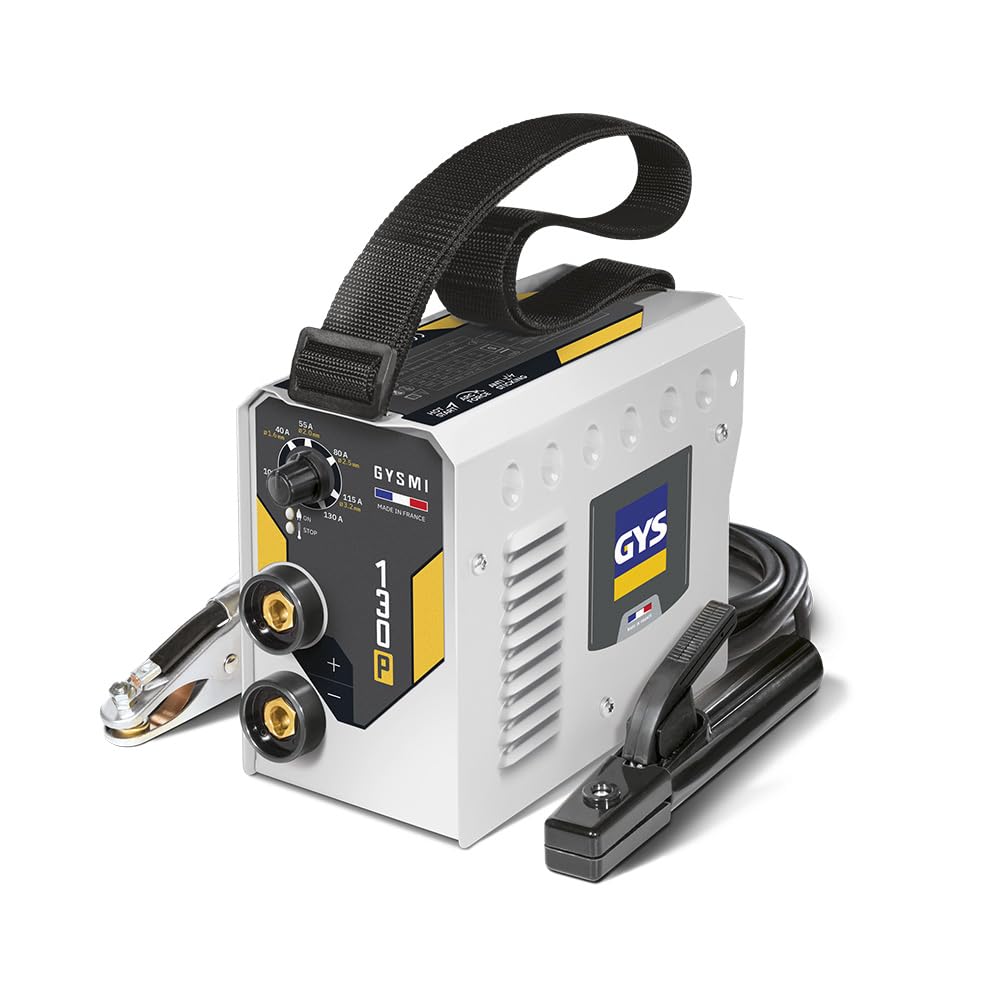






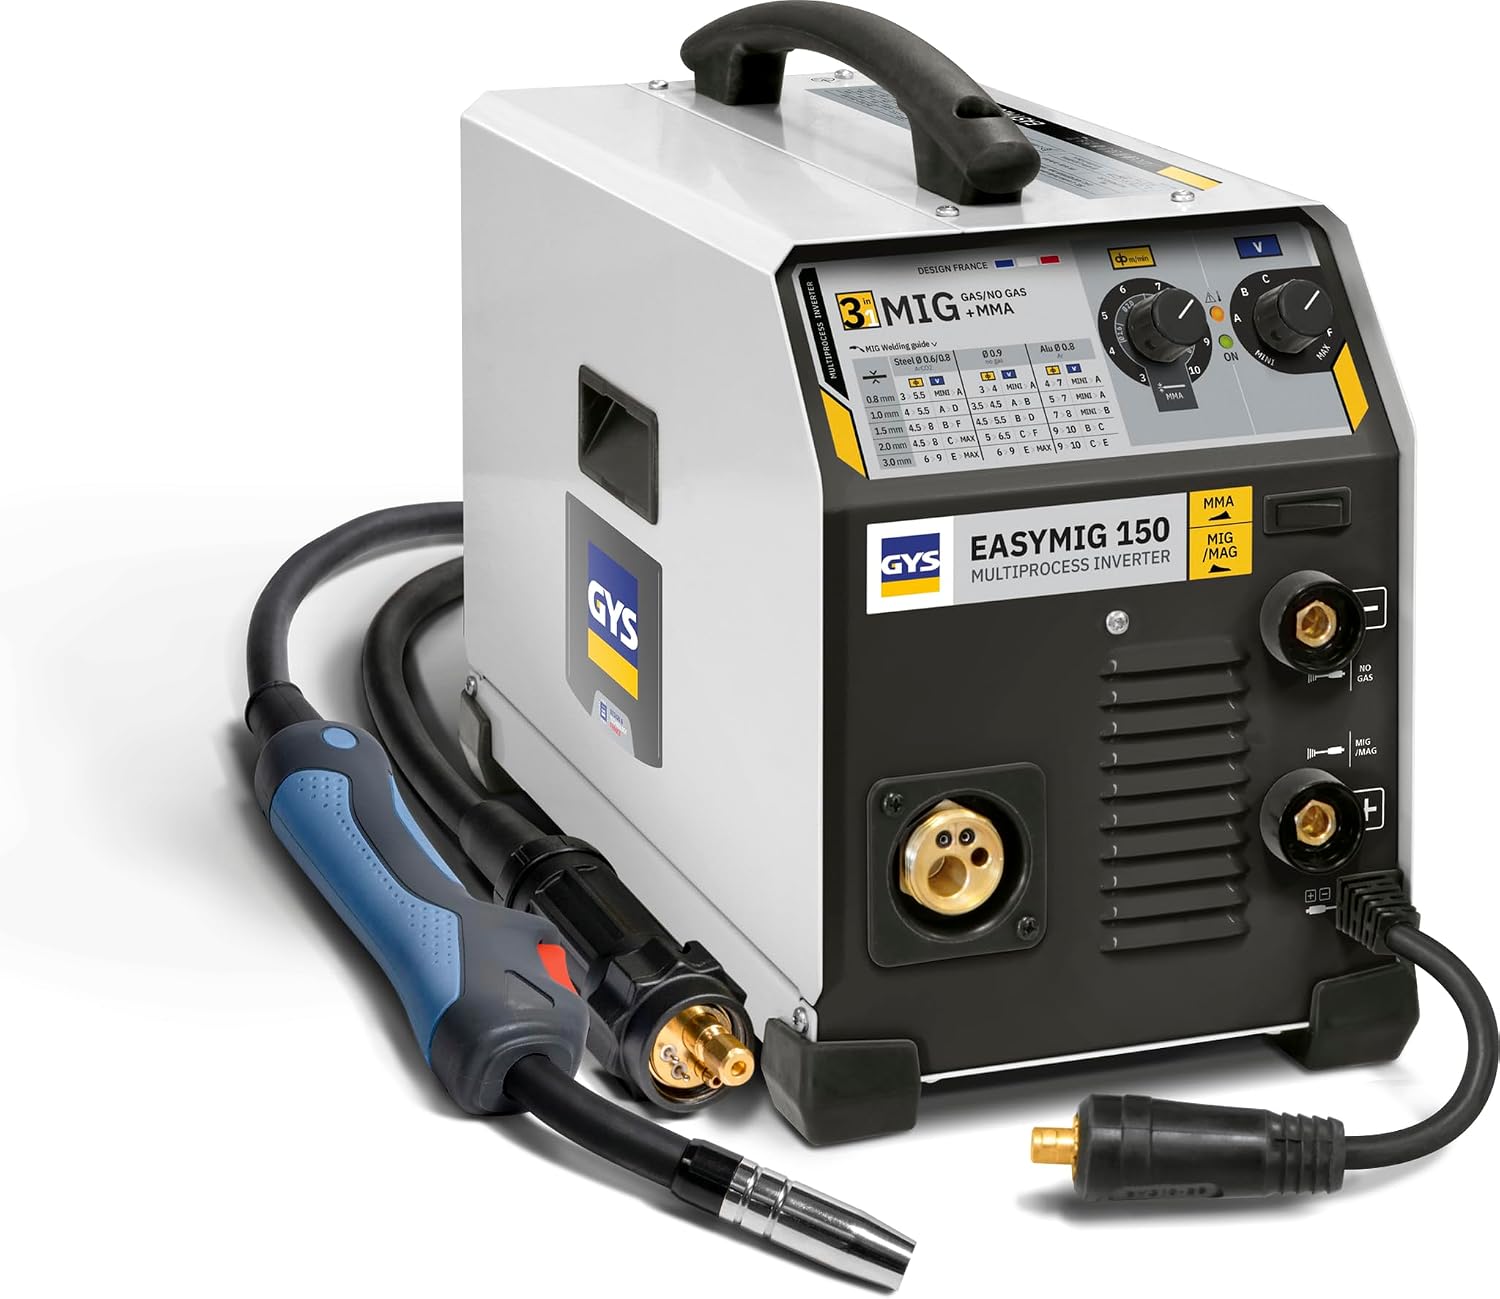


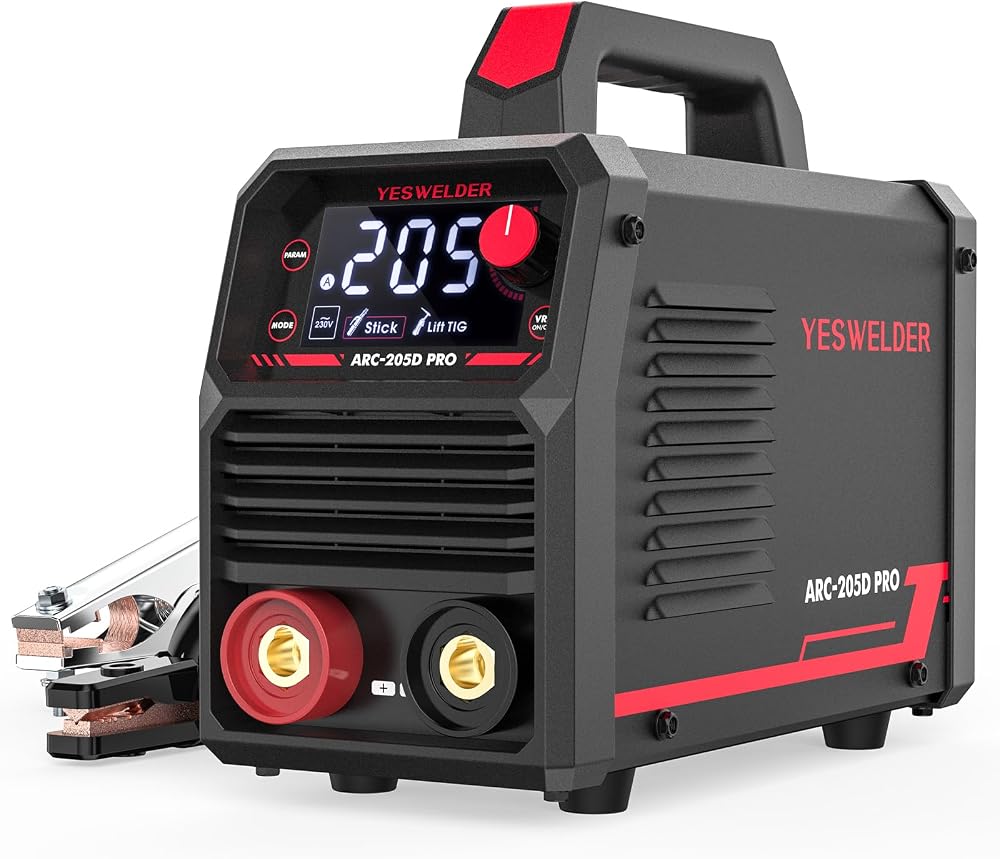


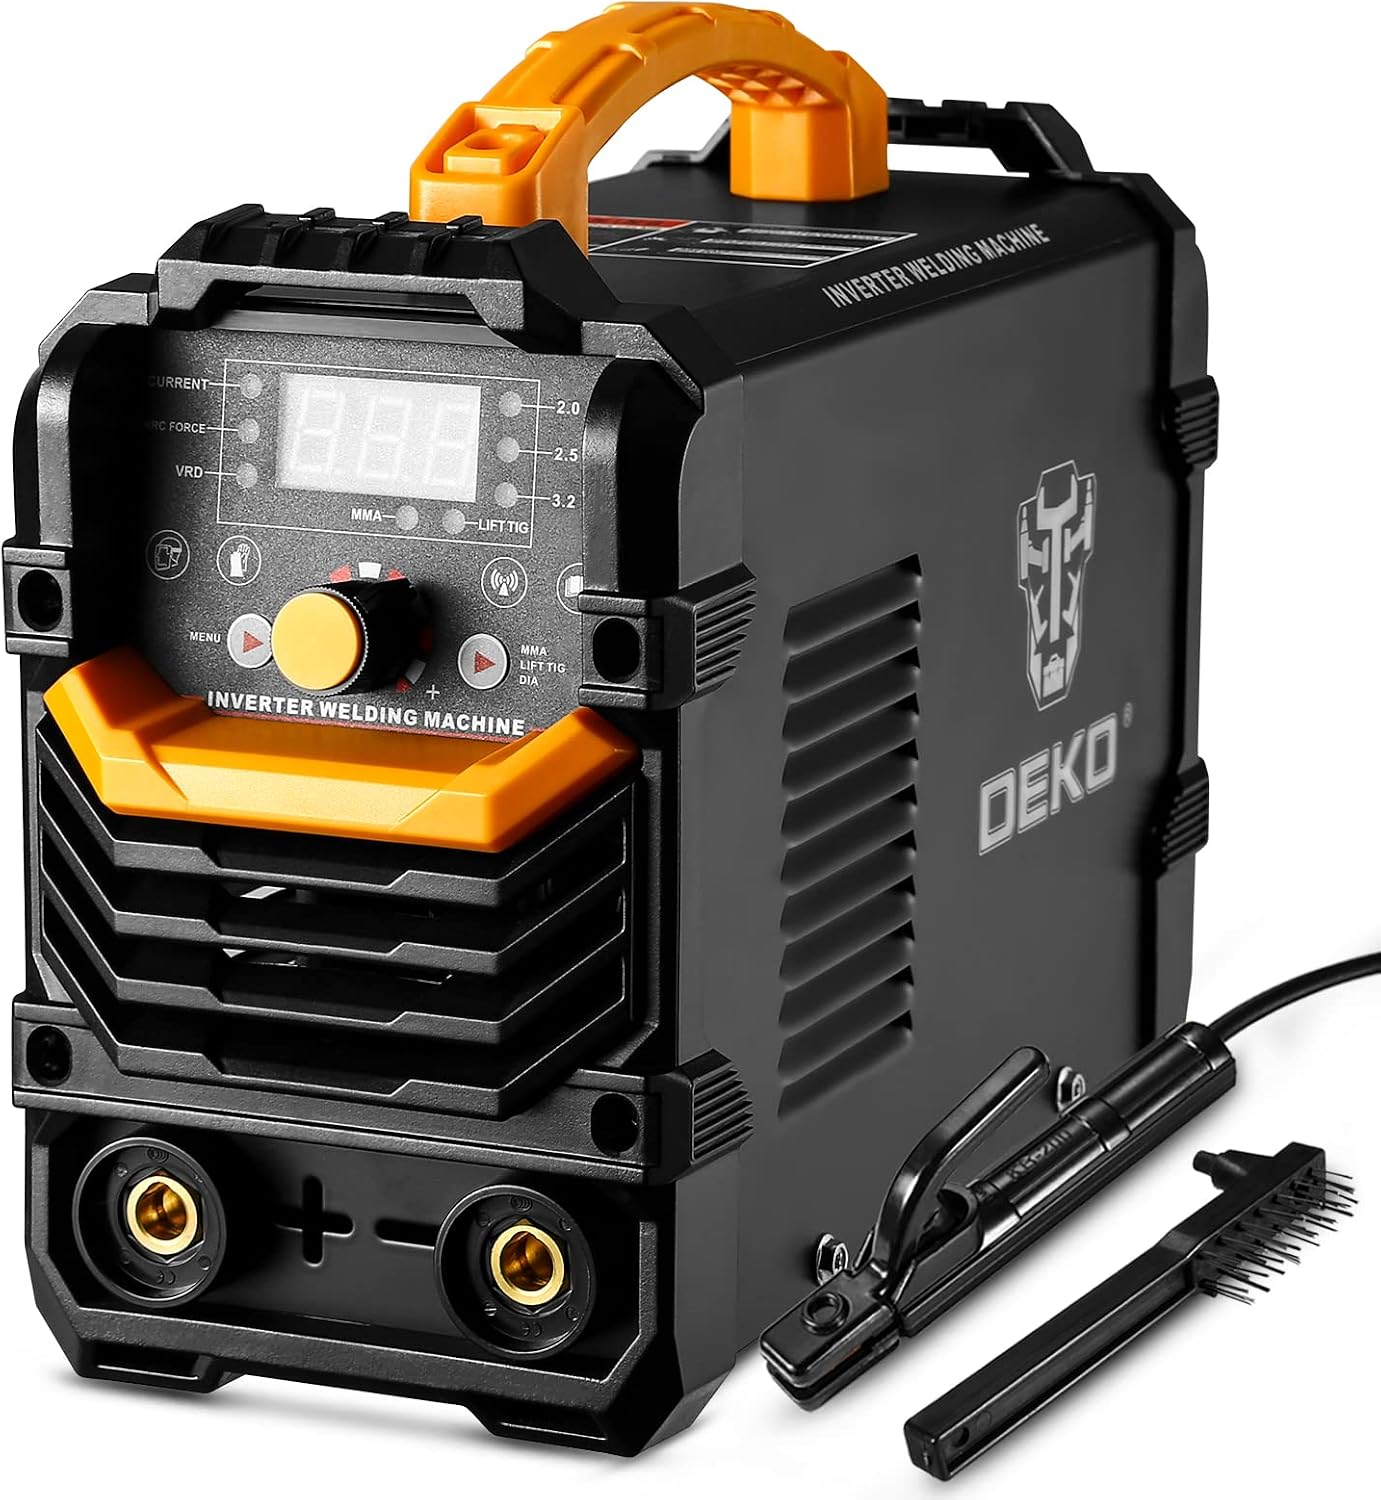

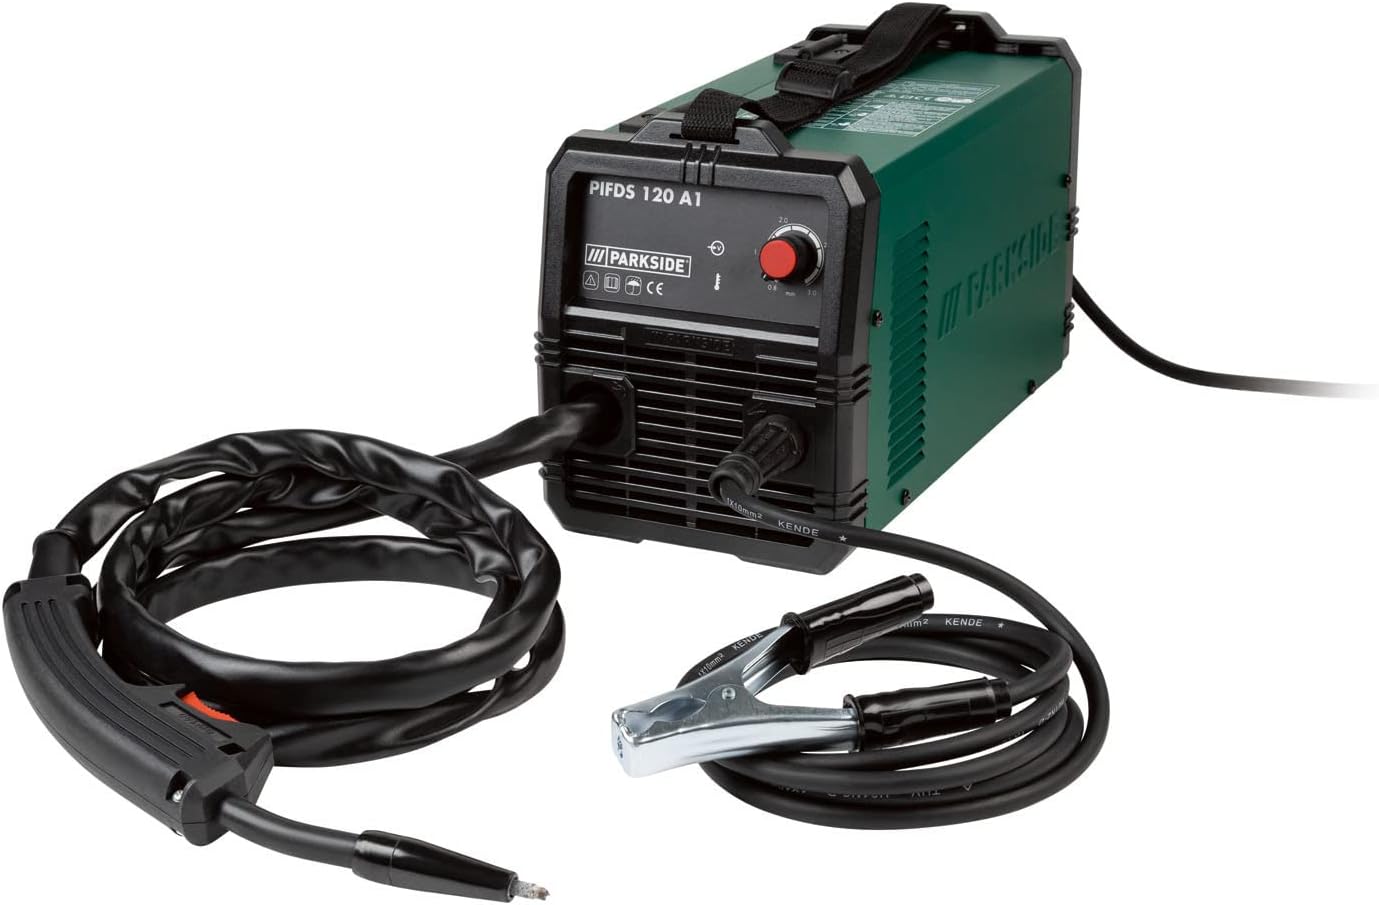


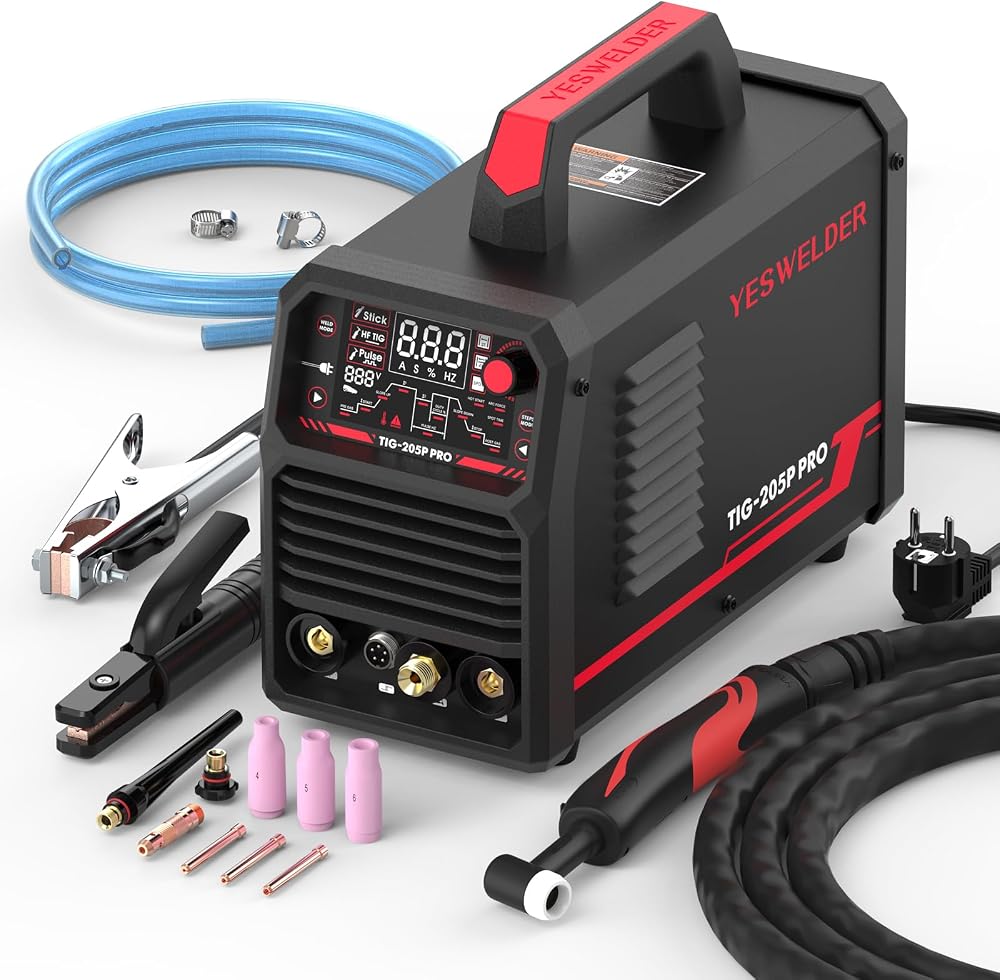
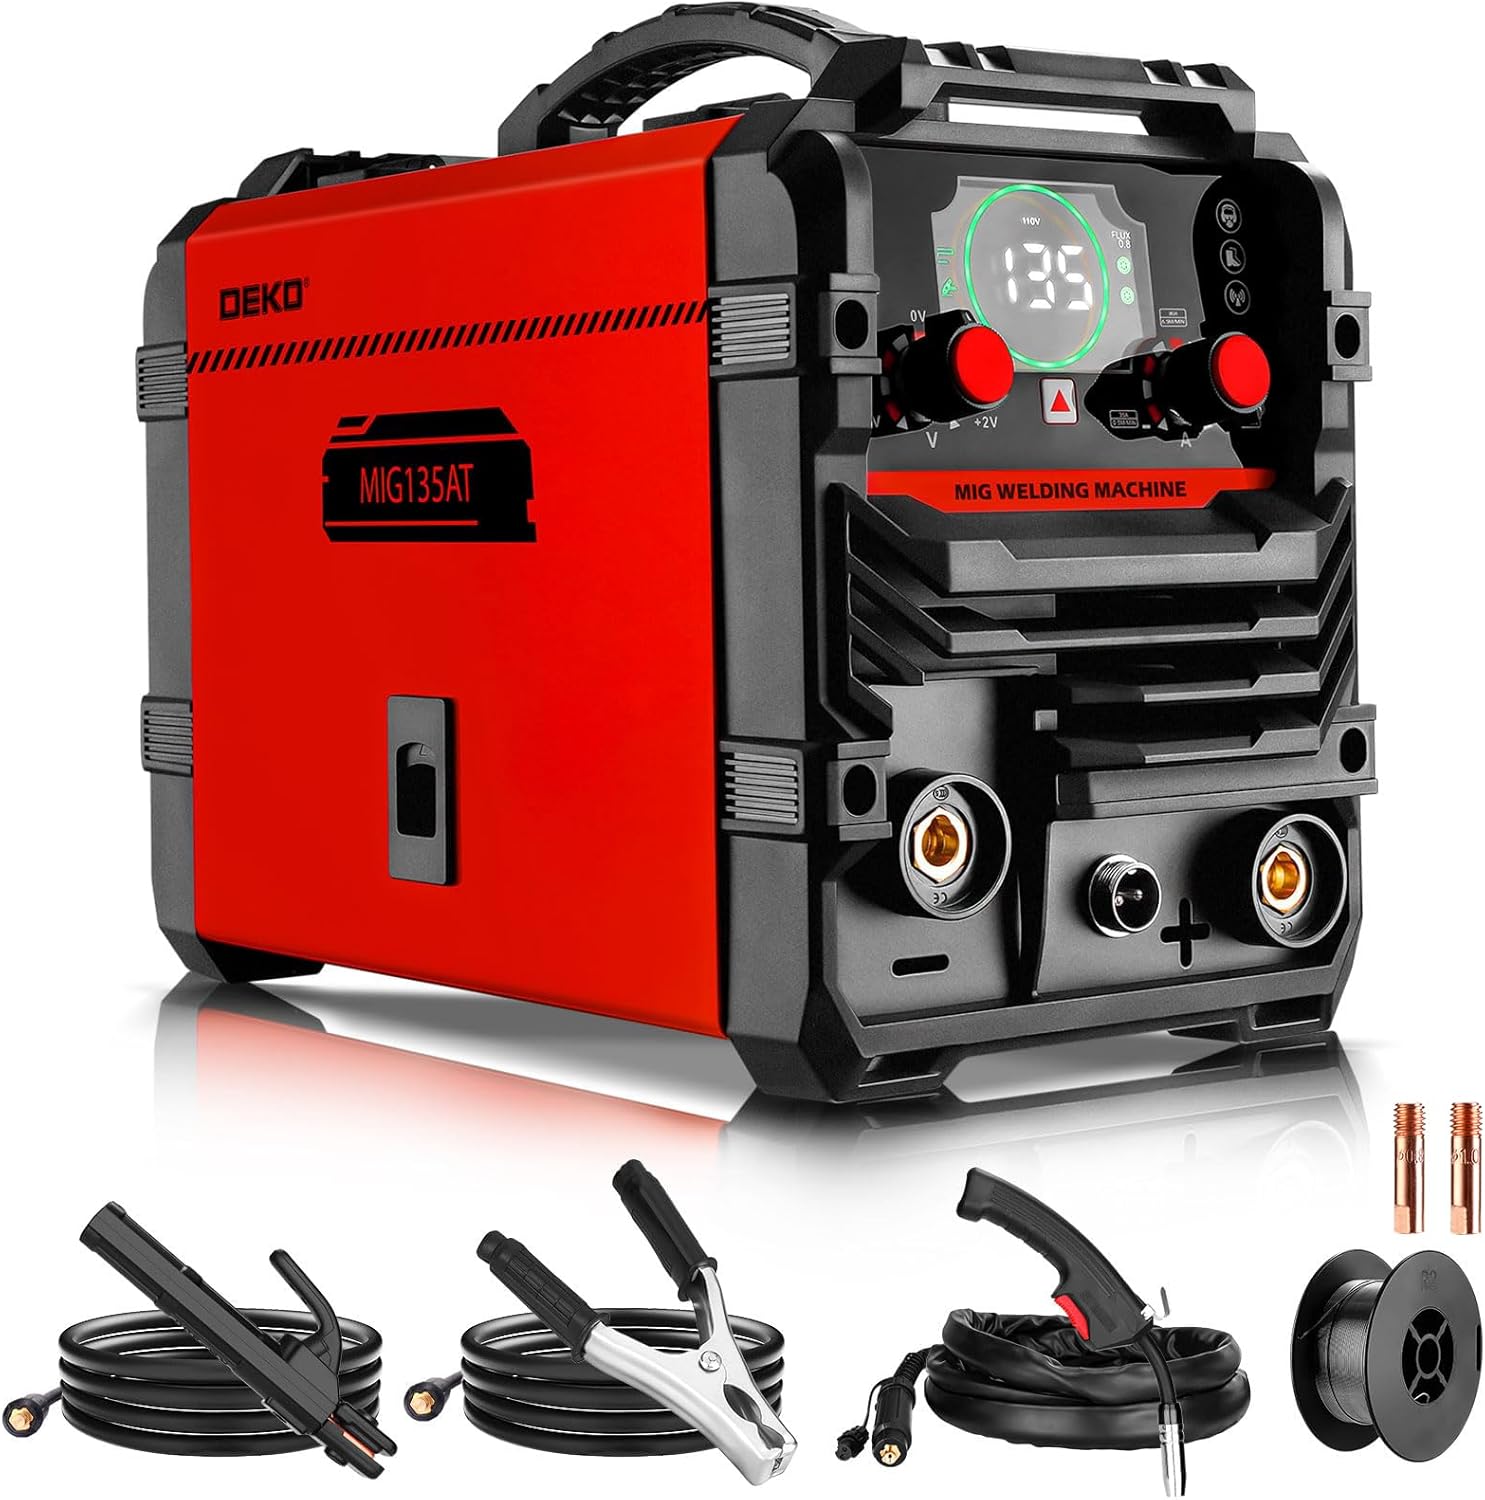
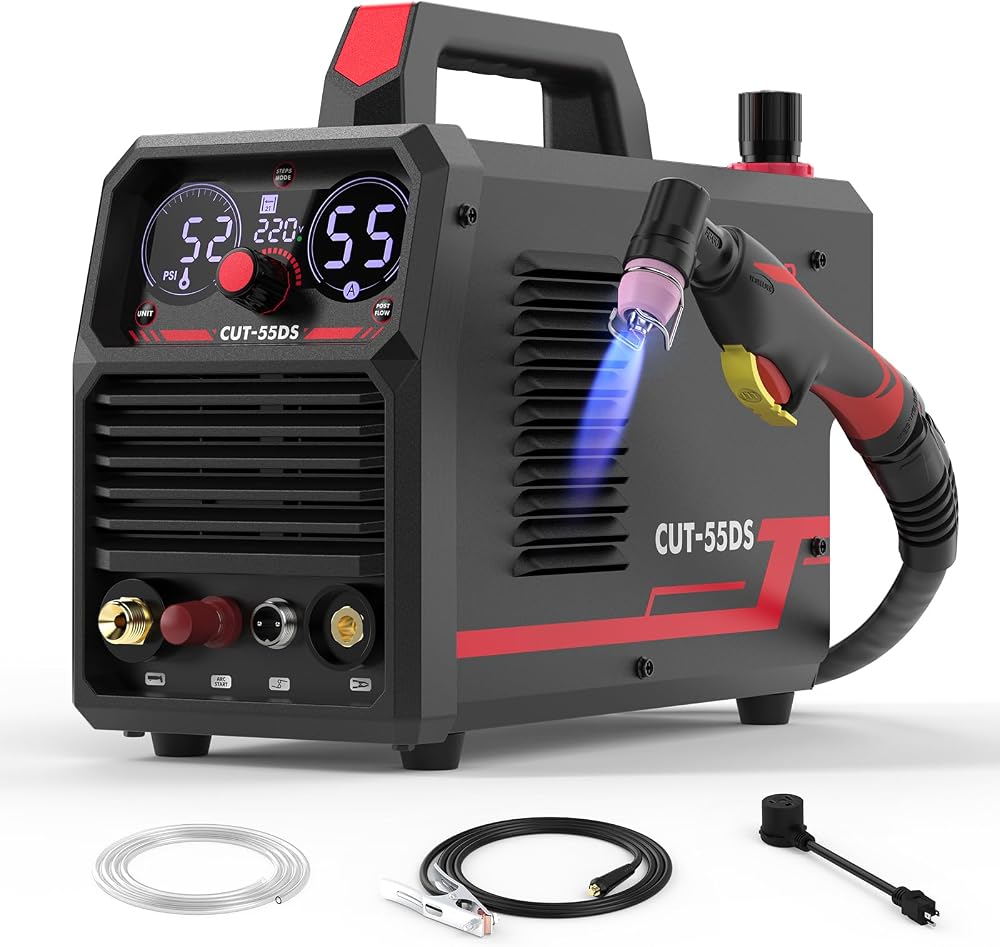


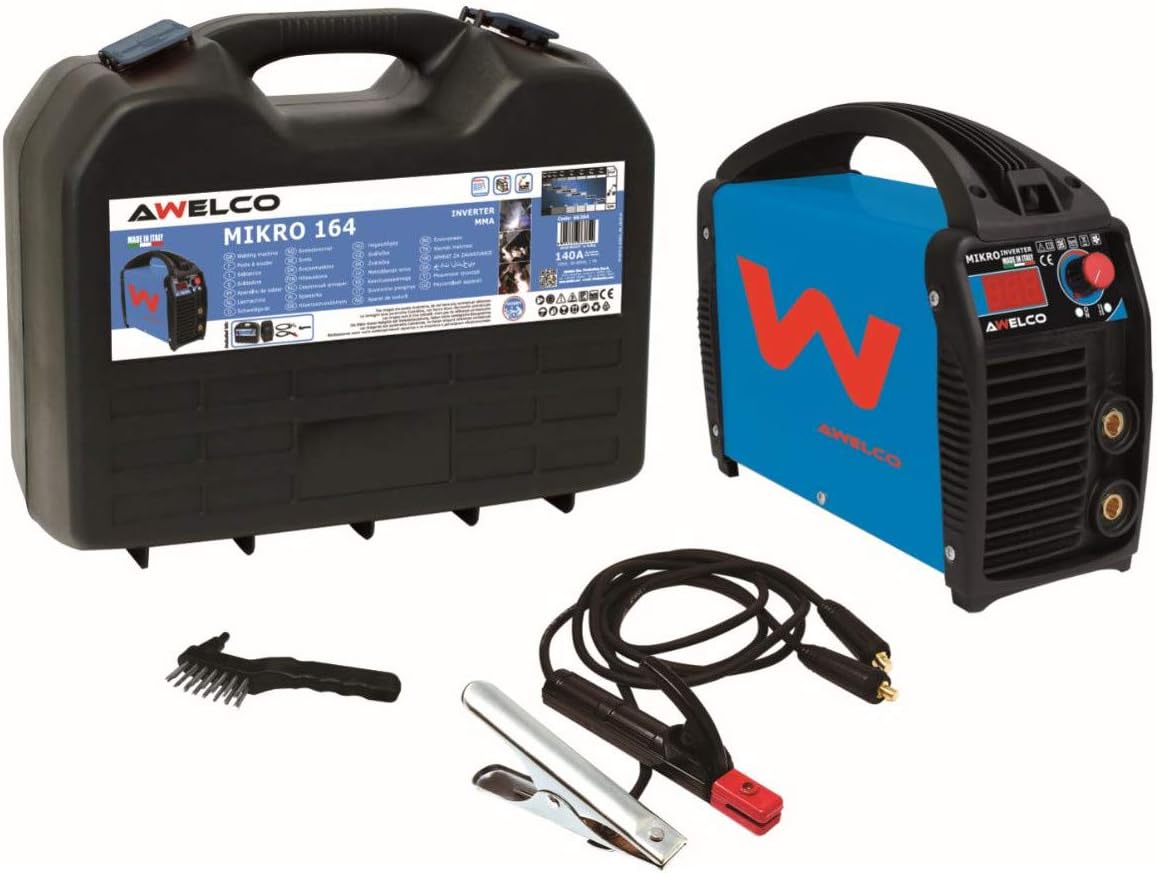
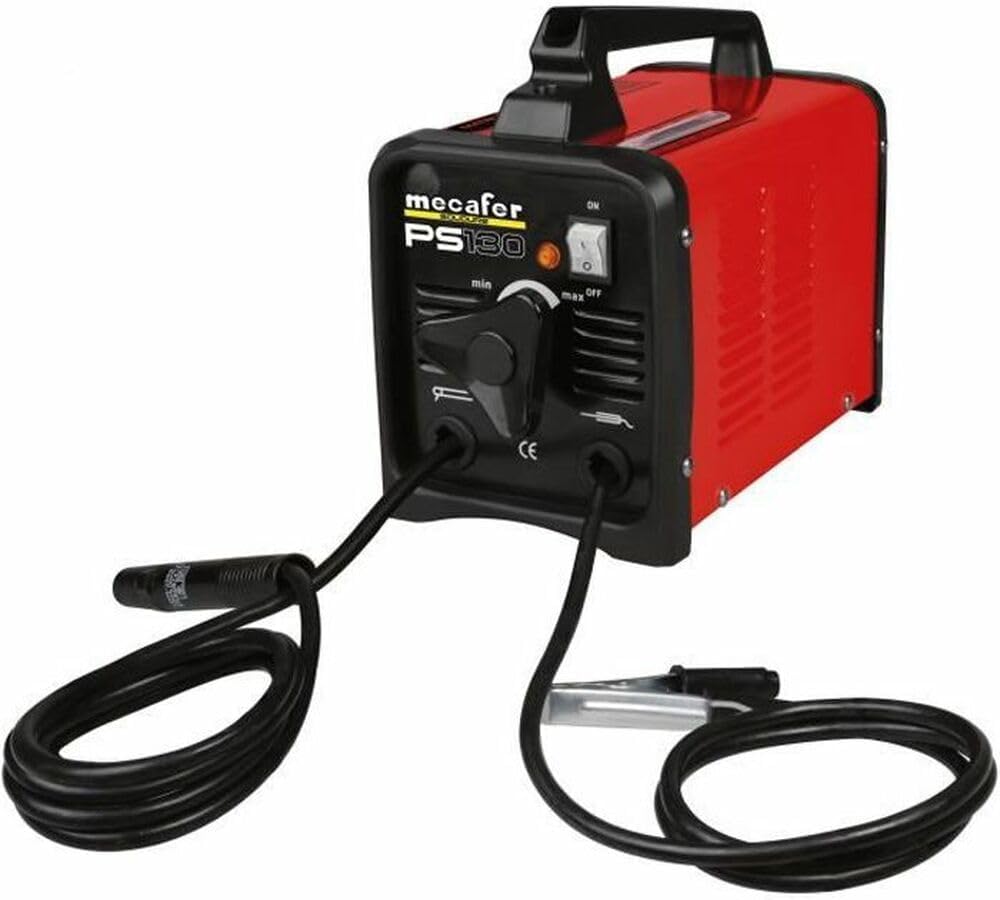

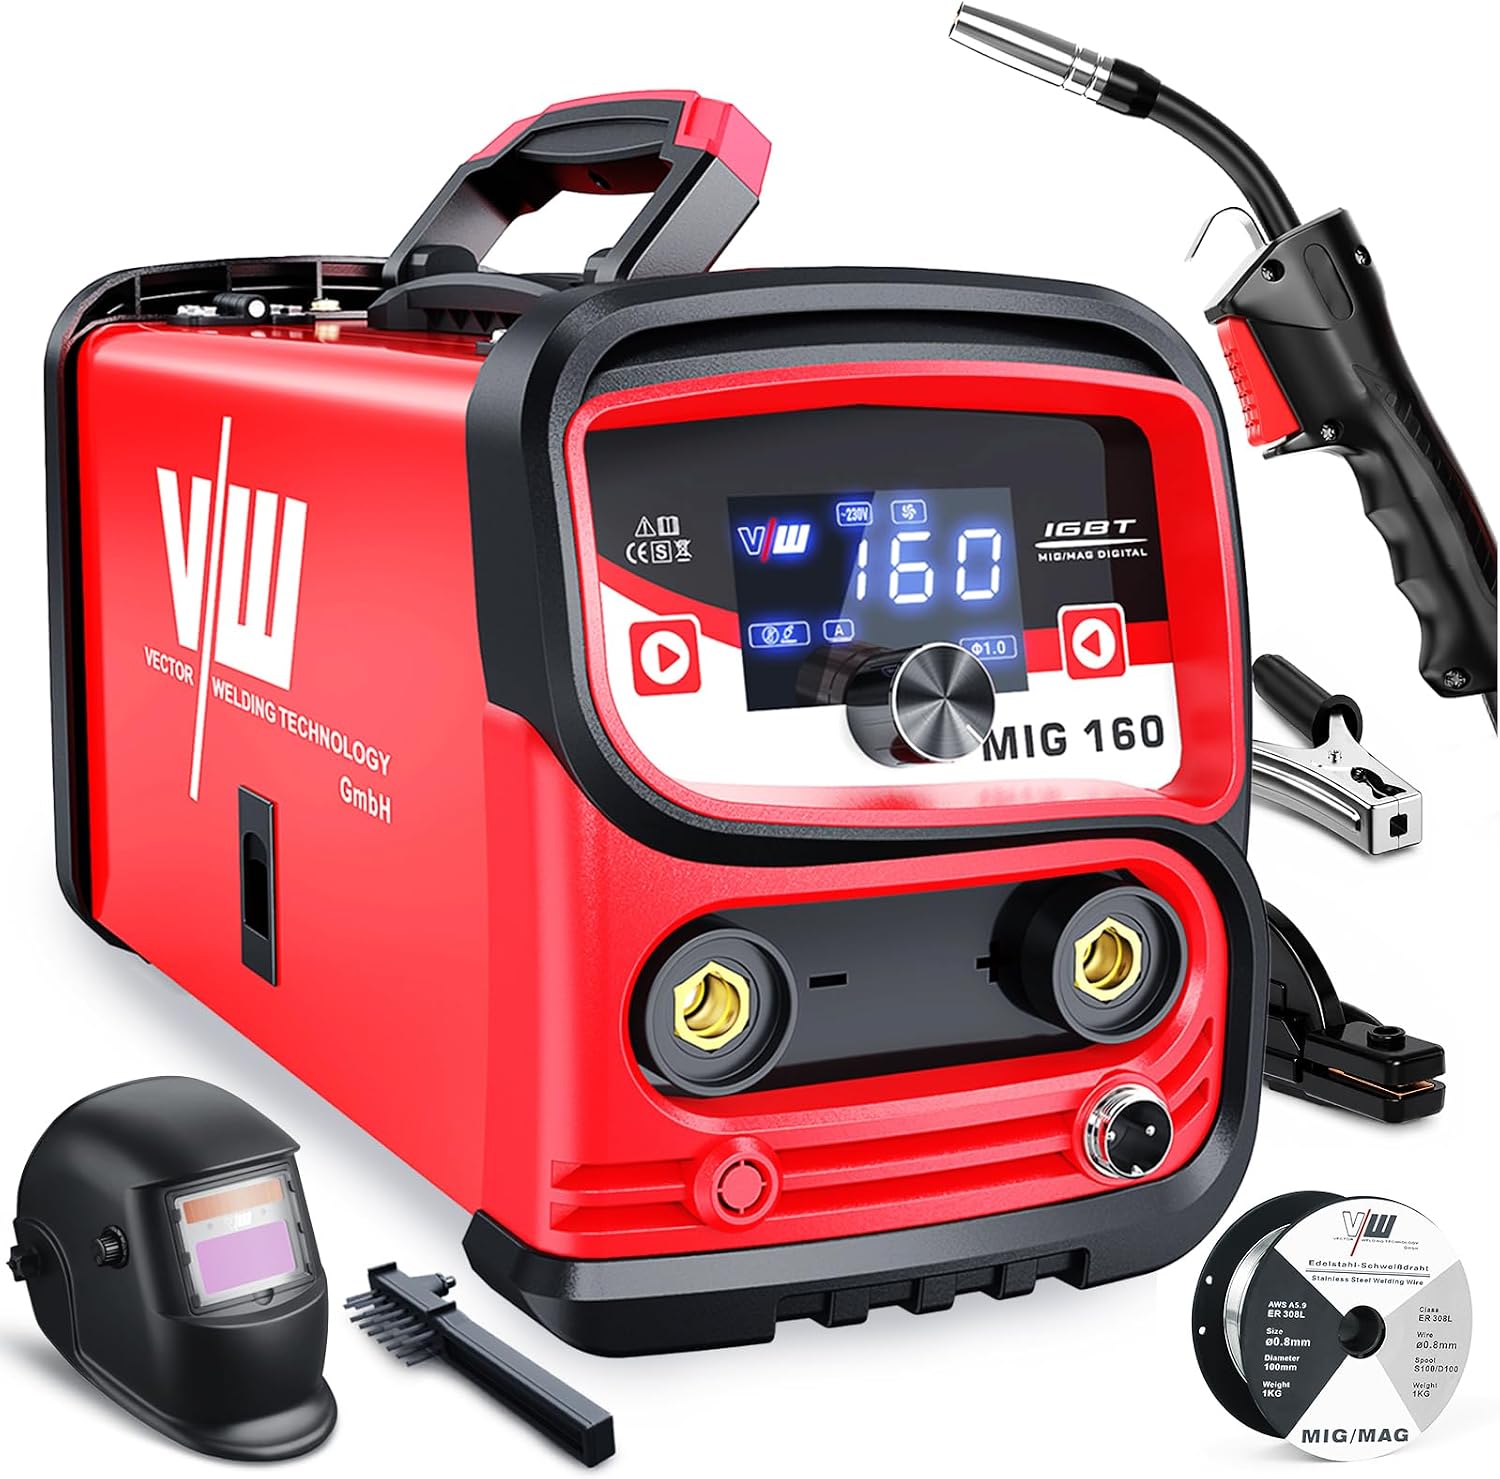


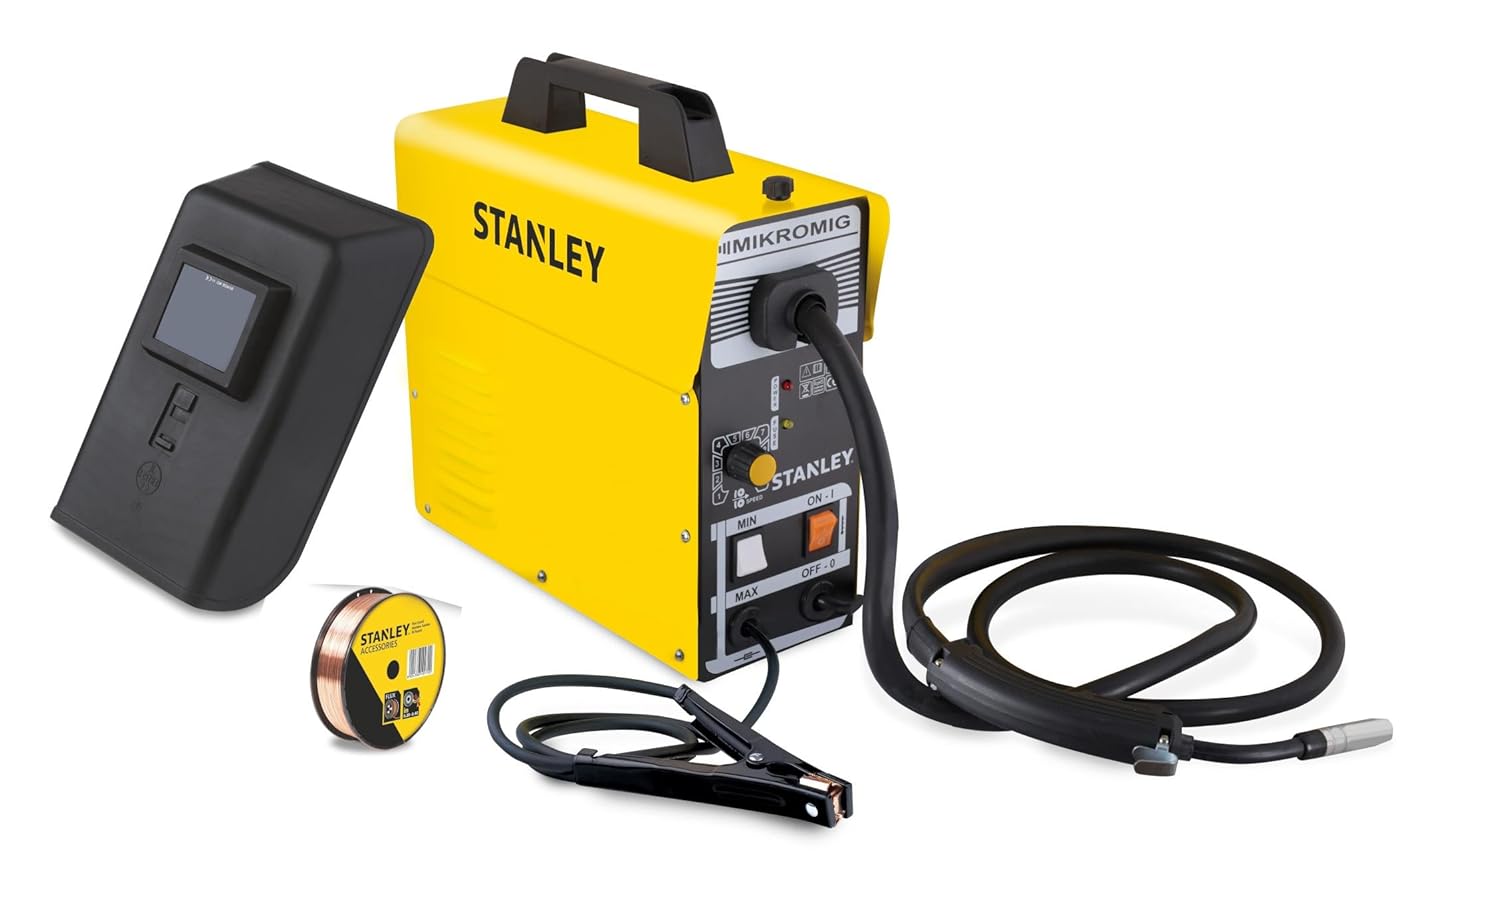


Le meilleur poste à souder selon votre profil
Un modèle que je recommande vraiment pour chaque usage et chaque budget. Comparez d’un coup d’œil, puis filez vers le test complet.
| Modèle | Idéal pour | Procédé | Ampérage | Budget |
|---|---|---|---|---|
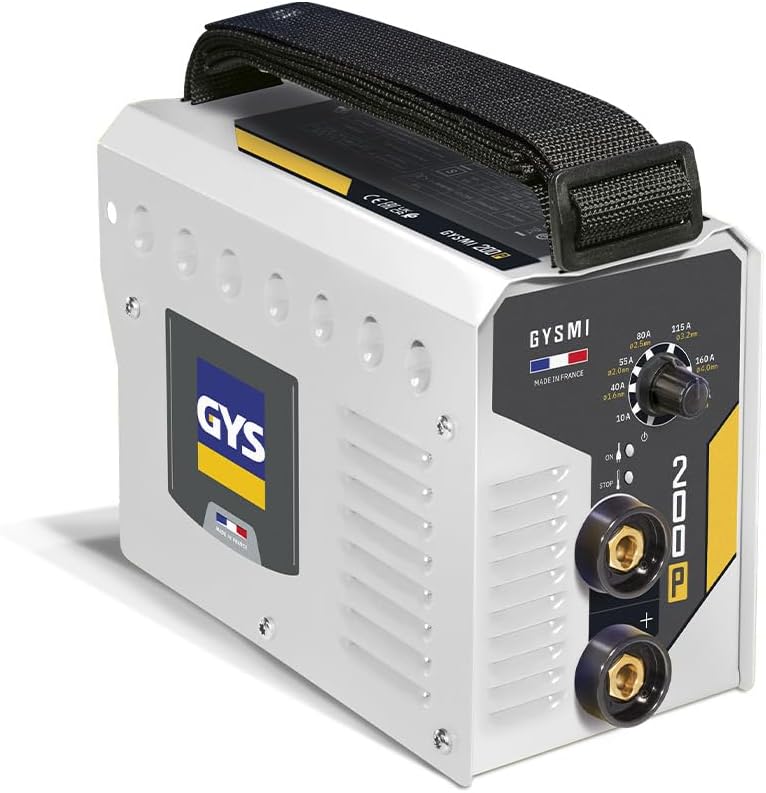
| GYS GYSMI 160PCoup de cœur | Débuter à l’électrode sans se ruiner | MMA (à l’arc) | 160 A | Milieu de gamme |
| IPOTOOLS FLUX-135 | Souder sans bouteille de gaz | Fil fourré (sans gaz) | 135 A | n.c. |
| Stahlwerk MIG MAG 200 ST IGBT | La tôle fine et la carrosserie | MIG/MAG | 200 A | Milieu de gamme |
| Stanley Multi 160 | Toucher à tous les procédés | Multi-procédés | 160 A | n.c. |
| IPOTOOLS ACDCTIG-200P | L’inox et l’aluminium en finition soignée | TIG AC/DC | 200 A | Premium |
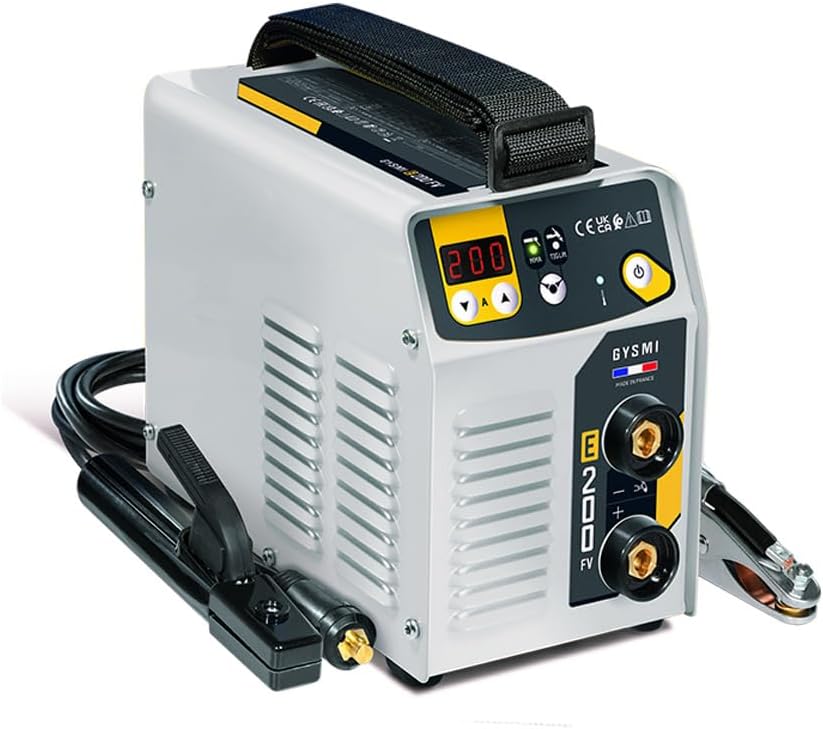
| ESAB Rogue ES 200i Pro | L’usage intensif et fiable | MMA pro | 200 A | Premium |
| Kemppi MinarcMIG EVO 200 | Le haut de gamme qui dure des années | MIG synergique | 200 A | n.c. |
Pourquoi le choix du poste change tout, dès le premier cordon
Je vais être direct : la moitié des gens qui abandonnent la soudure ne se sont pas trompés de talent, ils se sont trompés de poste. Un appareil mal choisi, c’est un arc qui décroche toutes les deux minutes, une électrode qui colle, des réglages incompréhensibles et, au bout d’une heure, l’envie de tout ranger au garage. Un poste adapté à VOS travaux fait l’inverse : il pardonne les gestes hésitants, il amorce du premier coup et il vous donne envie de recommencer. C’est là que tout se joue.
Le bon poste, c’est celui qui colle à vos travaux, pas le plus puissant
C’est l’erreur numéro un : croire qu’il faut « le plus d’ampères possible ». Un bricoleur qui répare un portail et soude de la tôle de 2 mm n’a strictement rien à faire d’un 250 A qui fera sauter son disjoncteur. À l’inverse, un ferronnier qui enchaîne les cordons sur des sections épaisses sera vite bloqué par un petit inverter d’entrée de gamme qui surchauffe au bout de trois soudures. La bonne question n’est jamais « combien d’ampères ? » mais « quels métaux, quelle épaisseur, à quelle fréquence ? ». Tout part de là.
Le vrai coût se lit à l’usage, pas sur l’étiquette
Le prix affiché ne raconte que le début de l’histoire. Un poste à fil sans gaz coûte peu à l’achat, mais son fil fourré revient plus cher au kilo et projette davantage. Un MIG sous gaz réclame une bouteille, consigne et recharges comprises, en échange d’un cordon plus propre et d’une consommation moindre. Un TIG, lui, tourne à l’argon. Ajoutez le premier prix aux câbles de 1,60 m qui vous force à racheter des rallonges, et le masque « offert » de mauvaise qualité remplacé dès la première vraie session. Le bon calcul porte sur l’ensemble, le poste avec ses consommables et ses accessoires réellement utiles.
La sécurité et le confort ne sont pas des options
On soude avec un arc à plusieurs milliers de degrés et une lumière qui brûle la rétine en quelques secondes. Un bon masque à cristaux liquides (LCD) qui se teinte instantanément, des gants adaptés et une pièce ventilée ne sont pas du luxe : ce sont la base. Un poste bien pensé participe à ce confort : amorçage facile qui évite de s’acharner, arc stable qui limite les projections, ergonomie qui réduit la fatigue. Souder proprement et en sécurité, c’est aussi souder plus longtemps sans se décourager.
Comment choisir son poste à souder : le guide complet
Vous avez vu ma sélection : passons aux critères qui séparent un bon poste d’un poste qui vous gâchera la vie. Une seule question doit vous guider avant tout : quels métaux allez-vous souder, à quelle épaisseur et à quelle fréquence ? Tout le reste en découle.
Critère n°1 : le procédé, le vrai premier choix
C’est la décision la plus structurante, bien avant la marque ou l’ampérage. Trois grandes familles se partagent l’atelier, chacune avec sa logique. Je résume ici l’essentiel. Pour le classement modèle par modèle, filez vers ma collection dédiée à chaque procédé.
- MMA (à l’électrode enrobée) : le plus simple, le plus économique, le plus tolérant sur les métaux sales ou rouillés. Parfait pour débuter, réparer et souder de l’acier en extérieur. Le détail dans mes postes à souder MMA.
- MIG/MAG (fil, sous gaz ou fil fourré) : le plus productif et le plus propre sur la tôle fine et la carrosserie. Le fil avance tout seul, le geste se maîtrise plus vite. Tous les modèles dans mes postes à souder MIG/MAG.
- TIG : le procédé de précision, pour un cordon net sur l’inox et, en version AC/DC, sur l’aluminium. Il demande de la pratique et une bouteille d’argon, mais offre la plus belle finition. Ma sélection de postes à souder TIG.
- Multi-procédés : une seule machine qui combine MMA, MIG et TIG. Idéal pour découvrir ce que vous soudez vraiment avant de vous spécialiser, ou pour un atelier qui touche à tout. À retrouver parmi mes postes multi-procédés.
| Procédé | Facilité de prise en main | Idéal pour | Propreté du cordon | Contrainte |
|---|---|---|---|---|
| MMA (à l’arc) | Simple | Acier, réparation, extérieur | Correcte | Laitier à piquer |
| MIG/MAG | Facile | Tôle fine, carrosserie, série | Très propre (sous gaz) | Bouteille de gaz |
| Fil fourré (no gas) | Facile | Débuter, dépanner sans gaz | Moyenne (projections) | Fil plus cher |
| TIG | Technique | Inox, aluminium, finition | Excellente | Pratique + argon |
Critère n°2 : l’ampérage utile et le facteur de marche
Le gros chiffre sur le carton (« 200 A ! ») ne veut presque rien dire seul. Ce qui compte vraiment, c’est le facteur de marche, le pourcentage de temps, sur un cycle de 10 minutes, pendant lequel le poste tient réellement cette intensité avant de se mettre en sécurité. Un « 200 A » annoncé à 20 % de facteur de marche ne tient ses 200 A que 2 minutes sur 10. C’est en réalité un poste de 120 A qui se fait mousser. Pour de la réparation occasionnelle, 130 à 160 A suffisent. Pour de la tôle fine en MIG, comptez 150 à 200 A. Et pour des sections épaisses ou un usage soutenu, visez à la fois un ampérage confortable et un bon facteur de marche à l’intensité de travail, jamais le seul chiffre maximal.
Critère n°3 : les technologies d’amorçage (surtout pour débuter)
Derrière les sigles commerciaux se cachent des aides bien réelles, précieuses quand on apprend. Le Hot Start donne un surplus de courant à l’amorçage pour accrocher l’arc du premier coup. L’Anti-Stick coupe le courant si l’électrode colle, avant qu’elle ne rougisse et ne se soude à la pièce. L’Arc Force, lui, stabilise l’arc quand votre main tremble ou que la distance à la pièce varie. Sur un poste d’entrée de gamme, la présence de ces trois fonctions change vraiment la vie d’un débutant. Vérifiez qu’elles sont bien actives, pas seulement écrites sur la boîte.
Critère n°4 : votre installation électrique
C’est le critère qu’on découvre trop tard, quand le poste fait sauter les plombs. La plupart des postes grand public fonctionnent sur une prise 230 V classique, mais un modèle puissant tiré à fond peut dépasser ce qu’un disjoncteur 16 A domestique accepte. Vérifiez l’ampérage d’entrée requis, et sachez qu’un poste à technologie inverter est plus léger, plus économe et plus tolérant sur une ligne standard qu’un vieux transformateur. Si vous soudez au bout du jardin ou sur un chantier sans secteur, pensez aussi à la compatibilité avec un groupe électrogène (à surdimensionner par rapport à la puissance du poste).
Critère n°5 : ce qu’il y a vraiment dans le carton
Deux postes au même prix n’offrent pas le même équipement, et c’est souvent là que se cache la vraie facture. Regardez la longueur des câbles, où 1,60 m reste court quand 2,5 à 3 m devient confortable. Regardez aussi la qualité de la pince de masse et du porte-électrode, la présence d’un masque correct (un LCD à variation automatique plutôt qu’un masque à main basique) et les consommables de départ. Un poste un peu plus cher mais complet revient souvent moins cher qu’un modèle « nu » qu’il faut équiper avant même le premier cordon. Le plan de travail compte aussi, j’ai comparé les tables de soudage pour ça.
Critère n°6 : le budget, à quoi s’attendre
| Budget | Ce que vous obtenez | Pour qui |
|---|---|---|
| Moins de 150 € | Un inverter MMA simple ou un poste à fil fourré sans gaz, pour l’acier et la réparation | Débuter, dépanner sans se ruiner |
| 150 à 350 € | Un MIG/MAG synergique propre sur tôle fine, ou un multi-procédés polyvalent | Bricoleur régulier, projets du week-end |
| 350 à 700 € | Un TIG AC/DC pour l’alu, ou un MMA robuste à bon facteur de marche | Amateur exigeant, finitions soignées |
| Plus de 700 € | Une machine haut de gamme durable, pensée pour un usage intensif | Semi-pro, atelier, usage quotidien |
Fixez votre budget avant de comparer : cela réduit immédiatement le champ. Et gardez à l’esprit qu’un bon poste d’entrée de gamme bien choisi rend plus de services qu’un modèle deux fois plus cher mal adapté à vos travaux.
Les marques qui comptent
Au-delà du modèle, la marque en dit long sur la fiabilité, la disponibilité des pièces et le SAV en France.
- GYS : le fabricant français, une valeur sûre du MMA et du MIG grand public, avec un SAV réactif. À parcourir dans mes postes GYS.
- Stahlwerk : un excellent rapport équipement/prix, très plébiscité en MIG et multi-procédés. Direction ma sélection Stahlwerk.
- Telwin : le spécialiste italien, du synergique grand public au matériel d’atelier. Le détail des postes Telwin.
- Stanley : des multi-procédés accessibles et bien finis pour le bricoleur. Ma page Stanley les réunit.
- ESAB et Kemppi : le haut de gamme professionnel, cher mais taillé pour durer et tenir la cadence sur un usage intensif.
Les erreurs à éviter
- Se fier à l’ampérage maxi affiché sans regarder le facteur de marche : le vrai indicateur de ce que le poste tient dans la durée.
- Oublier le coût des consommables et du gaz : le vrai budget se lit à l’usage, pas en rayon.
- Négliger son installation électrique : un poste qui fait disjoncter est inutilisable, quel que soit son prix.
- Sous-estimer le masque et la sécurité : un bon masque LCD est le premier accessoire à ne pas rogner.
- Prendre un procédé inadapté : du TIG pour de la grosse réparation d’acier ou du MMA pour de la carrosserie fine, c’est se compliquer la vie.
- Acheter au chiffre le plus impressionnant : le bon poste est celui qui correspond à vos travaux réels, pas au plus gros « 200 A » du rayon.
L’essentiel à retenir
Partez de vos métaux, de leur épaisseur et de votre fréquence d’usage. Choisissez d’abord le procédé, puis jugez l’ampérage au facteur de marche plutôt qu’au chiffre du carton. Vérifiez enfin les aides à l’amorçage, votre installation électrique et le contenu réel du carton. Le bon poste est celui qui vous ressemble, pas le plus cher ni le plus puissant. Et si vous hésitez encore, mon quiz vous oriente en quinze secondes.
Poste à souder : les questions que tout le monde se pose
Quel est le meilleur poste à souder ?
Quelle marque de poste à souder choisir ?
Quel poste à souder choisir pour un débutant ?
MMA, MIG/MAG ou TIG : quelle différence ?
Quel poste à souder pas cher qui tient la route ?
Combien d’ampères pour souder ?
Peut-on souder sans bouteille de gaz ?
Poste à souder inverter ou transformateur ?
Quel poste à souder pour un usage professionnel ?
Pour aller plus loin, explorez mes comparatifs par marque et par procédé (les cercles en haut de page), ou découvrez comment je travaille.