Le fil fourré, c’est la soudure sans bouteille de gaz. À la place du gaz qui protège le bain de fusion, c’est le fil lui-même qui s’en charge. Sa gaine renferme un flux qui brûle en soudant et fait écran contre l’air. Vous branchez, vous appuyez sur la gâchette, ça soude. Aucune bonbonne à traîner, aucun détendeur à régler, aucune fuite à surveiller.
Sur le papier, c’est la porte d’entrée idéale vers la soudure. En vrai, deux ou trois détails font suer les débutants, à commencer par un branchement à l’envers du MIG classique. Voici comment le fil fourré fonctionne, la polarité à ne pas rater, les réglages selon l’épaisseur et le geste pour un cordon propre, expliqués simplement.
Le fil fourré sans gaz, comment ça marche ?
Un fil fourré n’est pas un fil plein. C’est un tube métallique creux rempli d’une poudre, le flux. Et c’est cette poudre qui change toute la donne.
Le flux remplace la bouteille de gaz
Quand l’arc fait fondre le fil, le flux brûle et dégage un nuage de gaz qui protège le métal en fusion, exactement le rôle d’une bouteille sur un poste sous gaz. On parle de fil autoprotégé. En prime, il laisse une croûte de laitier sur le cordon, comme une électrode enrobée. Vous soudez donc avec un simple dévidoir, sans la moindre bonbonne.
Ni MIG classique, ni électrode enrobée
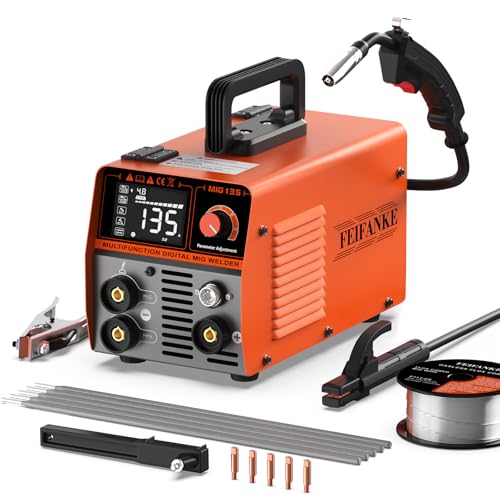
Le fil fourré emprunte au MIG son dévidoir automatique et à l’électrode sa protection par flux. Il en sort un procédé semi-automatique très tolérant, taillé pour l’acier de chantier. Beaucoup de petits postes d’entrée de gamme sont livrés prêts pour ça, parfois sans aucun réglage comme le Telwin Bimax 140i synergique. Rien à voir avec le MIG classique sous gaz, qui réclame une bouteille d’argon ou de CO2 à côté du poste.


Polarité inversée : l’erreur qui gâche le premier cordon
Voilà le piège qui ruine neuf premiers essais sur dix. Le pire, c’est qu’il ne saute pas aux yeux tant qu’on n’a pas gratté la surface.
Torche sur le moins, masse sur le plus
Un fil plein sous gaz se soude torche branchée sur le plus. Le fil fourré sans gaz veut l’inverse exact : la torche sur le moins, la pince de masse sur le plus. C’est ce sens de courant qui fait brûler le flux comme il faut et protège le bain. Sur la plupart des postes, l’inversion se règle à l’intérieur en permutant deux cosses, et la notice donne le schéma.
Reconnaître un branchement à l’envers
Laissez la machine câblée comme un MIG et le résultat ne trompe personne. Vous verrez apparaître :
- un arc qui crache et grésille sans jamais se stabiliser,
- des projections partout, bien au-delà du normal,
- un cordon posé en surface, qui ne mord pas dans le métal,
- une pénétration quasi nulle et une soudure qui lâche au premier choc.
Deux minutes de vérification avant de souder vous épargnent une heure de galère et une bobine gâchée.
Régler son fil fourré selon l’épaisseur
Trois curseurs commandent tout, et une règle simple les relie entre eux.
Plus la tôle est épaisse, plus il faut de puissance
L’intensité en ampères et la vitesse de fil montent ensemble avec l’épaisseur, la tension en volts affine la forme du cordon. Sur un poste synergique, vous affichez l’épaisseur et la machine cale ces valeurs pour vous. Prenez le tableau ci-dessous comme point de départ, puis ajustez à l’oreille : un arc bien réglé grésille rond et régulier, sans claquer.
| Épaisseur d’acier | Ampérage indicatif | Vitesse de fil | Diamètre conseillé |
|---|---|---|---|
| 0,8 à 1 mm (tôle fine) | 40 à 70 A | Lente | 0,8 mm |
| 1,5 à 2 mm | 70 à 100 A | Moyenne | 0,9 mm |
| 3 mm | 100 à 130 A | Soutenue | 0,9 mm |
| 4 mm et plus | 130 A et plus | Rapide | 0,9 à 1 mm, en plusieurs passes |
Le bon diamètre de fil
Pour le garage, le 0,9 mm est le passe-partout, à l’aise de la tôle de 1,5 mm jusqu’à 3 ou 4 mm. Descendez en 0,8 mm si vous soudez surtout de la tôle fine, montez en 1 mm et plus pour de l’acier épais en plusieurs passes. Dans tous les cas, faites un essai sur une chute de même épaisseur avant d’attaquer la vraie pièce.
Le geste, le laitier et les fumées
La machine est réglée, reste la main. Le fil fourré a deux ou trois manies qu’il vaut mieux connaître avant de tirer un cordon.
On tire la torche, on ne la pousse pas
Au MIG sous gaz on pousse la torche, au fil fourré on la tire. En l’inclinant d’une dizaine de degrés et en l’éloignant du cordon déjà formé, la flamme reste devant et le laitier derrière, ce qui donne une soudure plus nette. Gardez une vitesse d’avance régulière et une longueur de fil sortie d’environ un centimètre.
Piquer le laitier, gérer projections et fumées
Après chaque passe, une croûte vitreuse recouvre le cordon. On la pique au marteau puis on la brosse avant de repasser ou de peindre, sinon la passe suivante emprisonne des impuretés. Attendez-vous aussi à plus de projections qu’en MIG sous gaz et à pas mal de fumée. Ici, un local bien ventilé ou le plein air ne sont pas une option.
La marche à suivre tient en cinq gestes :
- Brossez l’acier à nu : le fil fourré tolère un peu de rouille, jamais la peinture ni la graisse.
- Contrôlez la polarité, torche sur le moins.
- Réglez selon l’épaisseur, puis testez sur une chute.
- Tirez la torche à dix degrés, à vitesse constante.
- Piquez et brossez le laitier avant la passe suivante.
Fil fourré ou MIG sous gaz : lequel choisir ?
Les deux procédés partent du même poste à dévidoir. Le choix se joue sur votre usage, pas sur le prix de la machine.
Ce que le fil fourré fait mieux
Zéro bouteille à acheter ou à stocker, une soudure qui tient dehors même par vent là où le gaz s’envolerait, et de la tolérance sur un acier un peu rouillé ou sale. Pour démarrer sans se ruiner et bricoler du portail, de la remorque ou de la ferronnerie, c’est le choix le plus malin.
Ce que le gaz fait mieux
Le MIG sous gaz reprend l’avantage sur la finition : cordon plus propre, très peu de projections, aucun laitier à piquer. Il reste surtout plus à l’aise sur la tôle fine et l’aluminium, deux terrains où le fil fourré peine ou renonce. Pour comparer les modèles, regardez notre comparatif des postes MIG/MAG ou notre guide pour choisir le bon poste à souder selon vos pièces.
En résumé
Torche sur le moins, laitier à piquer, et ça tient
Le fil fourré, c’est le procédé du gars qui veut souder tout de suite, dehors, sans s’encombrer d’une bouteille. Branchez la torche sur le négatif, acceptez de piquer le laitier après chaque passe, et vous ferez tenir de l’acier de 2 à 3 mm sans difficulté. Pour de la belle tôle fine ou de l’aluminium, passez au gaz. Le reste, c’est de l’entraînement sur des chutes.
Didier, pour Quel-Poste-Souder
Vos questions sur le fil fourré
Peut-on souder de l’aluminium au fil fourré sans gaz ?
Non. Il n’existe pas de fil fourré autoprotégé pour l’alu dans le commerce grand public. L’aluminium se soude au MIG sous gaz argon, avec une torche adaptée, ou au TIG. Le fil fourré reste réservé à l’acier et à l’inox.
Quel diamètre de fil fourré choisir ?
Le 0,9 mm est le passe-partout du garage, à l’aise de la tôle de 1,5 mm jusqu’à 3 ou 4 mm. Descendez en 0,8 mm pour la tôle fine, montez en 1 mm et plus pour de l’acier épais soudé en plusieurs passes.
Faut-il préparer le métal avant de souder ?
Le fil fourré tolère un acier légèrement rouillé, mais pas la peinture, la graisse ni le zinc de galvanisation. Un coup de brosse métallique ou de meuleuse pour revenir au métal nu suffit à obtenir un cordon sain.
Le fil fourré soude-t-il la tôle fine de carrosserie ?
C’est son point faible. Sous 1 mm, l’arc est chaud et moins maîtrisable qu’en MIG sous gaz, donc le risque de percer ou de déformer la tôle grimpe vite. Pour de la carrosserie propre, un poste sous gaz reste plus adapté.
Pourquoi ça fait autant de projections et le cordon colle ?
Neuf fois sur dix, c’est la polarité restée à l’endroit du MIG, torche sur le plus au lieu du moins. Vérifiez d’abord le branchement des cosses, puis affinez la tension et la vitesse de fil si l’arc reste instable.
Faut-il vraiment piquer le laitier entre chaque passe ?
Oui. Ce laitier vitreux, laissé en place, se retrouve piégé dans la passe suivante et crée des inclusions qui fragilisent la soudure. Un marteau à piquer et un coup de brosse métallique règlent l’affaire en quelques secondes.